Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
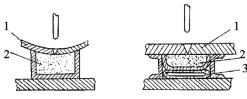
металла сварочной ванны. Подкладка поджимается к шву с помощью механических или пневматических приспособлений. После сварки подкладка легко отделяется от стальных заготовок. При зазоре между свариваемыми кромками более 1-2 мм медную прокладку делают с желобком, куда насыпают флюс. В этом случае на обратной стороне шва образуется сварной валик. Ширина медной подкладки составляет 40-60 мм, а толщина 5-30 мм (в зависимости от толщины свариваемых кромок).
Сварка на флюсовой подушке (рис. 2.17) заключается в том, что под свариваемые кромки изделия (1) подводят флюсовую подушку (2) - слой флюса толщиной 30-70 мм. Флюсовая подушка прижимается к свариваемым кромкам под действием массы изделия или с помощью резинового пневмошланга (3).
Рис. 2.17. Схема сварки на флюсовой подушке
Сварка после предварительного наложения подварочного шва вручную применяется для упрощения процесса сборки изделия. Однако такой способ автоматической сварки значительно увеличивает затраты труда и материалов, поэтому его следует применять реже.
Двусторонняя стыковая сварка дает более высококачественный шов, обеспечивая хороший провар даже при некотором смещении свариваемых кромок. Этим способом могут свариваться стальные листы толщиной до 22 мм без раделки кромок. Сварка производится с каждой стороны на режиме, обеспечивающем расплавление основного металла на глубину не менее 0,6 его толщины. При невозможности выдержать зазор между кромками менее 1 мм принимают меры по предупреждению подтекания жидкого металла как и при односторонней сварке.
76
Тавровые и нахлесточные соединения автоматической сваркой под флюсом можно выполнять вертикальным электродом при положении шва «в лодочку» или наклонным электродом, если один из листов занимает горизонтальное положение. При этом в зависимости от толщины свариваемых кромок и назначения соединения сварка может быть выполнена без разделки кромок, с одноили двухсторонней разделкой кромок.
При сварке в симметричную «лодочку» создаются наиболее благоприятные условия для формирования шва – расплавленный металл равномерно смачивает обе кромки свариваемого соединения, шов образует плавный переход к основному металлу.
При дуговой сварке под слоем флюса для возбуждения дуги, подачи электродной проволоки, поддержания заданного режима сварки, а также прекращения процесса применяют устройство, называемое сварочной головкой. Если сварочная головка перемещается вручную – процесс сварки называется полуавтоматическим, если же сварочная головка оборудована приводом перемещения, то процесс сварки называется автоматическим.
При автоматической сварке сварочная головка может перемещаться непосредственно по изделию (автоматы тракторного типа); по специальным направляющим, расположенным над изделием (навесные самоходные сварочные аппараты), может быть неподвижно закреплена на консоли над движущимся изделием (стационарные сварочные аппараты). Все три типа автоматов имеют кассету с электронной проволокой, бункер для флюса, пульт управления с электроизмерительной аппаратурой.
Сварочный автомат в комплекте с источником питания и вспомогательным оборудованием называется сварочной установкой.
Промышленность выпускает два основных типа сварочных головок: с автоматическим регулированием скорости по-
77
дачи электродной проволоки в зависимости от напряжения дуги и с постоянной скоростью подачи электродной проволоки.
При установившемся режиме сварки скорость подачи электродной проволоки равна скорости ее плавления. В сварочных головках с автоматически регулируемой скоростью подачи электродной проволоки в зависимости от напряжения дуги при нарушении нормального горения дуги изменяется длина дугового промежутка, что приводит к изменению напряжения дуги. Изменение напряжения воздействует на электродвигатель постоянного тока, ответственный за скорость подачи электродной проволоки, вызывая такое изменение скорости подачи, которое восстанавливает прежнее напряжение дуги, то есть заданное напряжение дуги поддерживается постоянным.
Всварочных головках с постоянной скоростью подачи электродной проволоки, не зависящей от напряжения дуги, в случае изменения длины дугового промежутка восстановление режима происходит за счет временного изменения скорости плавления электродной проволоки вследствие регулирования дуги.
Всварочных головках с постоянной скоростью подачи проволоки часто применяют электродвигатели переменного тока. В этих случаях осуществляется ступенчатое регулирование скорости подачи электродной проволоки. Необходимая скорость устанавливается предварительно перед сваркой подбором сменных зубчатых колес (или роликов). Такая схема проста и надежна, однако невозможность производить регулирование скорости во время сварки является недостатком применения электродвигателей переменного тока.
Всварочных головках, когда требуется частая плавная настройка режимов сварки, применяются электродвигатели постоянного тока. Для расширения пределов регулирования скорости подачи проволоки иногда дополнительно устанавливают сменные зубчатые колеса, что обеспечивает плавно-
78
ступенчатое регулирование. Автоматы с плавным регулированием скорости подачи электродной проволоки обладают большими технологическими возможностями.
Для направления дуги по свариваемым кромкам автомат снабжается указателем карандашного типа, а иногда автоуказателем, который создает яркое световое пятно впереди электрода и позволяет оператору ориентировать дугу относительно стыкового соединения. При сварке соединений с разделкой кромок электродная проволока направляется по стыку механическими копирными устройствами.
Основная часть выпускаемых аппаратов предназначена для сварки стыковых соединений. Некоторые автоматы выпускаются в универсальном исполнении для сварки стыковых и угловых соединений. Для перестройки таких автоматов имеются сменные мундштуки различной длины и соответствующие копирные устройства.
Впромышленности используются одноэлектродные, двухэлектродные и многоэлектродные автоматы. Эти автоматы оборудуются соответствующим количеством барабанов для электродной проволоки.
Двухдуговые автоматы позволяют применять схему трехфазного питания с симметричной загрузкой сети.
2.3.5.Сварка в углекислом газе
Впроизводстве сварных конструкций из низкоуглеродистых и низколегированных сталей широкое применение находит полуавтоматическая, меньше – автоматическая сварка в
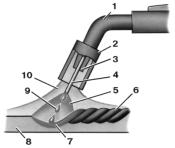
углекислом газе. Сущность сварки в среде CO2 состоит в том, что дуга горит в среде защитного газа, оттесняющего воздух от зоны сварки и защищающего расплавленный металл от кислорода и азота воздуха (рис.2.18).
Полуавтоматическую сварку в углекислом газе применяют в единичном, мелкосерийном и реже – в серийном произ-
79
водстве для выполнения непротяженных швов изделий небольшой толщины.
Преимущества этого способа сварки: повышение производительности по сравнению с ручной сваркой в 1,2-1,5 раза; возможность сварки в любом пространственном положении и стыковых швов «на весу»; высокая маневренность и мобильность (по сравнению с автоматической сваркой); возможность визуального контроля за направлением дуги по стыку. Недостатки: сильное разбрызгивание металла при сварке на токах 200-400 А и необходимость удаления брызг с поверхности изделия; затруднено использование на открытом воздухе (на ветру) из-за сдувания защитного газа; внешний (товарный) вид шва хуже, чем при сварке под флюсом.
Рис. 2.18. Схема процесса полуавтоматической сварки в среде углекислого газа: 1 – горелка; 2 – сопло; 3 – токоподводящий наконечник; 4 – электродная проволока; 5 – сварочная дуга; 6 – сварной шов; 7 – сварочная ванна; 8 – основной металл; 9 – капли электродного металла; 10 – газовая защита
Состав вдуваемого в зону сварки углекислого газа изменяется в результате его диссоциации, взаимодействия с металлом, смешивания с газами и парами, выделяющимися из переплавляемого дугой металла, и смешивания с парами и газами, образующимися в результате нагрева веществ, загрязняющих поверхность электродной проволоки и основного металла. Определить изменение состава газа в высокотемпературной об-
80