Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
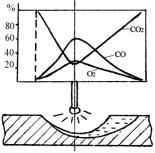
ласти с учетом всех вышеуказанных факторов не представляется возможным. Изменение состава защитного газа в зоне сварки за счет термической диссоциации углекислого газа:
CO2↔CO+0,5O2,
без учета его разбавления парами и газами, выделяющимися из металла, приведено на рис. 2.19.
Рис. 2.19. Схема изменения состава газа в реакционной зоне при сварке в СО2
Окисление металла и легирующих компонентов сплава может протекать двумя путями: непосредственно углекислым газом или кислородом, образующимся в результате термической диссоциации углекислого газа
Me + CO2=CO + MeO,
Me + 0,5O2=MeO.
Но в то же время большая концентрация CO будет тормозить этот процесс и кроме того задерживать окисление углерода стали. Диссоциация паров воды, поступившей из-за повышенной влажности CO2, тоже будет тормозиться вследствие высокой концентрации кислорода, полученного при диссоциации CO2
2H2O ↔ 2H2 + O2.
На участках, удаленных от оси столба дуги, будет происходить рекомбинация молекул CO2 с большим выделением тепловой энергии, которая раньше расходовалась на диссоциа-
81
цию газа (по некоторым данным до 30% электрической мощности дуги)
2CO + O2 ↔ 2CO2.
Отбор теплоты на диссоциацию газа по оси дуги и ее выделение при обратном процессе на периферийных участках дугового разряда влияет на глубину проплавления и ширину шва. По сравнению с дугой, горящей в аргоне, при сварке CO2 первый параметр увеличивается, а второй – уменьшается.
В присутствии углекислого газа и продукта его диссоциации – кислорода парциальное давление азота в зоне дуги может снижаться за счет образования нерастворимых в металле оксидов азота
N2 + 2CO2↔2CO + 2NO,
N2 + O2↔2NO.
Эти реакции эндотермические и, следовательно, должны энергично протекать в столбе дуги.
При сварке в CO2 переход водорода из защитной атмосферы в жидкий металл затрудняется несколькими факторами: испарение гигроскопической и частично кристаллизационной влаги из загрязнений на поверхности металла и ее удалением из зоны сварки потоками защитного газа, взаимодействием углекислого газа с молекулярным и атомарным водородом и, повидимому, несколько повышенной окислительностью поверхности металла.
Газовая атмосфера на участках, удаленных от оси столба дуги, будет обогащаться CO2, и водород, образовавшийся при диссоциации паров воды, будет связываться в молекулы H2O
H + CO2 ↔ H2O + CO.
Парциальное давление атомарного водорода, образующегося в зоне более высоких температур (в атмосфере дуги), также снижается за счет возможных реакций образования гидроксила
H+ CO2↔CO + OH, H + O↔OH,
82
а повышенная окисленность поверхности металла затрудняет растворение в ней водорода. Это обусловлено тем, что концентрации водорода [H] и кислорода [O] в металле сварочной ванны взаимосвязаны из-за развития реакции
2[H] + [O]=H2O.
Константа равновесия реакции
K=PH2O/[H]12 [O],
где PH2O – парциальное давление паров воды или
[H]12 = PH2O/K [O].
Из анализа этого уравнения следует, что с повышением степени раскисленности, то есть с уменьшением концентрации кислорода в металле, равновесная концентрация водорода [H] возрастает.
Процесс сварки в углекислом газе характеризуется меньшей склонностью к образованию пор, вызываемых водородом, и меньшим содержанием этого газа в металле швов по сравнению с другими способами дуговой сварки.
Вцелом, приведенный выше анализ процессов, протекающих в газовой фазе реакционной зоны, дает основание утверждать, что углекислый газ является сильным окислителем и
при сварке в CO2 формируется окислительная атмосфера, которая взаимодействует с металлом и легирующими элементами, окисляя их.
Растворяющийся в сплаве кислород может реагировать с примесями металла с образованием шлаков и газов.
Вхвостовой части сварочной ванны шлак всплывает на поверхность металла, а образующиеся газообразные продукты могут служить причиной появления пор в металле шва.
Для связывания кислорода, растворенного в металле, необходимо применять электродные проволоки, содержащие раскислители, которые предохраняют от окисления легирующие добавки и подавляют процесс выгорания углерода свариваемого металла.
83
Металл, наплавленный при сварке в углекислом газе, чище по шлаковым включениям, и поэтому его пластические свойства несколько выше, чем при сварке под слоем флюса.
Режимы и техника сварки. К основным параметрам режима сварки относятся полярность тока (как правило обратная), диаметр электродной проволоки, сила тока, напряжение дуги, скорость сварки, вылет электрода (примерно равный расстоянию от торца горелки до свариваемого металла) и расход защитного газа.
Вследствие более концентрированного распределения теплоты дуги швы, выполненные в защитных газах плавящимся электродом, при всех прочих равных условиях имеют меньшее отношение ширины шва к его глубине по сравнению со швами, выполненными ручной сваркой и сваркой под флюсом.
Одна из причин, вызывающих большую глубину проплавления основного металла при сварке в защитных газах по сравнению со сваркой под флюсом – лучшее вытеснение жидкого металла из–под основания дуги вследствие ее большого давления и отсутствия факторов (веса, флюса, шлака и избыточного давления в газовом пузыре), тормозящих вытеснение металла.
Состав защитного газа оказывает большое влияние на форму и размеры швов. Швы, выполненные в аргоне, имеют менее благоприятную форму проплавления основного металла по сравнению со швами, выполненными в CO2, что объясняется особенностями переноса электродного металла через дугу, а также диссоциацией CO2 и его рекомбинацией на поверхности металла, обусловливающими более равномерное распределение теплоты дуги по пятну нагрева металла.
Переменный и постоянный ток прямой полярности не применяются из-за недостаточной устойчивости процесса и неудовлетворительного качества и формы шва. Это происходит вследствие того, что наличие в дуговом промежутке молекулярного кислорода, имеющего большое сродство с электро-
84
нами, приводит к образованию большого количества отрицательных ионов, нарушающих нормальные условия горения дуги, питаемой переменным и постоянным токами прямой полярности. При токе прямой полярности процесс сварки сопровождается большим разбрызгиванием и крупнокапельным переносом электродного металла.
При сварке в углекислом газе особо характерным является применение электродной проволоки малых диаметров (0,8- 2,0 мм), тока высокой плотности и соответственно большой скорости плавления электрода. При сварке на форсированных режимах тонкими проволоками наиболее целесообразной является плотность тока в электроде 250-450 А/мм2.
Увеличение диаметра электродной проволоки (при всех прочих равных условиях) сопровождается существенным уменьшением коэффициента наплавки, некоторым увеличением ширины шва и уменьшением глубины проплавления основного металла.
Диаметр сварочной проволоки dэ выбирается в зависимости от толщины свариваемых заготовок δ:
δ, мм |
0,5-1,0 |
1,0-2,0 |
2,0-4,0 |
5,0-8,0 |
8,0-1,2 |
12-18 |
dэ, мм |
0,5-0,8 |
0,8-1,0 |
1,0-1,2 |
1,6-2,0 |
2,0 |
2,0-2,5 |
Параметром, оказывающим большое влияние на процесс сварки, является сварочный ток. Повышение силы тока вызывает увеличение глубины проплавления, при этом количество наплавленного металла возрастает медленнее, чем проплавление и доля электродного металла в металле шва существенно уменьшается. Последнее значительно увеличивает возможность появления горячих трещин в металле швов, выполненных на сталях с повышенным содержанием углерода. Ширина шва с повышением силы тока сначала увеличивается, а затем несколько уменьшается. Оптимальные режимы сварки соответствуют максимальной ширине шва.
Увеличение сварочного тока приводит к уменьшению разбрызгивания электродного металла. Это можно объяснить
85