Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
тем, что с повышением плотности тока происходит более мелкокапельный перенос электродного металла и, кроме того, при больших токах дуга погружается в основной металл и при больших токах может совсем исчезать; капли в этом случае удерживаются внутри глубокой полости.
Сувеличением напряжения дуги глубина проплавления основного металла уменьшается, а ширина шва и количество наплавленного и проплавленного металла слегка увеличиваются. Повышение напряжения дуги сопровождается усилением разбрызгивания жидкого металла и ухудшением газовой защиты зоны сварки, приводящим к порам и повышению содержания газов в металле швов.
Сувеличением скорости сварки уменьшаются размеры швов и количество наплавленного и проплавленного металлов.
Увеличение вылета электрода в пределах, обеспечивающих удовлетворительное зажигание и горение дуги, слегка увеличивает ширину шва и уменьшает глубину проплавления основного металла. Площадь поперечного сечения шва увеличивается за счет повышения количества наплавленного металла.
Качество сварных швов зависит от чистоты CO2, его расхода и характера истечения из сопла под небольшим давлением, обеспечивающим ламинарный (спокойный) характер истечения. Такое важное требование выполняется, если расход газа составляет примерно 8-12 л/мин при диаметре электродной проволоки 0,8-1,2 мм. Турбулентный характер истечения газового потока ухудшает качество защиты сварочной зоны вследствие возможного подсоса воздуха в эту зону.
Химический состав металла шва зависит не только от основного и электродного металлов, но и от параметров режима сварки, особенно сварочного тока и напряжения дуги.
Повышение силы сварочного тока при том же диаметре сварочной проволоки приводит к уменьшению времени пребывания капли на конце электрода и ее контакта с газами. Вслед-
86
ствие этого уменьшается степень выгорания легирующих элементов и раскислителей из сварочной проволоки.
Повышение напряжения на дуге приводит к значительному обеднению металла шва раскислителями, так как процент выгорания их в столбе дуги повышается за счет увеличения времени контакта капли электродного металла с газом.
Весьма важной характеристикой, определяющей производительность процесса сварки, является скорость плавления электродной проволоки, которая с повышением сварочного тока возрастает, при этом интенсивность нарастания скорости плавления с увеличением тока повышается.
Изменение напряжения на дуге и скорости сварки оказывают незначительное влияние на скорость плавления электродной проволоки.
Существенное влияние на скорость плавления при малых диаметрах электродной проволоки и большой плотности тока оказывает вылет электрода. С увеличением вылета электрода скорость плавления возрастает, так как количество тепла, выделяющееся в вылете электрода под действием сварочного тока, пропорционально сопротивлению вылета электрода.
Фирмой «Линкольн Электрик» разработан процесс полуавтоматической дуговой сварки плавящимся электродом STT (Surface Tension Transfer), при котором обеспечивается перенос сварочной капли силами поверхностного натяжения. Достигается это за счет прецизионного контроля за всеми фазами образования и переноса капли, а также за счет управления выходными параметрами источника питания таким образом, чтобы процесс происходил наиболее благоприятно.
На рис.2.20 показаны все фазы цикла формирования и переноса капли.
Начинается цикл на этапе роста капли при постоянном токе, который называется «базовым».
Этот рост продолжается до тех пор, пока капля не коснется сварочной ванны. Момент касания определяется по об-
87
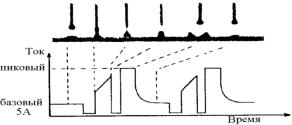
ратной связи по напряжению дуги. В этот же момент сварочный ток скачком сбрасывается до уровня 5 А и некоторое время на этом уровне удерживается.
Рис. 2.20. Фазы образования и переноса капли
Делается это для того, чтобы не было первичного разбрызгивания, которое обычно происходит в то время, когда через малую площадь контакта пропускают сварочный ток. За время пока удерживается малый ток за счет поверхностного натяжения, площадь контакта капли с ванной увеличивается. После этого источник начинает линейно увеличивать сварочный ток для обжатия шейки капли. Когда шейка капли станет достаточно тонкой, что также контролируется по датчику напряжения на дуге, сварочный ток второй раз сбрасывается до 5 А, и капля без взрыва перемычки плавно перетекает в сварочную ванну за счет сил поверхностного натяжения. После разрыва цепи для скорейшего восстановления проводимости дугового промежутка источник питания подает «пиковый» ток, который через короткое время по регулируемому закону спадает до базового, и цикл переноса капли повторяется.
Такое точное «покапельное» управление процессом дуговой полуавтоматической сварки обеспечивает целый ряд преимуществ перед традиционными способами сварки:
−снижение разбрызгивания и дымообразования на 90%, соответственно снижение затрат на зачистку и фильтрацию воздуха;
88
−процесс происходит при сравнительно меньшей мощности, что позволяет существенно снизить термические деформации при сварке тонкостенных изделий;
−прецизионный перенос без повышенного давления дуги и возмущения сварочной ванны позволяет использовать этот процесс для сварки корневых проходов взамен аргоно-дуговой сварки неплавящимся электродом с формированием обратного валика, в том числе и по переменному зазору до 6 мм;
−механизм переноса капли обеспечивает практическую независимость от пространственного положения, что весьма привлекательно для сварки неповоротных стыков и в составе робото-технологических комплексов;
−процесс STT при сварке углеродистых и малоуглеродистых сталей в СО2 позволяет получать качество, адекватное полуавтоматической сварке в аргоне.
Реализация столь сложного процесса с отслеживанием микросекундных выдержек времени требует высокочастотного инверторного источника с микропроцессорным управлением,
Для получения швов высокого качества требуется точная подготовка и сборка деталей под сварку, точное направление электрода по шву и поддержание неизменным режима сварки. Во избежание образования пор должна быть обеспечена чистота сварочной проволоки и соединяемых поверхностей.
Стыковые соединения металла толщиной 0,8-1,2 мм можно сварить полуавтоматом на медных или стальных подкладках, а также на весу. При сварке на подкладке необходимо обеспечить плотное прилегание листов к подкладке. Сварку изделий малых толщин рекомендуется выполнять в вертикальном положении сверху вниз. Металл толщиной более 3 мм обычно сваривают с двух сторон. Длина вылета электрода устанавливается примерно равной 10 диаметрам электрода.
При сварке металла большой толщины лучше заполнять разделку более узкими валиками на большей скорости, чем наоборот. Малая скорость сварки, вызывающая чрезмерное уве-
89
личение размеров сварочной ванны, повышает вероятность образования пор в металле шва из-за ухудшения газовой защиты вследствие появления интенсивных конвективных потоков воздуха.
Техника полуавтоматической сварки плавящимся электродом в защитных газах подобна технике ручной сварки штучными электродами. Однако при сварке в углекислом газе для предупреждения появления дефектов в виде небольших несплавлений не рекомендуется перемещать конец электрода «змейкой». Повышенная склонность к локальным несплавлениям при полуавтоматической сварке в углекислом газе по сравнению с ручной сваркой и сваркой в аргоне объясняется меньшими при сварке в CO2 размерами столба дуги и электродных пятен, что может приводить к натеканию жидкого металла на твердый металл без предварительной обработки последнего сварочной дугой.
Рабочий пост для сварки плавящимся электродом в среде углекислого газа должен быть снабжен: источником постоянного тока, полуавтоматом, баллоном с газом, предредукторным осушителем, подогревателем газа, редуктором, ротаметром, амперметром и вольтметром (рис. 2.21).
Для сварки наиболее удобна жидкая углекислота, выпускаемая по ГОСТ 8050-85 с содержанием CO2 не менее 99,5%. В стандартный баллон заливают 25 л жидкой углекислоты, которая при испарении дает 12,5 м3 газа. Предредукторный осушитель предназначен для очистки газа от влаги, которая может содержаться в баллоне. Осушение газа осуществляется адсорбентами: медным купоросом, силикагелем или алюмогелем; наибольшей глубиной осушки и влагоемкостью обладает цеолит марки NaA-2KT.
Непрерывный отбор из баллона газообразной CO2 сопровождается резким уменьшением ее температуры и давления вследствие поглощения скрытой теплоты испарения при переходе CO2 из жидкой фазы в газообразную. При отборе газа с
90