Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
расходом свыше 20 л/мин CO2 превращается в сухой лед. Для предохранения редуктора от замерзания используют подогреватель газа.
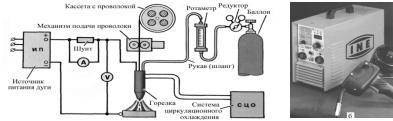
Рис. 2.21. Схема поста (а) и полуавтомат (б) для сварки плавящимся электродом в углекислом газе
Ротаметр используется для определения расхода газа.
В полуавтоматах для дуговой сварки осуществляется механизированная подача сварочной проволоки. Автоматическое поддержание постоянства параметров дуги достигается в основном за счет саморегулирования. Однако известны полуавтоматы и с принудительным регулированием дуги.
Основными элементами полуавтоматов являются: держатель, гибкие шланги, механизм подачи сварочной проволоки, кассета со сварочной проволокой и шкаф управления. Конструктивные особенности как самих полуавтоматов, так и их отдельных элементов зависит в основном от назначения (специализации) полуавтоматов.
Наиболее важный элемент полуавтомата – механизм подачи проволоки. По способу подачи проволоки различают полуавтоматы толкающего типа, тянущего типа и толкающетянущего типа.
Наиболее распространены полуавтоматы толкающего типа. Электродная проволока подается путем проталкивания ее через гибкий шланг (направляющий канал) к держателю; устойчивая подача проволоки возможна только при достаточной ее жесткости (мягкая и тонкая проволока сминается).
91
В полуавтоматах тянущего типа механизм размещен на держателе. В этом случае проволока протаскивается через гибкий шланг. Тянущая система обеспечивает устойчивую подачу мягкой и тонкой проволоки. Встречаются полуавтоматы с двумя синхронно работающими механизмами подачи. Один из них толкает, а другой протаскивает сварочную проволоку. Для сварки выпускают полуавтоматы, рассчитанные на номинальные токи 150-600А для проволок диаметром 0,8-3,5 мм со скоростями подачи 1,0-0,17 м/мин.
2.3.6. Сварка в среде инертных газов
Сварка в инертных газах производится неплавящимся вольфрамовым электродом или плавящимся электродом, по химическому составу близким к составу свариваемого материала, она может осуществляться вручную, полуавтоматически и автоматически.
Этот вид сварки удобен для выполнения соединений в любых пространственных положениях, легко поддается механизации, позволяет наблюдать за сварочной ванной в процессе работы, имеет довольно высокую производительность, достигающую при ручной сварке 40-50 м/ч, а при автоматической
200 м/ч.
Учитывая, что инертные газы по мере совершенствования технологии их получения становятся все менее дефицитными и относительно более дешевыми, можно прогнозировать увеличение применения этого вида сварки в будущем.
При сварке активных металлов (алюминия, титана, магния и др.) и высоколегированных сталей защитные газы не должны вступать во взаимодействие с ними и их легирующими элементами. В большей степени этому требованию отвечают инертные газы – аргон гелий и их смеси.
При обычных условиях аргон – бесцветный, неядовитый, без запаха газ; он почти в 1,5 раза тяжелее воздуха. В природе аргон присутствует только в свободном виде. Объемная кон-
92
центрация аргона в воздухе составляет 0,98 %. С большинством элементов аргон не образует химических соединений. В металлах, находящихся как в жидком, так и твердом состоянии, аргон не растворим.
Основным промышленным методом получения аргона является метод низкотемпературной ректификации воздуха с получением кислорода, азота и попутным извлечением аргона.
Промышленность выпускает аргон трех сортов, поставляемых как в газообразном, так и в жидком состоянии. По ГОСТ 10157-79 газообразный аргон высшего сорта (не менее 99,99 % Ar) предназначен для сварки активных металлов и их сплавов (титана, циркония, молибдена и др.), а также особо ответственных изделий из высоколегированных сталей. Аргон 1 сорта (не менее 99,98 % Ar) предназначен для сварки изделий из алюминиевых и магниевых сплавов. Аргон 2 сорта (не менее 99,95 % Ar) предназначен для сварки чистого алюминия, жаропрочных сплавов, коррозинно-стойких и конструкционных сталей.
Гелий – газ без цвета и запаха. На земле гелия мало, в не-
большом количестве он содержится в воздухе (5,2 10-4 %) и в земной коре, где он постоянно образуется при распаде урана и других радиоактивных элементов. Газ не ядовит, хорошо диффундирует через твердые тела, значительно легче воздуха и аргона; не образует химических соединений с большинством элементов.
Гелий для сварки поставляется по ТУ51-689-75 двух сортов: высокой чистоты (99,98 % He) и технический (99,8 % He).
Металлургические процессы при сварке. Состав металла шва при сварке в инертных газах определяется составом основного и присадочного металлов, а также развитием металлургических процессов при сварке.
Инертные газы сами не взаимодействуют с металлами, однако, при сварке в зоне дуги могут протекать реакции взаимодействия между элементами, входящими в состав основного
93
и присадочного металла. Помимо этого, происходит взаимодействие нагретого и расплавленного металла с примесями инертных газов (O2, N2, H2, H2O и др.), с газами и веществами, адсорбированными на поверхности металла и проволоки. Интенсивность взаимодействия зависит от химического состава свариваемого металла, состава и парциального давления компонентов газовой фазы у поверхности ванны и температуры ванны.
Ход металлургических реакций и состав металла шва можно регулировать путем изменения температуры и размеров сварочной ванны, длительности взаимодействия металла с газами, введением в металл легкоиспаряющихся элементов.
Состав газа влияет на характеристику и свойства дуги. Любой защитный газ, введенный в зону сварки, кроме оттеснения воздуха из этой зоны может оказывать существенное влияние на характеристики дугового разряда: температуру столба дуги, напряженность поля, плотность тока и т.п.
При сварке плавящимся вольфрамовым электродом в среде аргона или гелия столб дуги, имеющий коническую форму, расширяющуюся к аноду, характеризуется непостоянством температуры по его длине. Плазма столба дуги образуется за счет ионизации защитного газа. Потенциалы ионизации аргона и гелия составляют 15,7 и 21,5 эВ соответственно. Приближенную оценку средней температуры в центре столба вольфрамовых дуг можно проводить по зависимости
T≈1000 U0, где U0 – эффективный потенциал термической ионизации смеси газов.
Для дуги, горящей в аргоне, такая оценка дает Т≈16000 К,
а для дуги, горящей в гелии, Т≈25000 К. Эти величины близки к опытным и соответствуют тому факту, что основным плазмообразующим газом является защитный газ, а не пары металла.
При больших токах и малых дуговых промежутках напряжение на дуге становится меньше потенциала ионизации.
94
Минимальное напряжение на дуге приближается к потенциалу возбуждения аргона, метастабильное состояние которого, вероятно, в этом случае играет значительную роль.
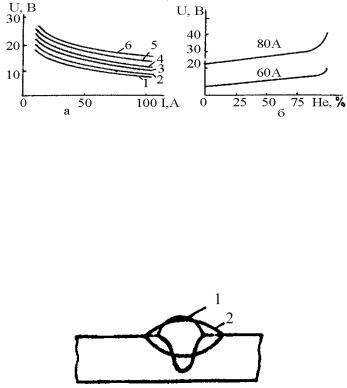
Аргон, и особенно гелий, обладая высокими потенциалами ионизации, затрудняют первоначальное возбуждение дуги. Однако напряженность поля в столбе дуги и инертных газах имеет сравнительно низкое значение (10-24 В/см), и поэтому дуговой разряд в этих газах отличается высокой стабильностью. Статические характеристики такой дуги в аргоне и его смеси с гелием имеют вид, представленный на рис. 2.22.
Рис. 2.22. Вольт-амперные характеристики вольфрамовых дуг дли-
ной, мм: 1 – 1,5; 2 – 2,5; 3 – 5; 4 – 10; 5 – 18 и 6 – 25, горящих в аргоне
(а) и смеси аргона и гелия (б)
Напряжение дуги, горящей в гелии, в 1,5-2 раза выше, чем в аргоне. В связи с этим при одном и том же токе дуга в гелии обладает большей тепловой мощностью. Дуга в гелии менее концентрирована, она обеспечивает более равномерную форму проплавления, чем дуга в аргоне, а последняя обеспечивает большую глубину проплавления в центре (рис. 2.23).
Рис. 2.23. Изменение формы проплавления в зависимости от вида защитного газа: 1 – аргон; 2 – гелий
95