Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
из основных характеристик источника и определяет его эффективный коэффициент использования тепла, форму провара, размеры зоны термического влияния, сварочные деформации и поводки. Электронный луч - наиболее эффективный источник нагрева металла при сварке, поскольку плотность энергии в луче превышает плотность энергии электрической сварочной дуги более чем на три порядка.
Ниже приведены сравнительные данные по максимальной плотности энергии (Рmax) и минимальной площади пятна
нагрева (Smin) для различных видов сварки: |
|
|
Вид сварки |
Smin, мм2 |
Рmax, кВт/мм2 |
Газовая |
1 |
0,5 |
Электродуговая |
0,1 |
1,0 |
ЭЛС и лазерная |
10-5 |
5 103 |
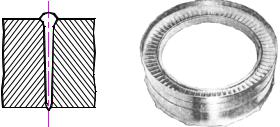
При сварке электронным пучком формируется узкий и глубокий шов. Глубина проплавления достигает 200-400 мм, а отношение глубины проплавления к средней ширине шва составляет 20-30 (рис.2.45).
Столь глубокое проникновение электронов в металл объясняется образованием канала в сварочной ванне практически на всю ее глубину. Основным фактором, вызывающим образование канала в жидком металле, является давление отдачи пара при испарении. В связи с этим канал в с варочной ванне часто называют пародинамическим.
а б
Рис. 2.45. Типичная форма сварного шва при ЭЛС (а) и общий вид статора низкого давления газотурбинного двигателя, изготовленного ЭЛС (б)
131
Технологические возможности и преимущества элек-
тронно-лучевой сварки состоят в следующем.
−При ЭЛС возможно соединение за один проход металлов и сплавов толщиной в наиболее широком среди других методов сварки диапазоне - от 0,1 до 400 мм.
−Благодаря высокой концентрации энергии в луче, минимальному вводу тепла и высокой скорости охлаждения, зона термического влияния при ЭЛС имеет существенно меньшую протяженность, а снижение свойств в ней относительно небольшое. Особое значение это имеет для аустенитной стали, сплавов циркония, молибдена и других металлов, склонных при нагреве к значительному росту зерна и снижению коррозионной стойкости.
−Глубокое проплавление металла при малой погонной энергии, имеющее место при ЭЛС, обусловливает значительно большую скорость отвода тепла от зоны сварки, что обеспечивает увеличение скорости кристаллизации малой по объему сварочной ванны с получением мелкокристаллического строения металла шва, по своим свойствам мало отличающегося от основного металла.
−Ввод значительно меньшего количества тепла при ЭЛС, особенно на импульсном режиме, по сравнению с дуговой сваркой дает возможность во много раз уменьшить деформации изделий.
−Большая концентрация энергии в малом поперечном сечении луча и возможность переноса энергии лучом на значительное расстояние от катода дают возможность использовать электронный луч при сварке в узкую щель, когда методы дуговой сварки не могут быть использованы.
−При ЭЛС рабочее расстояние «электронная пушка – изделие» можно изменять в значительных пределах без существенного изменения параметров шва. Рабочее расстояние выбирается в пределах 50-120 мм для низковольтных пушек и 50500 мм - для высоковольтных. При этом изменение рабочего
132
расстояния в процессе сварки на 1-5 мм не оказывает существенного влияния на качество соединения.
−Эффективная защита металла от взаимодействия с газами в процессе сварки, осуществляемой в высоком вакууме.
−Отклонение потока электронов в магнитном поле осуществляется практически безынерционно, что дает возможность перемещать электронный луч по сложным контурам по программе с использованием электронно-вычислительной техники.
−Существенное - в 8-10 раз - снижение энергетических затрат по сравнению с другими дуговыми методами.
ЭЛС является наиболее рациональным методом соедине-
ния:
-изделий из тугоплавких металлов;
-изделий из термически упрочненных металлов, когда нежелательна, затруднена или невозможна последующая термообработка;
-изделий после окончательной механической обработки при необходимости обеспечения минимальных сварочных деформаций;
-конструкций больших толщин ответственного назначе-
ния.
Недостатки метода ЭЛС:
−Сложность и высокая стоимость оборудования.
−Необходимость наличия вакуумных камер, что ограничивает размеры свариваемых изделий.
−Вредное рентгеновское излучение в процессе ЭЛС.
−Необходимость высококвалифицированного персонала.
Параметрами режима ЭЛС являются сила тока, уско-
ряющее напряжение, скорость сварки, ток фокусировки. Проплавляющая способность электронного луча определяется, в основном, величиной ускоряющего напряжения и, в меньшей мере, величиной тока электронного луча. Ток в фокусирующей магнитной линзе влияет на размеры пятна нагрева и, следова-
133
тельно, на величину удельной тепловой энергии. Изменяя ток фокусировки, можно изменить ширину ванны и глубину проплавления.
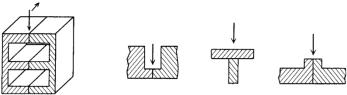
К числу наиболее важных технологических параметров относятся также тип и геометрия стыкового соединения и пространственное положение сварного шва и электронного пучка. Для однопроходной ЭЛС применяются типы соединений, в основном, характерные для сварки плавлением. Отличительными типами соединений являются соединения под сварку проникающим электронным пучком (рис.2.46, а), под сварку в углублении и труднодоступных местах (рис.2.46, б), под сварку тавров через полку (рис.2.46, в). Отбортовка кромок (рис.2.46, г) применяется обычно в изделиях радиотехники и приборостроения.
а б в г Рис. 2.46. Некоторые типы сварных соединений при ЭЛС
Соединения под сварку проникающим пучком допускаются для тонколистовых металлов в нижнем положении и для металлов малых и средних толщин в горизонтальном положении.
При ЭЛС обычно применяются следующие технологические схемы:
-сварка в нижнем положении (вертикальным электронным пучком) выполняется как без подкладки, так и на по д- кладке (рис.2.47, а);
-сварка на подъем и на боку (рис.2.47, б, в) выполняется горизонтальным электронным пучком без подкладки, а для предотвращения вытекания жидкого металла из сварочной
134
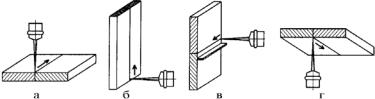
ванны иногда устанавливается ограничительная планка вдоль нижней кромки стыка (рис.2.47, в);
- сварка в потолочном положении (рис.2.47, г) выполняется на металлах относительно небольшой толщины (как правило до 20 мм) и применяется редко.
Рис. 2.47. Общие технологические схемы ЭЛС
Особенности подготовки как стыкуемых поверхностей деталей, так и самих деталей обусловлены, в основном, наличием вакуума при сварке и спецификой источника теплоты - узкого потока электронов.
Для обеспечения высокого качества сварного шва очистке от средств консервации, загрязнений, ржавчины и оксидных пленок подвергаются в обязательном порядке стыкуемые поверхности, внешние и внутренние. Предварительная очистка выполняется механически, а окончательная - в зависимости от свариваемого металла и степени шероховатости очищаемой поверхности различными физико-химическими способами. В некоторых случаях непосредственно перед сваркой внешняя поверхность свариваемых деталей в области стыка и стыкуемые поверхности (насколько возможно через зазор в стыке) очищаются с помощью маломощного сканирующего электронного пучка. При этом пучок должен незначительно оплавлять очищаемую поверхность, не заплавляя зазор в стыке. Для очистки выполняются 1-2 прохода.
Для однопроходной ЭЛС не требуется разделки кромок. В то же время имеются определенные требования к ширине зазора в стыке: ширина зазора должна быть меньше средних поперечных размеров электронного пучка. В зависимости от типа
135