Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
лоты в конце шва, на изделии устанавливаются выходные планки длиной около 100 мм.
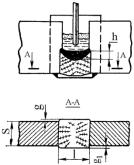
Основными параметрами режима ЭШС являются сварочный ток, напряжение на шлаковой ванне и скорость сварки. Изменение этих параметров влияет на размеры сварочной ванны и шв а. Размеры ванны характеризуются её шириной l и глубиной h. Выпуклость шва g определяется размерами формирующих устройств (рис. 2.42).
Рис. 2.42. Размеры сварочной ванны и шва при ЭШС
Изменение сварочного тока наибольшее влияние оказывает на глубину металлической ванны. С его увеличением глубина ванны возрастает и имеет зависимость, близкую к линейной. На ширину ванны изменение сварочного тока влияет незначительно.
Изменение напряжения на шлаковой ванне оказывает большое влияние на ширину металлической ванны. Зависимость имеет прямолинейный характер. С увеличением напряжения несколько возрастает и глубина металлической ванны.
При увеличении скорости сварки наблюдается возрастание глубины ванны.
Технологические свойства флюса для ЭШС определяются его электропроводностью, вязкостью и газонасыщенностью.
При повышенной электропроводности флюса повышается устойчивость процесса и лёгкость его возбуждения. Однако
126
при высокой электропроводности флюса количество тепла, выделяющееся в шлаковой ванне, может оказаться недостаточным для проплавления кромок свариваемых заготовок.
При работе на «коротких» флюсах, у которых резко изменяется их вязкость с изменением температуры, а также на тугоплавких флюсах, имеет место отжимание ползунов. В то же время флюсы с низкой вязкостью склонны к вытеканию в зазор.
Газонасыщенность флюса должна быть минимальной, так как выделение газа в процессе сварки приводит к разбрызгиванию металла и снижению устойчивости процесса.
Электрошлаковый процесс применяют для сварки углеродистых и легированных конструкционных сталей, специальных сталей, алюминия, титана, никелевых сплавов и других металлов и сплавов. Диапазон свариваемых толщин в технике
– 8-2500 мм, хотя в принципе электрошлаковым процессом можно соединять металл неограниченной толщины.
2.5. Сварка электронным лучом
Электронно-лучевая сварка (ЭЛС) основана на использовании для нагрева энергии электронного луча.
Сущность данного процесса состоит в использовании кинетической энергии электронов, движущихся в высоком вакууме с большой скоростью (рис. 2.43). При бомбардировке электронами поверхности металла подавляющая часть кинетической энергии электронов превращается в теплоту, которая используется для расплавления металла.
Для сварки необходимо получить свободные электроны, сконцентрировать их и сообщить им большую скорость с целью увеличения их энергии, которая должна превратиться в теплоту при торможении в свариваемом металле.
Получение свободных электронов осуществляется путём применения раскаленного металлического катода, эмитирующего (испускающего) электроны. Ускорение электронов обес-
127
печивается электрическим полем с высокой разностью потенциалов между катодом и анодом. Фокусировка - концентрация электронов - достигается использованием кольцевых магнитных полей. Резкое торможение электронного потока происходит автоматически при внедрении электронов в металл. Электронный луч, используемый для сварки, создается в специальном приборе - электронной пушке.
аб
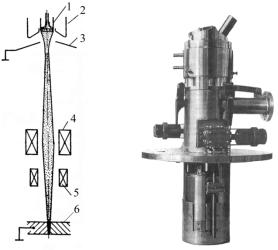
Рис. 2.43. Схема устройства электронно-лучевой пушки (а) и общий вид пушки ЭЛТП-60/30 (б)
Электронная пушка представляет собой устройство, с помощью которого получают узкие электронные пучки с большой плотностью энергии.
Пушка (рис.2.43) имеет катод (1), который размещен внутри прикатодного электрода (2). На некотором удалении от катода находится ускоряющий электрод - анод (3) с отверстием. Прикатодный и ускоряющий электроды имеют форму,
128
обеспечивающую такое строение электрического поля между ними, которое фокусирует электроны в пучок с диаметром, равным диаметру отверстия в аноде. Положительный потенциал ускоряющего электрода может достигать нескольких десятков тысяч вольт, поэтому электроды, эмитированные катодом, на пути к аноду приобретают значительную скорость и, соответственно, кинетическую энергию. После ускоряющего электрода электроны движутся равномерно. Питание пушки электрической энергией осуществляется от высоковольтного источника постоянного тока. Электроны имеют одинаковый заряд, поэтому они отталкиваются друг от друга, вследствие чего диаметр пучка увеличивается, а плотность энергии в пучке уменьшается.
Для увеличения плотности энергии в луче после выхода из анода электроны фокусируются магнитным полем в специальной магнитной линзе (4). Сфокусированные в плотный пучок летящие электроны ударяются с большой скоростью о поверхность изделия (6), при этом кинетическая энергия электронов, вследствие торможения в веществе, превращается в теплоту, нагревая металл до высоких температур. Для перемещения луча по свариваемому изделию на пути электронов помещают магнитную отклоняющую систему (5), позволяющую направлять электронный луч точно по сварочному стыку. Для обеспечения беспрепятственного движения электронов от катода к аноду и далее к изделию, для тепловой и химической изоляции катода, а также для предотвращения возможности дугового разряда между электродами в установке создается
высокий вакуум не хуже 1,3 10-2 Па (1 10-4 мм рт. ст.), обеспечиваемый вакуумной системой установки.
Работа, затраченная электрическим полем на перемещение заряда из одной точки в другую, равна произведению величины заряда (в данном случае - заряд электрона) на разность потенциалов между этими двумя точками:
А = е U.
129
Эта работа затрачивается на сообщение электрону кине-
тической энергии Е = me v2/2, то есть
е U = me v2/2.
Энергия электронов может достигать больших значений и зависит от разности потенциалов разгоняющего поля; в настоящее время эксплуатируются электронно-лучевые установки с ускоряющим напряжением в электронно-лучевой пушке до 200 кВ.
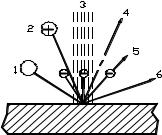
Физическая картина внешних явлений, сопровождающих действие электронов на металл, состоит из рентгеновского излучения, теплоизлучения, возникновения отраженных, вторичных электронов, испарения металла в виде атомов и ионов металла. Схема данных явлений изображена на рис.2.44. Вторичные электроны делятся на три группы: упругоотраженные электроны, энергия которых примерно равна падающим; электроны, отраженные в результате неупругого соударения и имеющие более или менее большие потери; собственно вторичные электроны, энергия которых не более 50 эВ.
Рис. 2.44. Физическая картина явлений, сопровождающих проникновение электронов в веществе: 1 - атомы металла, 2 - ионы, 3 - пучок электронов, 4 - рентгеновское излучение, 5 - отраженные и вторичные электроны, 6 - тепловое и световое излучение
Характерные значения параметров сварочных электронных лучей: минимальный радиус пучков 0,1-1 мм; энергия 10200 кэВ; мощность - до 120 кВт.
Плотность энергии в источнике нагрева является одной
130