Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
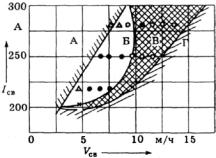
поверхностного натяжения. Диапазон режимов весьма ограничен, поскольку при сварке возможны прожоги. На рис. 2.39 приведены, например, режимы сварки титанового сплава толщиной 17 мм со сквозным проплавлением без разделки. В области А наблюдаются прожоги. Область Б - качественный шов, область В - отсутствие сквозного проплавления, интенсивное образование длинных газовых пор, область Г - образование сильных подрезов. При наличии двухстороннего доступа к изделию возможна сварка на подкладках или флюсовых подушках. Плазменная сварка на больших токах используется при сварке низкоуглеродистых и легированных сталей, меди, алюминиевых сплавов, титана и других материалов. Во многих случаях она позволяет значительно уменьшить затраты, связанные с разделкой кромок, повысить производительность сварки, улучшить качество швов.
Рис. 2.39. Выбор режимов плазменной сварки титанового сплава толщиной 17 мм, выполняемой без разделки кромок
Плазменная сварка требует высокой культуры производства, соблюдения технологии заготовки и сборки, тщательного обеспечения условий охлаждения плазмотронов и правил их эксплуатации. Даже небольшие нарушения режима охлаждения плазмотрона вследствие высоких температур и малого диаметра сопла приводят к его разрушению.
Источники питания позволяют вести процесс в непрерывном и импульсном режимах.
121
2.4. Электрошлаковая сварка
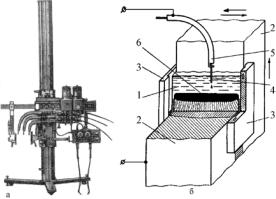
Электрошлаковая сварка (ЭШС) – процесс образования неразъёмного соединения, при котором расплавление основного и присадочного металла осуществляется за счёт тепла, выделяемого при прохождении электрического тока через расплавленный флюс. При этом слой расплавленного флюса служит защитой металла сварочной ванны от взаимодействия с кислородом и азотом воздуха. Схема электрошлакового процесса приведена на рис. 2.40.
Рис. 2.40. Трёхэлектродная установка VUZ-ETZ-450 (а) и схема пр о- цесса электрошлаковой сварки (б). Вертикальной стрелкой показано направление сварки, горизонтальной – направление перемещения электрода в зазоре
Шлаковая ванна 1 (рис.2.40) образуется (наводится) путем расплавления флюса, заполняющего пространство между кромками основного металла 2 и специальными охлаждаемыми водой приспособлениями-ползунами 3, плотно прижатыми к поверхности свариваемых деталей.
Необходимая для осуществления шлакового процесса энергия получается от источника питания с жёсткой характеристикой переменного или постоянного тока, подсоединяемого к основному металлу и плавящемуся электроду (электродам) 4, вводимому в зазор между свариваемыми кромками и погру-
122
женному в шлаковую ванну. Электрод располагают посередине шлаковой ванны или перемещают в зазоре от одной поверхности свариваемых деталей к другой. Ток к электроду подводится при помощи мундштука 5. Проходя через шлаковую
ванну, ток нагревает ее до температуры ~2000°С, превосходящей температуру плавления основного и электродного металлов.
Шлак расплавляет кромки основного металла и электрод, который подается в шлаковую ванну со скоростью, равной скорости его плавления. Расплавленные электродный и основной металлы стекают на дно шлаковой ванны, образуя сварочную (металлическую) ванну 6. По мере удаления источника нагрева происходит кристаллизация металла сварочной ванны. Расплавленный шлак, находящийся над металлической ванной, достаточно надежно защищает металл от воздействия воздуха. По мере заполнения зазора между свариваемыми кромками мундштук при помощи специального привода передвигается вдоль свариваемого изделия.
Шлаковая ванна, наведенная в начале сварки, по мере формирования шва перемещается от его начала детали к концу, при этом соприкасаясь с охлаждёнными ползунами, образует на них тонкую шлаковую корку, исключая непосредственный контакт расплавленного металла с поверхностью ползуна. Расход флюса при этом способе сварки невелик и не превышает 5% массы наплавленного металла. Ввиду малого количества шлака легирование наплавленного металла происходит, в основном, за счёт электродной проволоки. При этом доля основного металла в сварном шве может быть снижена до 10-20%.
По сравнению со сварочной дугой шлаковая ванна является менее концентрированным источником тепла, поэтому ЭШС характеризуется более медленным нагревом и охлаждением. Значительное время пребывания металла в расплавленном состоянии способствует улучшению условий удаления газов и неметаллических включений из металла шва.
123
Электрошлаковый процесс протекает устойчиво даже при плотностях тока j около 0,1 А/мм2 (при ручной дуговой сварке покрытыми электродами j=10-30 А/мм2; при автоматической под слоем флюса j=200 А/мм2; при сварке плавящимся электродом в защитных газах j=400 А/мм2), поэтому возможно использование электродов достаточно большого сечения.
Применяемые на практике методы ЭШС различают по типу электрода: сварка электродной проволокой; сварка электродной пластиной или стержнем и сварка плавящимся мундштуком (комбинированным электродом).
При сварке электродной проволокой в качестве электродов применяют проволоку диаметром 2,5-3,5 мм. Одним электродом сваривается металл толщиной до 60 мм. При большой толщине свариваемых заготовок для обеспечения равномерности расплавления основного металла электроду придаётся воз- вратно-поступательное перемещение в горизонтальной плоскости со скоростью 30-40 м/ч, или используется многоэлектродная сварка. Плотность тока в электродах может изменяться от 15 до 160 А/мм2 (100-600 А на каждый электрод).
При сварке электродной пластиной в качестве электродов применяют пластины толщиной 5-12 мм и длиной до 3,5 м. Толщина пластины не должна превышать 1/3 зазора между свариваемыми заготовками. Ширина пластины определяется мощностью источника питания и обычно не превышает 150 мм. Плотность тока в пластинах находится в пределах 0,3-2,5 А/мм2 (400-2500 А на одну пластину).
При сварке швов сложной формы используют плавящиеся мундштуки, которые выполняют роль присадочного материала. Плавящийся мундштук представляет собой пластину, к которой приварены направляющие трубки для подачи сварочной проволоки. Мундштук копирует форму свариваемого стыка и его толщина составляет 15-20% ширины зазора. Мундштук укрепляют в зазоре неподвижно с помощью керамических скоб, пластин и т.п. В процессе сварки происходит рас-
124
плавление мундштука и присадочной проволоки, подаваемой автоматически. Сечение плавящегося мундштука невелико по сравнению с электродными пластинами, поэтому плотность тока колеблется в пределах 3-7А/мм2, а общая сила тока изменяется от 500 до 1500А.
Электрошлаковую сварку, как правило, ведут при вертикальном положении изделий. Кромки располагаются верти-
кально или под углом до 30° к вертикали. Зеркало сварочной ванны, так же как и при сварке в нижнем положении, расположено в горизонтальной плоскости, а перемещение расплавленного электродного и основного металлов происходит в направлении сил тяжести.
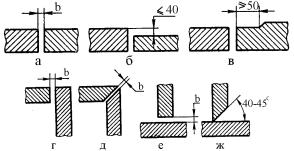
Основные виды соединений, выполняемых ЭШС, приведены на рис. 2.41. Зазор между свариваемыми заготовками зависит от толщины соединяемых кромок и выбирается достаточным для размещения электрода.
Зазор между формирующим устройством (ползуном) и изделием не допустим свыше 0,5 мм, так как в противном сл у- чае может происходить вытекание шлаковой и металлической ванн.
Рис. 2.41. Основные виды электрошлаковых сварных соединений: «а – в» – стыковые; «г» и «д» – угловые; «е» и «ж»– тавровые
Обычно сварка начинается в прикреплённом к нижней части стыка металлическом кокиле длиной 50-100 мм, где возбуждается дуговой процесс. Для того чтобы вывести шлаковую ванну и предотвратить образование усадочных трещин и рых-
125