Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
в местах контакта свариваемых заготовок и электродов с заготовками.
Контактная сварка объединяет большую группу способов сварки, наиболее распространёнными из которых в современном производстве являются точечная и шовная.
2.8.1. Точечная сварка
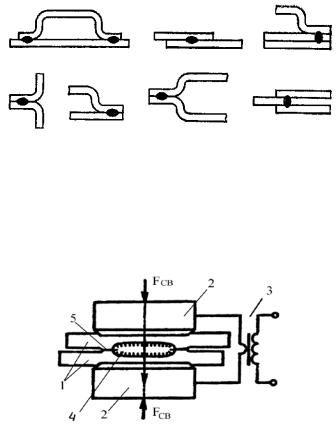
Основным типом соединения при точечной сварке является нахлёсточное (рис. 2.61).
Рис. 2.61. Типы соединений точечной сваркой
Свариваемые детали 1 (рис. 2.62) собирают внахлёстку и зажимают усилием Fсв между двумя электродами 2, подводящими ток большой силы (до нескольких десятков кА) к месту сварки от источника электрической энергии 3 невысокого напряжения (обычно 3-8 В).
Рис. 2.62. Схема точечной сварки
Детали нагреваются кратковременным (0,01-0,5 с) им-
166

пульсом тока до появления расплавленного металла в зоне контакта 4. Нагрев сопровождается пластической деформацией металла и образованием уплотняющего пояска 5, предохраняющего жидкий металл от выплеска и от взаимодействия с воздухом.
Теплота, используемая при сварке, зависит от сопротивления между электродами и выделяется при прохождении тока непосредственно в деталях, контактах между ними и контактах деталей с электродами. Сопротивления самих электродов должны быть незначительны, так как выделяющаяся в них теплота не участвует в процессе сварки. Поэтому сечение электродов должно быть относительно большим, а материал электродов - обладать большой электро- и теплопроводностью. Электроды для точечной сварки изготавливают главным образом из меди и её сплавов.
Полное количество теплоты, выделяемое между электродами за время сварки, можно определить по закону Джоуля-Ленца
= Qээ
где iсв(t)- мгновенное значение сварочного тока, обычно меняющееся в процессе сварки; rээ(t) - общее сопротивление ме-
талла между электродами в момент времени сварки; t ≤tсв; tсв - время сварки.
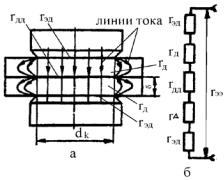
При сварке двух деталей из одного и того же металла равной толщины (рис.2.63)
rээ = 2rд + 2rэд+ rдд,
где rд - собственное активное сопротивление деталей; rэд - контактное сопротивление между электродом и деталью; rдд - контактное сопротивление между деталями.
Собственное активное сопротивление деталей rд - сопротивление, распределенное в объеме деталей. На этом сопротивлении при прохождении через него электрического тока выделяется основное количество теплоты.
167
До включения сварочного тока общее сопротивление является неопределённым, так как неизвестны площади фактического контакта между свариваемыми деталями и между электродами и деталями.
При расчетах тепловых процессов обычно рассматривают сопротивление деталей в конце цикла нагрева («горячее» состояние контактов). При этом учитывают, что в контакте «электрод - деталь» диаметр контакта равен диаметру рабочей поверхности электрода (dк = dэ), а в контакте «деталь-деталь» диаметр контакта равен диаметру уплотняющего пояска (dк = dп). Принимают также, что контактные сопротивления между электродом и деталью (rэд) и деталями (rдд) равны нулю.
Рис. 2.63. Электрическое сопротивление и линии тока в зоне сварки
Собственные сопротивления деталей можно представить
как сумму сопротивлений двух цилиндров высотой δ (δ - толщина свариваемой пластины) и диаметром dэ (dэ - диаметр рабочей поверхности электрода), нагретых до некоторой средней температуры Т. Тогда искомое сопротивление может быть оп-
ределено по зависимости
2rд = A k 2 δ(ρ1 + ρ2)/(π dэ2/4),
где ρ1 и ρ2 - удельное электрическое сопротивление материала деталей при температуре Т; А - коэффициент, учитывающий условия растекания тока в деталях в зависимости от соотноше-
ния dэ/2δ (рис.2.64); k - коэффициент, учитывающий неравно-
168
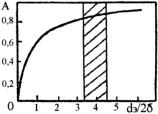
мерность нагрева деталей. Для сталей k = 0,85; для алюминиевых и магниевых сплавов – 0,9.
Рис. 2.64. Зависимость условий растекания тока в деталях от соотношения dэ/2δ
В процессе сварки собственное сопротивление деталей из низкоуглеродистых сталей увеличивается, а деталей из корро- зионно-стойких (нержавеющих) сталей изменяется незначительно.
Контактные сопротивления rдд и rэд - сопротивления, сосредоточенные в узкой области контактов «деталь-деталь» и «электрод-деталь».
Наличие контактных сопротивлений обусловлено значительным уменьшением сечения проводника в зоне контакта изза неровностей поверхностей деталей и электродов и присутствием на соприкасающихся поверхностях пленок оксидов, имеющих низкую электропроводность. Фактическая площадь контакта до нагрева деталей током значительно меньше площади рабочей поверхности электрода (или площади пластически деформированного пояска). В этих условиях имеет место так называемый «сотовый» характер проводимости - ток проходит только по отдельным микроконтактам. Влияние состояния поверхности деталей на контактное сопротивление очень велико и, в зависимости от финишной обработки, может изменяться в I03 раз.
Смятие микровыступов под действием сжимающего усилия способствует увеличению площади фактического контакта
169
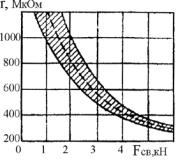
и разрушению оксидных пленок на поверхностях, что снижает контактное сопротивление (рис. 2.65).
Зависимость контактного сопротивления холодных деталей от усилия сжатия в некоторых случаях оценивается по эм-
пирическому выражению
rдд = rк/Fсва,
где rк - коэффициент, равный для стали (5-6) 10-3 и алюминие-
вых сплавов (1-2) 10-3; a - показатель степени, равный для стали 0,7 и алюминиевых сплавов 0,8. Однако эта зависимость не учитывает состояния поверхности и размеров деталей, поэтому ее можно использовать лишь для ориентировочных расчетов. Более точные значения контактных сопротивлений получают путем непосредственного измерения электрических сопротивлений.
Рис. 2.65. Влияние усилия сжатия на контактное сопротивление
Контактное сопротивление значительно изменяется при нагреве деталей.
С повышением температуры металла снижается его сопротивление пластической деформации, развивается площадь фактического контакта, облегчаются условия для разрушения оксидных пленок, и при достижении критической температуры, характерной для данного металла, контактное сопротивление между деталями rдд снижается практически до нуля. Несмотря на то, что rдд существует относительно короткое время,
170