Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
чтобы с помощью лазерного излучения производилась заварка корневого шва и заполнение разделки металлом плавящегося электрода. При этом, варьируя расстоянием «а» между зонами действия лазерного излучения и дуги (см. рис. 2.57, б) можно подобрать такой общий сварочный термический цикл, при котором устраняются негативные последствия лазерной сварки. Так, например, при стыковой сварке листов стали толщиной 20 мм с V- образной разделкой кромок подобрали термический сварочный цикл, при котором происходила нормализация корневого шва, распределение твёрдости между основным металлом и металлом шва было однородным. При этом использовали следующий режим сварки: мощность лазера – 6,3 кВт; мощность дуги – 18,55 кВт.
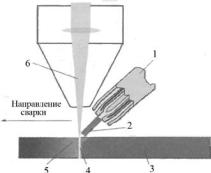
Рис. 2.58. Схема сварки плазменной дугой, дополненной лазером: 1- плазменная горелка; 2 - плазменная дуга; 3 - обрабатываемое изделие; 4 - парогазовый канал; 5 - сварочная ванна; 6 - лазерный пучок
При гибридной лазерно-плазменной сварке обрабатываемых изделий лазерный пучок и плазменная струя соединяются в области, расположенной близко к обрабатываемому изделию (рис. 2.58). Во время работы плазменная горелка находится под углом приблизительно 45° к лазерному пучку. Зажигание основной дуги происходит посредством низкоамперной вспомогательной дуги, сформировавшейся между концом электрода и соплом. После зажигания вспомогательная дуга вырабатывает достаточное количество тепла для ионизации воздушного зазо-
161
ра между соплом и обрабатываемым изделием. Вольфрамовый электрод он размещен за соплом, которое обеспечивает характерное струйное воздействие плазмообразующего газа. Стабильность функционирования плазменной горелки поддерживается в течение достаточно продолжительного времени, поскольку конец электрода не подвергается окислению.
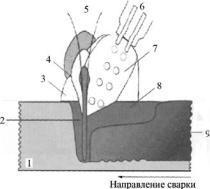
Рис. 2.59. Схема лазерной тандем-сварки : 1 - обрабатываемое изделие; 2 - парогазовый канал; 3 - облако защитного газа; 4 - индуцированная лазером плазма; 5 - лазерный пучок; 6 - электрод; 7 - дуга; 8 - наплавленный валик; 9 - сварочная ванна
Способ сварки лазерная тандем + сварка МИГ является сочетанием лазерного пучка и дуговых процессов только с одной зоной расплава. Схема процесса гибридной лазерной тандем сварки + сварки МИГ представлена на рис. 2.59. Лазерный пучок, установленный под углом приблизительно 90° по отношению к обрабатываемому изделию, используется для заварки корня. Обе другие следящие дуги имеют некоторый угол наклона и применяются для заварки корня шва и заполнения разделки кромок. В процессе сварки используют три различные выходные мощности, которые можно устанавливать в зависимости от желаемого результата. Посредством соответствующей выходной мощности для тандем-сварки можно выбрать геометрию соединения, желаемое заполнение соединений и скорость. Путем изменения скорости сварки, диаметра фокальной точки и
162
мощности лазерного излучения при подготовке скоса кромки можно также изменять глубину шва. Для получения желаемых свойств металла используют два присадочных материала с различными химическими составами.
Воздействуя на параметры процесса, можно целенаправленно влиять на геометрию и структуру шва. Дуговые способы сварки обеспечивают заполнение разделки с помощью присадочного металла, что также определяет ширину шва.
Преимуществом комбинированных процессов является то, что при расплавлении присадочного металла давление дуги не влияет на обрабатываемое изделие. При гибридной сварке лазерная тандем-сварка + сварка МИГ есть возможность отдельно контролировать мощность лазерного излучения и дуги, а также ее длину, что облегчает отрыв капли, увеличивает стабильность дуги и способствует незначительному разбрызгиванию. Более того, вместе с этим способом сварки можно использовать гибридную лазерную сварку МИГ/МАГ одной дугой. Процесс гибридной лазерной тандем-сварки + сварки МИГ/МАГ применяли при соединении труб из конструкционной стали с толщиной стенки 8 мм и внутренним диаметром 500 мм, что соответствует стандарту EN 10149-2. Установлено, что при Y-образной подготовке кромок можно получать швы с полным проплавлением.
При гибридной лазерной сварке + сварке МИГ/МАГ металла толщиной более 12 мм необходимо предпринимать меры для предупреждения порообразования в корне швов. Опасность образования пор связана с недостаточной способностью к дегазации металла глубоких и узких лазерных швов. Чтобы предотвратить это сварочную ванну необходимо удерживать на протяжении длительного времени. Это достигается применением
гибридной лазерной дуговой сварки под флюсом, при которой создаются благоприятные условия для дегазации. Здесь оба процесса сварки действуют вместе в одной рабочей зоне на достаточно близком расстоянии (13...15 мм).
163
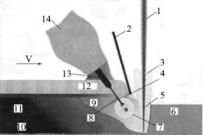
Объединение процессов сварки лазерным пучком и дуговой сварки под флюсом в од ной рабочей зоне оказалось проблемой, поскольку флюс попадал в парогазовый канал лазерного пучка, а лазерное излучение поглощалось флюсом, а не металлом. Было создано устройство, которое препятствует такому «выпадению» флюса. Ключевым звеном в нем является разделительная пластина, которая устанавливается между лазерным пучком и устройством подачи флюса (рис. 2.60).
Рис. 2.60. Схема гибридной лазерно-дуговой сварки под флюсом: 1 - лазерный пучок; 2 - разделительная пластина; 3 - плазмоиспарение металла; 4 - жидкий шлак; 5 - парогазовый канал; 6 - основной металл; 7 - раковина в дуговом шве; 8 - электродная проволока для дуговой сварки под флюсом; 9 - расплавленная ванна; 10 - металл шва; 11 - твердый шлак; 12 - флюс; 13 - мундштук; 14 - бункер для флюса
При проведении исследований выявлено расстояние между двумя процессами и разделение шва на две области - сваренную лазером и дуговой сваркой под флюсом. Расстояние должно быть достаточно коротким для обеспечения выпадения минимального количества флюса, однако достаточным, чтобы шлак в начале процесса не зажимал свариваемый лист. При этом важен угол наклона разделительной пластины. Если он слишком большой, то разделительная пластина может быть захвачена лазерным пучком, а если слишком мал, то дуга может гореть между разделительной пластиной и присадочной проволокой. В этих областях отсутствует перемешивание металла шва. Именно предварительный нагрев лазерным пучком приводит к синергетическому эффекту, который увеличивает скорость
164
процесса дуговой сварки под флюсом.
Промышленность проявляет значительный интерес к этому способу сварки, имеющему практическое применение благодаря использованию менее дорогостоящих источников лазерного излучения. Использование в этом процессе твердотельных лазеров дает возможность для дальнейшего развития этого способа сварки и расширения области его применения.
При процессе гибридной лазерно-дуговой сварки под флюсом достигается лучшая дегазация за счет покрытия расплавленного металла шлаком, хорошего заполнения шва по сравнению с лазерной сваркой.
Производительность этого способа сварки можно улучшить путем увеличения скорости сварки, которая для листового материала может составлятьдо 40 % в сравнении с традиционной лазерной сваркой.
При использовании гибридной сварки инвестиционные расходы на источник лазерного излучения значительно уменьшаются, а затраты на электроэнергию становятся намного выше.
Гибридная сварка находит применение для соединений большой толщины с изменяющимся зазором в кромках.
2.8. Контактная сварка
Контактную сварку в 1887 г. предложил Н.Н.Бенардос, однако её широкое использование в промышленности началось с 30-х годов прошлого века после создания индустриальной базы. В настоящее время около 30% всех сварных соединений выполняют контактной сваркой.
Контактная сварка представляет собой процесс образования неразъёмного соединения в результате нагрева металла протекающим через детали электрическим током и пластической деформации зоны соединения. Термин «контактная сварка» связан с тем, что достаточно большое количества тепла, необходимого для сварки, выделяется в начале этого процесса
165