Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
оно может оказывать влияние на последующий нагрев, особенно при сварке деталей малых толщин. Первоначально нагретая зона контакта, обладающая повышенным сопротивле-
нием (т.к. ρ = (ϕ)Т), способствует большему тепловыделению. Однако при увеличении rдд уменьшается стабильность тепловыделения.
Экспериментальные исследования (калориметрирование) показали, что доля теплоты, выделяемой на сопротивлении rдд, обычно не превышает 5 % общей энергии, генерируемой в зоне сварки.
Переходные (контактные) сопротивления между электродами и деталями rэд должны быть небольшими, так как в пр о- тивном случае эти участки нахлестки будут сильно нагреваться, что приведет к активации диффузионных процессов и развитию легирования (диффузионного насыщения) рабочих поверхностей электродов элементами свариваемого металла, а это будет приводить к увеличению износа электродов. При обжатии хорошо очищенных деталей из низкоуглеродистой стали электродами с высокой электропроводностью контактное сопротивление "электрод-деталь" вначале примерно в 2 раза меньше контактного сопротивления «деталь-деталь» (rэд <0,5 rдд). Поэтому контактные поверхности электродов и поверхности листов должны быть тщательно очищенными, усилия сжатая - достаточно большими, а охлаждение электродов - интенсивным. Электроды, как правило, делают полыми для охлаждения водой.
Изменение общего сопротивления деталей между
электродами rээ= (ϕ)Т характеризуется наличием двух периодов (рис. 2.66).
Первый период (I) характеризуется резким спадом rээ за счёт снижения rдд и rэд, которое не компенсируется
повышением 2 rд за счет увеличения ρ. В течение второго периода (II) rээ практически определяется собственным
сопротивлением деталей 2 rд, так как rдд ≈ 0, а 2 rэд невелико.
171
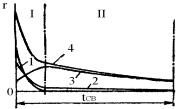
Небольшой спад rээ определяется на этом участке увеличением площади электрических контактов, диаметры которых к концу нагрева достигают значений диаметра рабочей поверхности электрода (диаметра уплотняющего пояска).
Рис. 2.66. Изменение электрических сопротивлений в процессе сварки: 1 – rдд; 2 - 2rэд; 3 - 2 rд; 4 - rээ
В общем случае характер изменения rээ зависит от свойств металла, толщины деталей, режима сварки, размеров ядра, формы рабочей поверхности электродов и т.п.
При точечной сварке температурное поле формируется в результате протекающих процессов тепловыделения и теплопередачи. Характер тепловыделения определяется электрическим полем в свариваемых деталях и электродах.
Основное количество теплоты выделяется на собственном сопротивлении деталей, т.е. основным источником теплоты является объемно распределенный источник с удельной
мощностью j2ρ ( где j - плотность тока).
Выделяющаяся в зоне сварки энергия (Qээ) расходуется
на нагрев металла до температуры плавления (Q1 ≈(0,2-0,3)Qээ), а остальная часть передается теплопроводностью в окружаю-
щий ядро металл (Q2) и электроды (Q3 ≈ 0,5Qээ). Таким образом,
Qээ = Q1 + Q2 + Q3.
Температурное поле обычно описывается изотермами, расположенными в сечении, проходящем через ось Z. В силу симметрии поля относительно оси Z изотермы в сечениях, па-
172
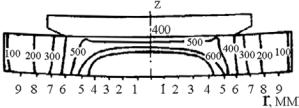
раллельных поверхностям деталей, имеют форму окружности. В сечениях, перпендикулярных поверхностям деталей около ядра свариваемой точки, изотермы представляют собой эллип-
сы (рис. 2.67). Наибольший градиент температур (3000 °С/см и более) достигается в направлении оси Z. Температурное поле является крайне нестационарным, так как скорость нагрева
очень большая - до 200000°С/с, особенно при сварке малых толщин импульсами небольшой длительности.
На характер температурного поля оказывает влияние большое количество факторов. В первую очередь - параметры режима сварки (сила тока, время сварки, сварочное усилие), размеры электродов свойства электродных материалов и т. п.
Рис. 2.67. Температурное поле при точечной сварке сплава АМг6 толщиной 2+2 мм и tсв – 0,15 с
Образование сварного соединения при точечной сварке протекает следующим образом. После включения тока в контакте между деталями, где достигается наибольшая плотность тока и в меньшей степени сказывается теплообмен с электродами, металл начинает плавиться, образуя жидкую фазу. Этот расплавленный металл называют ядром сварочной точки. По мере прохождения тока размер ядра увеличивается. Максимальная температура в ядре лишь на 15-20% превышает температуру ликвидуса сплава.
Ядро окружено уплотняющим пояском, т.е. слоем нагретого, но не расплавленного металла. В результате расширения жидкого металла возникают внутренние силы. Увеличение объёма по оси Z сдерживается холодной массой соседних сло-
173
ёв металла. Поэтому возникают дополнительные сжимающие усилия во внутренних слоях и ядре точки. Таким образом, пластическая деформация при точечной сварке вызывается внешними усилиями, приложенными к электродам, и внутренними напряжениями, возникающими при несвободном расширении нагретого металла.
Основная роль пластической деформации при сварке заключается: в формировании электрического контакта; в образовании пластического (уплотняющего) пояска для удержания расплавленного металла от выплеска и ограничения растекания сварочного тока во внутреннем контакте; в уплотнении металла на стадии охлаждения.
При достижении заданных размеров ядра точки сварочный ток выключают и начинается кристаллизация жидкого металла ядра. Скорости охлаждения металла соизмеримы со скоростями нагрева, и уже через 0,02-0,08 с ядро полностью кристаллизуется.
Вбольшинстве случаев структура ядра сварочной точки дендритная. Литой металл ядра сварочной точки отличается низкой пластичностью и характеризуется неравномерностью состава. В некоторой степени структуру и химическую неоднородность можно регулировать режимами сварки.
Воколошовной зоне наблюдаются изменения исходной структуры и свойств сплава в результате развития фазовых и структурных превращений, обусловленных термическим циклом (отпуск, закалка, рекристаллизация, оплавление легкоплавких составляющих, выделение фаз по границам зерен и т.п.).
Основными параметрами режимов точечной сварки яв-
ляются: сварочный ток (Iсв), время сварки (tсв ), усилие на электродах (Fсв) и диаметр рабочей поверхности электрода (dэ).
Увеличение Iсв при постоянстве остальных параметров сварки сопровождается ростом размеров ядра сварочной точки. С ростом размеров ядра увеличивается прочность точки.
174
Она достигает максимального значения при номинальном диа-
метре ядра (dяд). Обычно при δ ≥ 0,5 мм dяд составляет 2δ + 3 (мм). При дальнейшем возрастании Iсв размеры литого ядра чрезмерно увеличиваются и прочность точек падает.
Влияние tсв на прочность точек аналогично влиянию Iсв. Усилие на электродах является одним из важнейших па-
раметров. Оно регулирует интенсивность нагрева и определяет уровень пластической деформации. С увеличением Fсв уменьшается сопротивление контактов и деталей, что приводит к снижению плотности тока, т. е. при постоянстве остальных параметров замедляется нагрев и, соответственно, уменьшаются размеры и прочность точек. Однако, если при этом увеличить Iсв и tсв таким образом, чтобы размеры ядра сварной точки остались постоянными, то стабильность прочности соединения возрастает. При недостаточном Fсв возможен прожог деталей и обгорание электродов.
В большинстве случаев сварочный ток включается только после предварительного сжатия деталей. А усилие сжатия снимается через некоторое время запаздывания после выключения сварочного тока.
Постоянство собственных сопротивлений деталей обеспечивается постоянством контактной площади электродов. С увеличением dэ уменьшается сопротивление и плотность тока, размеры ядра и прочность сварной точки также снижаются.
Обычно dяд = (0,9-1,4) dэ.
Режимы можно условно разделить на «жесткие» и «мягкие». Жесткие режимы сварки характеризуются малой длительностью протекания сварочного тока, и, следовательно, кратковременным нагревом свариваемого металла; мягкие режимы - относительно большой длительностью протекания тока.
175