Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
движение. Вибрация только конца проволоки или полосы, а не всей массы присадочного металла позволяет легко автоматизировать процесс.
Сварка трением перемешиванием. В 1967 г. в СССР было зарегистрировано изобретение (А. с. СССР № 195846) «Способ сварки линейных швов трением вращающимся стальным стержнем». Однако в отечественной технике данный способ не нашёл в тот период своего дальнейшего развития. Началом активного исследования и освоения этого способа явилось патентование (европейский патент 0615480) в декабре 1991 г. Британским институтом сварки (TWI) аналогичного «Усовершенствованного способа фрикционной сварки» (Improvements to Friction Welding). Условно он был назван способом сварки трением с перемешиванием (СТП, английский эквивалент FSW – friction stir welding).
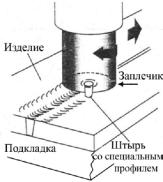
Процесс сварки (см. рис. 2.77) при этом способе происходит следующим образом. Специальный вращающийся инструмент, состоящий из утолщенной части - заплечика (shoulder) и выступающей части - штыря, в месте стыка вводится с прижимающим усилием в соприкосновение с поверхностью зафиксированных на массивной подкладке соединяемых заготовок.
Рис. 2.77. Схема процесса сварки трением с перемешиванием
В результате трения штыря и заплечика о заготовку выделяется тепло, которое доводит металл вокруг инструмента до
191
пластичного состояния. Штырь при этом внедряется в заготовки, а заплечик касается их поверхности.
Затем инструменту сообщают поступательное движение со скоростью сварки, и материал заготовок, перемещаясь из зоны нагрева в зону охлаждения, огибает штырь и образует соединение.
По характеру протекания процесса получения соединения этот способ имеет много общего с прессованием. Поскольку алюминиевые сплавы являются благоприятным в этом отношении материалом, то СТП главным образом реализована для алюминия и его сплавов. Основными преимуществами процесса СТП являются следующие:
-возможность получения беспористых швов на любом алюминиевом сплаве, включая сплавы, чувствительные к пористости (сплавы с магнием, литием и др.);
-не требуется специальной разделки кромок и удаление оксидной плены перед сваркой;
-возможность получения качественных соединений во всех пространственных положениях;
-не требуется высокой квалификации оператора;
-процесс сварки идеально подходит для автоматизации;
- высокая эффективность использования энергии. Например, при выполнении однопроходной сварки алюминиевого сплава толщиной 12,5 мм затрачивается мощность установки всего около 3 кВт;
-сварка может выполняться в сильных магнитных полях, например, при соединении шинопроводов;
-отсутствие в процессе сварки специфических вредных факторов: дыма, шума и ультрафиолетового излучения;
-отсутствие присадочного металла и защитного газа. Низкий уровень деформаций, высокая воспроизводи-
мость качества швов, полученных СТП, способствует улучшению существующих сварных конструкции из алюминиевых сплавов. При этом реализуются следующие технологические
192
возможности:
-швы могут быть получены на сплавах, которые нельзя выполнить сваркой плавлением из-за чувствительности к образованию горячих трещин;
-может быть достигнут более высокий уровень прочности для термически упрочняемых сплавов;
-формирование шва в твердой фазе позволяет сохранить свойства для метастабильных сплавов таких, как композиты или сплавы, полученные быстрой кристаллизацией;
-можно получить крупные панели, состоящие из многочисленных небольших профилей, которые практически невозможно или экономически, нецелесообразно прессовать или отливать;
-легковесные прессованные панели могут быть соединены между собой без деформаций для получения более крупных конструкций судов, железнодорожных платформ или тяжелых грузовиков;
-для создания полых заготовок можно соединить более простые полуфабрикаты, полученные литьем или штамповкой;
-можно получать сварные узлы со стыковыми и нахлесточными швами из заготовок, изготавливаемых с помощью различных технологий (литье, прессование и др.);
-сборка стыков не требует очень точной подгонки кромок; так, для листов толщиной 1,6 мм зазор может быть до 0,2 мм, для плит толщиной 12,7 мм — до 1,25 мм.
К недостаткам способа СТП можно отнести следующие:
-необходимость мощных подкладок, на которых должны надежно закрепляться свариваемые заготовки;
-образование в конце шва отверстия, равного размеру штыря, которое необходимо заполнять с помощью других методов таких, как сварка трением специальных пробок;
-применение вводных и выводных планок для получения протяженных швов на всю длину заготовок;
-ограничения в применении способа сварки в портатив-
193
ном варианте из-за закрепления заготовок на подкладке; - несколько более низкий уровень скорости сварки по
сравнению с механизированной дуговой сваркой для некоторых марок сплавов.
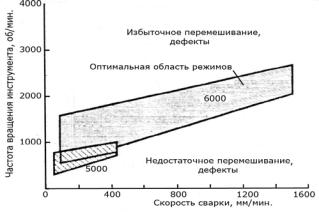
Рис. 2.78. Соотношение скорости сварки и частоты вращения инструмента, позволяющие получать качественные соединения алюминиевых сплавов серий 5000 и 6000
Основными параметрами процесса СТП являются: скорость сварки (скорость перемещения инструмента), частота вращения инструмента, усилие прижатия и усилие перемещения инструмента, угол наклона инструмента, его размеры. Кроме того, учитываются условия трения в зависимости от применяемого материала инструмента и свариваемого материала, а также напряжение течения материала заготовок при температуре деформации.
На рис.2.78 приведены значения скорости сварки и частоты вращения рабочего инструмента, которые позволяют получить качественные соединения для алюминиевых сплавов серий 5000 и 6000. Видно, что сплавы серии 6000 можно сваривать в более широком диапазоне режимов, чем сплавы серии
5000.
194
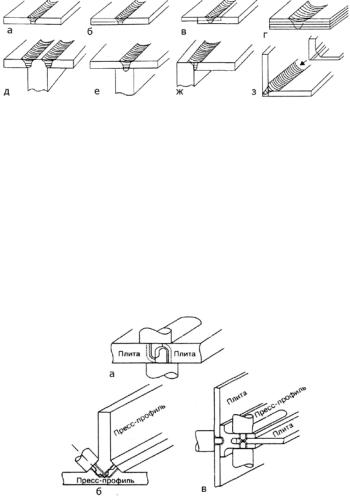
Рис. 2.79. Характерные типы соединений, выполняемые при СТП: а – стыковое, б – нахлёсточно-стыковое; в – нахлёсточное; г – многослойное нахлёсточное; д – двухпроходное тавровое; е – тавровое прорезное; ж, з – угловое
Типы соединений, выполняемые СТП, характеризуются большим разнообразием: это и традиционные для дуговой сварки стыковые, угловые тавровые и нахлесточные (рис. 2.79), а также различного рода замковые и прорезные (рис. 2.80) швы.
Особое внимание при создании СТП было уделено разработке конструкции вращающегося инструмента, от которого зависит формирование соединении.
Рис. 2.80. Варианты соединений СТП различных полуфабрикатов: а – двухстороннее стыковое замковое, б – угловое замковое; в – прорезное
Некоторые варианты инструмента приведены на рис.
2.81.
195