Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
Таблица 4.1 Информация и методы, используемые для определения
трудоемкости изделия
Стадия |
Конструкторские |
Информация, |
Методы учета кон- |
разработ- |
документы для |
получаемая |
структивно- |
ки конст- |
расчета трудоем- |
из конструк- |
технологических |
руктор- |
кости изделия |
торского до- |
особенностей, опре- |
ской до- |
|
кумента |
деляющих трудоем- |
кумента- |
|
|
кость изделия |
ции |
|
|
|
Техниче- |
Ведомость тех- |
Масса изде- |
Метод учета масс; |
ское |
нического пред- |
лия; пара- |
метод удельного |
предло- |
ложения; поясни- |
метры назна- |
нормирования; ме- |
жение |
тельная записка; |
чения; число |
тод элементокоэф- |
|
схемы |
элементов |
фициентов |
|
|
|
|
Эскизный |
Чертеж общего |
Масса изде- |
Метод учета масс; |
проект |
вида; теоретиче- |
лия; пара- |
метод удельного |
Техниче- |
ский чертеж; га- |
метры назна- |
нормирования; ме- |
ский про- |
баритный чер- |
чения; число |
тод учета сложно- |
ект |
теж; ведомость |
составных |
сти; метод элемен- |
|
эскизого (техни- |
частей; чис- |
токоэффициентов |
|
ческого) проекта; |
ло элементов |
|
|
схемы |
|
|
Рабочая |
Чертеж детали; |
Масса изде- |
Метод учета масс; |
конструк- |
сборочный чер- |
лия; масса |
метод удельного |
торская |
теж; специфика- |
деталей; |
нормирования; ме- |
докумен- |
ция; ведомость |
число дета- |
тод учета сложно- |
тация |
спецификаций; |
лей, техни- |
сти; метод учета |
|
технические ус- |
ческие тре- |
значимости состав- |
|
ловия |
бования; |
ных частей; моде- |
|
|
число сбо- |
лирование трудоем- |
|
|
рочных еди- |
кости на основе |
|
|
ниц |
корреляционно- |
|
|
|
регрессионного |
|
|
|
анализа |
65
В настоящее время для прогнозирования приемлемого уровня технологичности перспективной наукоёмкой техники, например, ракетных двигателей, изготавливаемых большей частью в сжатые сроки, малыми сериями и в единичных экземплярах, используется эмпирическая формула укрупненного определения трудоемкости изготовления ракетных двигателей и их сборочных единиц, которая может быть представлена в общем виде:
ТN=AmgB∙Ра−C∙nкс ∙КT∙N−D, |
(1) |
где ТN − трудоемкость изготовления N-го образца двигателя; mg − масса «сухого» двигателя;
Ра − давление на срезе камеры сопла;
nкс − количество камер сгорания одного двигателя;
КT – безразмерный коэффициент, учитывающий тип топ-
лива;
N − порядковый номер двигателя от начала изготовления первого опытного образца;
A, B, C, D – эмпирические статистические коэффициен-
ты.
После анализа весомости и достоверности элементов выражения (1), становится очевидным, что такая методика, основанная на обработке статистических данных величин трудоемкости предшествующих изделий-аналогов, позволяет провести достаточно достоверную оценку величины трудозатрат тех двигателей, которые имеют достаточно высокую степень преемственности конструкторско-технологических решений.
Это обстоятельство требует избирательного учета при создании новых изделий, имеющих значительную долю оригинальных конструкторских разработок, таких вспомогательных показателей производственной технологичности как коэффициент оснащенности, и таких понятий, как специализация технологических процессов и средств технологического оснащения (в том числе организация специализированных участков).
66
В таком случае выражение для прогнозирования трудоемкости конкретного опытного образца нового двигателя будет выглядеть следующим образом
ТN=AmgB∙Ра−C∙nкс КT∙N−D + ТтпрЕ КоN, |
(2) |
где Ттпр − трудоемкость технического дооснащения (реконструкции) производства при создании двигателя;
КоN – коэффициент оснащенности порядкового номера двигателя от начала изготовления первого опытного образца; Е – эмпирический коэффициент, учитывающий объем
выпуска опытных образцов одного наименования. Здесь
КоN= No/ Nd,
где No – количество наименований специальной технологической оснастки, спроектированной и изготовленной для ТПП нового двигателя в дополнение к стандартизованным средствам технологического оснащения;
Nd – количество наименований оригинальных деталей, спроектированных для нового двигателя.
При этом, коэффициент оснащенности постоянно увеличивается по времени в течении всего жизненного цикла изделия нового наукоемкого изделия.
Из выражения (2) следует, что значительный вес в трудоемкости имеет технологическая подготовка производства, которая при создании опытного образца не заканчивается как обычно в момент запуска материальной части, а требует дополнения ввиду постоянного уточнения КД в процессе создания первого двигателя, являющегося, как правило, и одновременно комплексным макетом для подготовки стендов натурных испытаний.
В этом аспекте затраты на освоение нетрадиционных наукоемких технологий, например, комбинированных, намного меньше, чем на приобретение дополнительного высокоточного традиционного оборудования, реконструкцию и расширение производственных участков, изготовление трудоемкой штамповой оснастки, литейных пресс-форм, проведение по-
67
вторных испытаний и ручных работ по доводке, пригонке, компенсации нестыковок и т.п.
4.3. Материалоемкость изделия
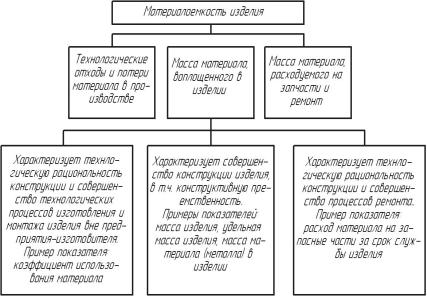
Материалоемкость изделия как показатель ТКИ характеризует количество материальных ресурсов, необходимых для создания и применения одного изделия с учетом его конструктивных особенностей в сферах производства, эксплуатации и ремонта. Разновидностями этого показателя, определяемыми затратами материалов в конкретных областях проявления:
материалоемкость изделия в ремонте [2];
общая материалоемкость изделия (рис. 7.3).
Как правило, показателями ТКИ не могут быть масса изделия, определяемая совокупностью масс деталей и сборочных единиц, входящих в изделия и удельная масса изделия, определяемая отношением его сухой массы к или к полезному эффекту, получаемому при использовании изделия по его назначению.
Эти показатели характеризуют степень технического совершенства и рациональность конструкторского замысла наукоемкого изделия значительно больше, чем его технологическую рациональность конструкции, изменяя се габаритные размеры, число составных частей и покупных изделий, свойства применяемых материалов и т.п.
При разработке направлений моделирования и определения моделей ТКИ масса только косвенно выступает в качестве характеристики технологичности через материалоемкость, трудоемкость и себестоимость изделия в изготовлении [5]. Наряду с применением абсолютных значений материалоемкости наукоемкого и изделия - это понятие используют и в качестве удельной материалоемкости.
Удельную производственную материалоемкость науко-
емкого изделия в общем случае рассчитывают по формуле
68
Мпуд=Мп/(P ). (3)
где Мп − расход материала на изготовление изделия;− установленный срок службы изделия;
P – номинальное значение основного параметра изделия или полезный эффект от его использования, определяемые по результатам научных исследований для конкретных видов изделий.
Рис. 4.3. Структурные составляющие расхода материалов на изделия машиностроения
Выбранные характеристики и параметры должны удовлетворять условию тесной связи с параметром, характеризующего потребительские свойства Учет ресурса работы изделия обеспечивает более объективный подход к определению
69