Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
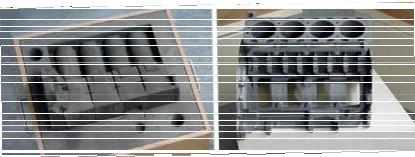
После завершения построения фрагменты песчаной форма собирают в одно целое: состыковывают, герметизируют швы, устанавливают технологические холодильники и т. д.
Далее проводится заливка металла, остывание, извлечение и предварительная зачистная обработка отливки (рис. 7.10).
Рис. 7.10. Сборка формы и отливка (чугун)
7.5. Аддитивные технологии порошковой металлургии
Технология spray forming объединяет в себя и литейные знания, поскольку имеет место плавка металла, и технологии распыливания металла, а это один из этапов порошковой металлургии, и вопросы металлографии из общего металловедения. При том в итоге получается заготовку как бы при литье в изложницу. Однако такая заготовка формируется с использованием механизма послойного синтеза, что и объединяет технологию spray forming с AF-технологиями.
Spray forming – это новая технология получения заготовок из конструкционных и специальных сплавов посредством распыливания (атомизации) металла. Основа технологии состоим в послойном напылении металла на подложку и «выращивании» заготовки в виде болванки для последующей механообработки. Металл плавится в плавильной камере, а потом с помощью специального сопла распыливается потоком инерт-
125
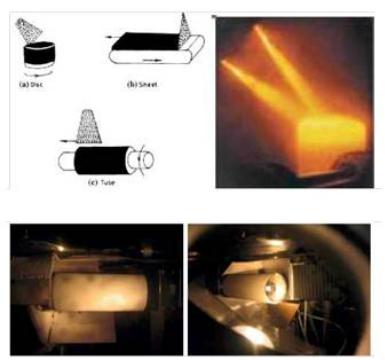
ного газа. При этом частички металла (размером от 10 до 100 мкм) осаждаются на подложку, формируя таким образом заготовку (рис. 7.11).
В отличие от литой заготовки, полученной обычной заливкой металла в изложницу, болванка, полученная методом spray forming, имеет изотропию физико-механических свойств и структуры материала.
Рис. 7.11. Основные схемы технологии Spray forming для получения цилиндрической заготовки
Технология «Spray forming» создана в первую очередь для изготовления деталей высоконагруженных агрегатов аэ-
126
рокосмического назначения из специальных сплавов с повышенными требованиями к эксплутационным свойствам в экстремальных условиях работы. Однако она нашла широкое применение и в серийном общемашиностроительном производстве, например, для изготовления гильз цилиндров автомобильных двигателей из сплавов группы AL-Si.
Такая технология успешно применяется и для заготовок из сплавов, склонных к кристаллизационной ликвации, например, медносодержащих сплавов, применяющихся для получения чистых сверхпроводников группы CuSn, высокопрочных инструментальных материалов типа CuMnNi, CuAlFe для добывающих отраслей промышленности.
Равномерная распределенность химического состава по массиву заготовки и однородность микроструктуры являются главными преимуществами данной технологии. Существенными недостатками являются: большие потери материала (до 20% при атомизации и осаждении металла на подложку) и относительную сложность управления процессом, требующим сложных профессиональных знаний от исполнителей.
Негативные особенности технологии: пористость в микроструктуре материала, образующихся в следствие захвата молекул газа в процессе атомизации и осаждении частиц металла с неполным спеканием друг с другом при кристаллизации. Микропористость металла устраняют посредством горячего изостатического прессования (ГИП) и последующей обработкой пластическим деформированием (прокаткой, ковкой, штамповкой и т.д.).
Основание с подложкой, на которой формируется заготовка совершает различное движение:
-возвратно-поступательное, когда нужно получить заготовку в виде ленты;
-вращательное относительно оси потока распыляемого металла - для получения цилиндрической заготовки-болванки
127
- вращательное относительно оси, перпендикулярной оси потока распыленный частиц - для получения заготовки в виде втулки, кольца или трубы.
Таким образом, технология spay forming открывает широкие возможности для создания материалов с переменными по сечению физико-химическими свойствами (так называемых - градиентных), которые могут быть получены путем послойного нанесения различных, в том числе – разнородных, материалов через два или несколько распылительных сопел.
По мере развития и технического совершенства машин может для быстрого прототипирования представляется интересным практическое использование технологии Spray forming для получения изделия напылением металла на керамическую модель-реплику.
Сущность процесса состоит в следующем. С CADмодели на прототипирующией SLA-установке, выращивается стереолитографическая мастер-модель. По ней изготавливается силиконовая или RIM-форма, в которую вливают жидкую керамику, получая керамическую модель-реплику. Эту мо- дель-реплику устанавливают в Sprayforming-машину, где уже на керамическую модель послойно напыляют расплавленный металл.
Таким образом получают как бы «слепок» с керамической модели-реплики. Последующей механической обработкой удаляют литейный облой и выполняют размеры посадочных поверхностей, чтобы получить окончательно готовое изделие. Максимальный эффект достижим по этой технологии при изготовлении пресс-форм и другой не менее сложной технологической оснастки.
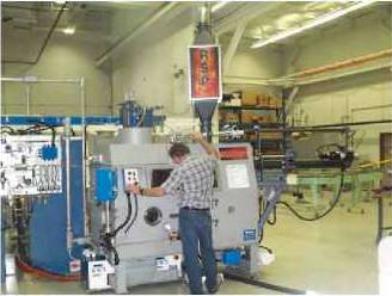
Например, компания RSP Tooling является разработчиком способа изготовления сложной инструментальной оснастки с использованием технологии Spray forming. Машина RSP (рис. 7.12) представляет собой сочетание плавильной машины и устройства для распыливания (атомайзера).
128
Инструментальные сплавы различных групп плавятся в атмосфере инертных газов. Расплав под давлением направляется к распылительному соплу, где с помощью струи азота проводят дисперсное разделение жидкого металла на капельки и быстрое отверждение разбрызганных частиц. До 70% частиц добираются до керамической модели-изложницы уже в твердом состоянии, остальные – долетают в полужидком состоянии. Остающейся тепловой энергии вполне достаточно, чтобы сварить между собой практически все частицы металла.
Рис. 7.12. Машина RSP для изготовления инструментальной оснастки
Металлографические исследования выявили, что такой металл имеет более однородную и мелкозернистую структуру, чем в традиционной отливке. Частицы металла равнораспределенно прилипают к керамической форме, образуя заданный объем заготовки. Стол установки, на котором находится кера-
129