Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
8.СИНТЕЗ ТЕХНОЛОГИЧЕСКОЙ ОСНАСТКИ
8.1.Использование АМ-технологий для изготовления
оснастки
Серийное производство подразделяют на крупно-, средне- и мелкосерийное. Последнее часто бывает производством многономенклатурным, программа выпуска которого измеряется всего десятками или сотнями изделий одного наименования. Подобных изделий, имеющих сложную геометрическую форму, получаемых из специальных труднообрабатываемых материалов очень много в авиационной, космической промышленности, энергетическом машиностроении и других добывающих отраслях [8].
Особенно в этих областях возник интерес к АМтехнологиям как к возможности прямо выращивать металлические изделия в качестве традиционной товарной продукции. Креативной мотивацией в этом случае являлось не получение экзотики необычайных свойств, а реальная техникоэкономическая целесообразность. В ряде случаев при объективных расчетах реальных затрат на подготовку производства аддитивные технологии оказываются менее затратными традиционных.
Перспективным направлением использования АМтехнологий является быстрое получение технологической оснастки: приспособлений и инструментов для серийного производства. Например, изготовление модульных сменных элементов для термопласт-автоматов (рис. 8.1).
Современное серийное производство характеризуется быстрой сменой выпускаемой продукции. При этом часто сменяются не базовые детали, определяющие функциональные характеристики изделий, а модные потребительские свойства: декоративные панели, элементы декора, которые обычно изготавливаемые литьем, в том числе - и на термо- пласт-автоматах. Поэтому в большинстве случаев нет необхо-
135
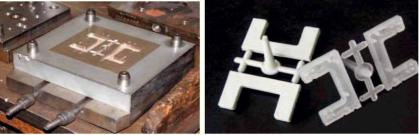
димости использовать дорогостоящую формовочную оснастку, которая работоспособна и сотни тысяч технологических циклов. С помощью АМ-технологий можно быстро получить пресс-форму из легкого сплава с меньшим ресурсом.
Рис. 8.1. Вставка длятермопласт-автомата и отливкиизABS-пластика
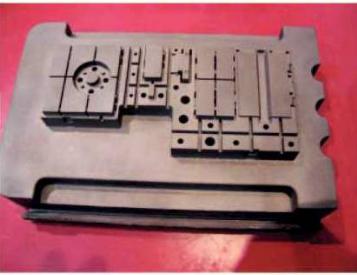
Даже для традиционного литейного производства АМтехнологии предоставляют совершенно новые возможности. Так, новая пресс-форма может быть выращена вместе с каналами охлаждения произвольной оптимальной конфигурации, что невыполнимо при использовании традиционных методах механической обработки. АМ-машины POM, Omtomec и Fabrisonic успешно используют для изготовления пресс-форм
смедными охлаждающими сердечниками и с наиболее оптимальной системой охлаждения, конфигурация которой соответствует геометрии формируемого изделия (рис. 8.2). Иначе говоря, каналы охлаждения формируются в толще формы именно как это технологически необходимо, а не исходя из возможностей традиционных методов формообразования. Внедрение литейных форм с равномерным или регулируемым охлаждением позволяет сократить время обязательного нахождения отливки в форме не менее, чем на 30%. Для АМтехнологии это не замена традиционной обработке на станках
сЧПУ, а новые возможности для сокращения затрат и ускорения технологической подготовки многономенклатурного производства.
136
Поддерживание эффективности серийного производства напрямую зависит от своевременного изготовления специальных приспособлений (зажимных элементов, калибров, шаблонов, кондукторов, фиксаторов и т. д.). В этом случае использование АМтехнологий экономически оправдано, так как затраты на технологическую подготовку конкретного изделия напрямую зависят от реального объема производства, а это в рыночных условиях достоверно очень трудно спрогнозировать.
Рис. 8.2. Выращенная пресс-форма
Поэтому очень часто приходится выбирать: получить ли партию деталей на АМ-машине, или создавать традиционные средства технологического оснащения. И при этом постоянно опасаться срочных внесений изменений в технологическую документацию, доработки или переделки оснастки, или, что еще хуже: продукция не пошла на рынке и т. п. Ведь основа рыночного успеха пред-
приятия - постоянное обновление выпускаемой продукции. 137
Конкуренция производителей заставляет в новых разработках, улучшать не только технические характеристики, но и постоянно совершенствовать эстетические и эргономические параметры, использовать новые материалы и технологические процессы. Быстрое изменение требований к потребительским свойствам компенсируется более сложной оснасткой.
Текущие расходы на подготовку производства растут при приближении срока выпуска изделия: в рамках конструк- торско-технологической отработки по результатам испытаний опытных образцов и новой оснастки проводятся уточнения конструкции деталей и средств технологического оснащения (устранение недочетов дизайна, ошибки проектирования и др.). Срыв сроков выпуска продукции ведёт к поражению в конкурентной борьбе. Уменьшить сроки подготовки производства и её стоимость можно только применением современных технологий процессы, например - технологий послойного синтеза.
8.2. Организация производства оснастки по технологии послойного синтеза
Изготовление опытных образцов (моделей, макетов) и их экспертиза (испытание) на этапе разработки эскизного проекта определяет дальнейшую разработку изделия, так как необходимо понять правильность выбранных конструктивнотехнологических решений и получить предварительный отзыв потребителя об изделии до начала серийного производства.
На этапе эскизного проекта проводится обсуждение основных показателей эффективности производства изделий – заданный уровень качества и себестоимость изготовления. Современные возможности абстрактной визуализации проектной формы продолжают совершенствоваться, но пока не могут сравниться по объективности с точной физической мо-
138
делью создаваемого нового изделия. Она в определяющей степени участвует в совместном решении конструктора изделия с конструктором оснастки оперативно на начальных этапах разработки оптимизировать конструкцию с точки зрения её технологичности, стоимости конструкторскотехнологического проекта литьевой формы, её апробирования, отработки. Конечная цель - исключение лишних издержек при выпуске продукции.
Перед началом производства изделия тщательно проверяют и конструкцию, и возможность достижения заданных функциональных характеристик литейной оснастки (собираемость, воспроизводимость размеров и др.), проводятся контрольно-технологические параметрические испытания на различных материалах.
Прочные и термостойкие полимеры, металлические и керамические материалы, используемые в технологии послойного синтеза, позволяют проводить такие испытания, по результатам которых корректируется компьютерная модель. Испытания, при необходимости, повторяются, не требуя изготовления дорогостоящей оснастки с экономией времени и затрат на доработки пресс-форм.
Технологии послойного синтеза позволяют получать небольшие партии деталей, свойства которых с большой достоверностью соответствуют характеристикам деталей, полученных в поточном производстве по традиционным технологиям переработки пластмасс. Такой подход получил название Rapid Manufacturing - быстрое производство, в котором для изготовления небольших установочных партий наукоёмких изделий применяют недолговечную оснастку, недорогую и нетрудоем-
кую [4].
Как пример - эластичные силиконовые формы, срок службы которых составляет не более 50 отливок. Основная область их использования - получение опытных образцов и небольших установочных партий пластмассовых деталей любой группы сложности, реплика деталей и выплавляемых мо-
139