Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
Формирование благоприятного для различного рода эксплуатационных свойств поверхностного слоя проходит в несколько этапов. Во-первых, на исходную дефектную поверхность 1 (рис. 7.4,а) с направлением к ней 4 под углом β не более 60 подают микрошарики 2 более крупной фракции (150200 мкм), которые за счет деформационного сдвига перераспределяют выступы и впадины и залечивают микродефекты.
Наличие токопроводящей среды 3 образует постоянно обновляющуюся пленку жидкости и препятствует перегреву мест соударений гранул с поверхностью и образованию остаточных напряжений растяжения, а также ускоряет процесс за счет явления анодного растворения материала. Затем, подают более мелкую фракцию микрошариков 2 (50-80 мкм), которая окончательно выравнивает микроповерхность (рис. 7.4,б). Выравнивание микрогеометрии значительно зависит от скорости анодного растворения в месте микровыступов 6, которая в момент контакта шарика с деталью через жидкостную токопроводящую пленку 5 резко увеличивается из-за повышения удельной проводимости в месте соударения и тогда время обработки составляет около 15 с на участок эффективного пятна распыла.
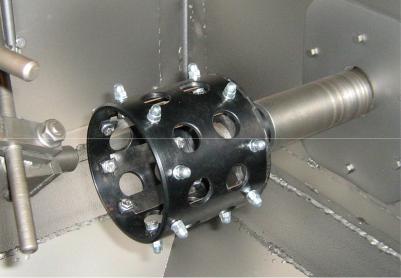
Технологическое оборудование и оснастка часто имеют внушительные габариты. В связи с этим настройка процесса происходит при проверке и корректировке предварительно рассчитанных режимов на имитаторе внутренней прерывистой поверхности (рис. 8.4). На основе разработанного способа обоснован механизм обработки, в котором комбинированное воздействие является обобщенным управляемым процессом формирования высоких стабильных показателей качества поверхностного слоя [1].
Механизм комбинированного воздействия представляет собой совокупность двух процессов, происходящих одновременно: механического воздействия гранул на внутреннюю прерывистую поверхность и анодного растворения при низких напряжениях, исключающих короткие замыкания между гра-
145
нулами и обрабатываемым материалом. Анодный процесс растворения микронеровностей происходит под действием тока в слабопроводящей жидкой пленке технической воды, подаваемой в зону обработки в распыленном до капельной фракции виде одновременно с микрогранулами.
Рис. 8.4. Имитатор с настоечными образцами в камере струйно-динамической установки
Окисные пленки на микрогранулах и на заготовке утончаются и разрушаются, при этом достигается плотность тока, необходимая для анодного растворение поверхностного слоя материала заготовки. Разреженная капельная фракция жидкостной составляющей практически не мешает микрогранулам получать от напора сжатого воздуха кинетическую энергию, достаточную для деформирования и осадки микровыступов и подается в зону обработки отдельно от микрогранул.
Для того, чтобы единичного контакта (или серии контактов) было достаточно для выравнивания микрогеометрии за
146
счет механического воздействия и анодного растворения осуществляется управление энергией соударений. Так как микрогранулы подают в зону обработки струйным методом, то и параметры процесса изменяют регулированием кинетической энергии потока, варируя расход и давление сжатого воздуха. Конкретную концентрацию капельной фракции устанавливают экспериментально на настроечном имитаторе, исходя из обеспечения постоянной жидкостной пленки.
При моделировании режимов процесса принимаются исходные данные:
физико-механические свойства материала микрогранул
идетали;
радиус кривизны обрабатыаемоой поверхности;
исходная и требуемая величина наклепа поверхностного слоя и высота микронеровностей.
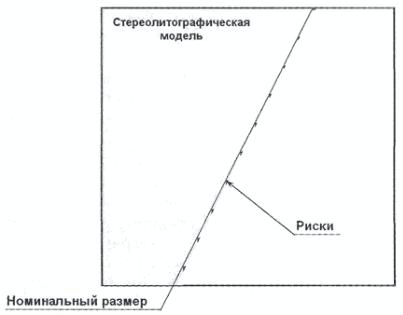
Для очень точных участков требуются другие подходы. Например, при подготовке стереолитографических мастермоделей для изготовления металлополимерных форм на поверхность модели наносится контрастная краска (рис. 8.5). Далее проводится механизированное тонкое шлифование поверхности до исчезновения следов краски (рис. 8.6).
Некоторые современные технологии послойного синтеза предлагают различные по толщине слоя режимы построения. Например, в установках SLA от фирмы 3D Systems реализовано построение слоя толщиной 0,025 мм, это значительно уменьшает объем ручных доводочных операций. Так как скорость построения слоя для систем технологии послойного синтеза - величина фиксированная, общее время построения модели определяется количеством слоев, а возможность изменять стиль построения предоставляется на выбор заказчику.
Размерная обработка. При изготовлении металлических вставок для форм с применением технологии послойного синтеза получить точную геометрию ручной доводкой бывает невозможно, особенно обеспечить точное сопряжение фиксаторов, отдельных вставок и поверхности разъема.
147
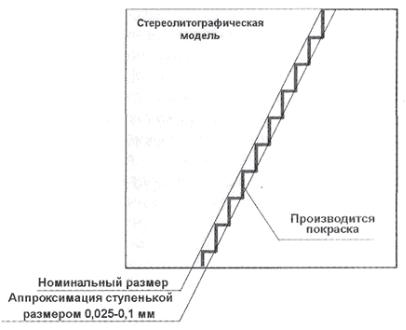
Рис. 8.5. Поверхность модели, окрашенная контрастной краской
Металлические заготовки вставок после селективного лазерного спекания или плавления имеют припуск 0,3-0,5 мм на сторону. Формирование окончательной геометрии вставки - финишная обработка, которая проводится на станках с ЧПУ: контурым фрезерованием, электроэрозией и другими методами формообразования. Для обеспечения контроля на всех этапах обработки уже при конструировании формы необходимо предусмотреть постоянные измерительные базы. Значительно сокращает длительность межоперационных переходов использование специальных систем автоматического базирования на рабочем столе станка, которые обеспечивают позицио-
148
нирование выращенных вставок с микронной точностью на всех операциях обработки и измерений.
Рис. 8.6. Поверхность модели после шлифования до исчезновения рисок
Оцифровка и контроль геометрии. Оцифровка с целью получение информации о конкретных размерах и геометрии в целом, имеет важнейшее значение для сложных элементов оснастки, изготавливаемых по конкретной технологии послойного синтеза. Оптическая система оцифровки и измерений ATOS позволяет за короткое время с достаточно высокой точностью оцифровать поверхности любой сложности и получить информацию о размерах и отклонениях от сформированной CAD-модели.
При этом решаются задачи, возникающие на этапе изго149