Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
чатка» порядка десятых долей миллиметра, хорошо воспроизводит мелкие детали и обеспечивает достаточно ровную поверхность объекта. Эта технология лучше всего обкатана и наиболее широко распространена. Впрочем, не лишена она и недостатков - установки, равно как и расходные материалы, достаточно дороги (цена такого принтера составляет порядка сотен тысяч долларов). К тому же обрабатываемый материал ограничивается только фотополимерами.
Аддитивное производство с использованием лазера называется селективным лазерным плавлением (СЛП), – новаторская и уникальная технология прямого изготовления трехмерных объектов с определенными механическими свойствами из металлических порошков (в том числе наноструктурированных). Конченые свойства материала изделия после процесса спекания сопоставимы со свойствами исходного монолитного материала.
Альтернативный метод трехмерной печати называется лазерным спеканием (Selective Laser Sintering - SLS). Тут, как легко догадаться, тоже используется лазер, но в качестве рабочего материала выступает уже не фотополимер, а порошок ка- кого-нибудь относительно легкоплавкого пластика.
Пластик в рабочем объеме SLS-машины нагревается почти до температуры плавления, а чтобы он не загорелся и не стал окисляться, в рабочую зону подается азот. Затем мощный лазер опять же рисует по пластиковому порошку сечение детали, пластик нагревается выше температуры плавления и спекается. Сверху насыпается следующий слой и процедура повторяется. В конце работы лишний порошок просто стряхивается с готовой модели.
Лазерное спекание тоже обеспечивает достаточно высокое качество деталей, хотя поверхность у них получается пористой. Зато полученные методом SLS модели - самые прочные и эту технологию, в принципе, можно использовать для малосерийного производства. Правда, установка SLS достаточно сложная и дорога, а скорость производства составляет
106
всего несколько сантиметров (высоты) в час (плюс, несколько часов на нагревание и остывание установки).
При помощи технологии селективного лазерного плавления также можно получить биметаллические изделия за счет переменной подачи разного порошка, например медного и из нержавеющей стали. Технология селективного лазерного плавления применяется как для быстрого прототипированию, так и мелко- и среднесерийного производства промышленных изделий.
Особенность производства указанным методом заключается в том, что данная технология не требует предварительного трудоемкого процесса технологической подготовки производства. Изделия сложной геометрической формы создаются непосредственно из САПР в течение нескольких часов и не требуют дополнительной механической обработки на станках.
Технология СЛП обеспечивает изготовление деталей с высокой точностью в полном соответствии с техническими требованиями к изделию и механическими свойствами, указанными в 3D-модели. Кроме неплохой точности изготовления и высокой прочности полученных "распечаток", SLS обладает еще несколькими важными достоинствами.
Во-первых, лазерное спекание позволяет изготовлять модели с подвижными частями - например, с работающими петлевыми соединениями, нажимающимися кнопками и так далее.
Во-вторых, для SLS-процесса разработаны специальные материалы, позволяющие напрямую изготавливать металлические детали. В качестве порошка здесь используются микрочастицы стали, покрытые сверху слоем связующего пластика. Спекание пластика происходит как обычно, а затем «отпечатанная» деталь обжигается в печи. При этом пластик выгорает, а освободившиеся поры заполняются бронзой. В результате, получается объект, состоящий на 60% из стали и на остальные 40% и бронзы. По своим механическим характеристикам он превосходит алюминий и приближается к классической нержавеющей стали.
107
Фактически, SLS уже сейчас позволяет производить полноценные металлические предметы, причем произвольной формы. Кроме того, имеется аналогичный материал с керамической или стеклянной сердцевиной - из него можно делать модели, устойчивые к высоким температурам и агрессивным химическим веществам.
В целом Аддитивное производство – перспективная технология изготовления изделий единичного и мелкосерийного производства во многих отраслях промышленности (машиностроение, авиационная и космическая отрасли, медицина и пр.).
Использование таких технологий позволяет изготовлять детали с внутренними криволинейными отверстиями, недоступными изготовлениями другими методами обработки. Прямое производство с САПР и отсутствие множества переходов и переустанов детали на станке, как при традиционных методах изготовления, позволяет получить высокую точность и качество наукоемкого изделия.
7.2.Предпосылки использования аддитивных технологий
взаготовительном производстве
Широта и разноплановость задач, решаемых при выборе конструкционных материалов для нагруженных элементов наукоемких изделий, привела к необходимости использования не только новых материалов с повышенными механическими характеристиками, способных сопротивляться воздействию циклических нагрузок широкого спектра частот и совместимых с водородом, но и совершенно новых технологий, ранее не применяемых в производстве.
Традиционные технологические и материаловедческие приемы литье, ковка, штамповка, дополнительное легирование, термообработка и т. п. практически полностью исчерпали себя и не могут обеспечить радикального повышения служебных характеристик сталей и сплавов. Кроме того, дополни-
108
тельное легирование приводит, как правило, к снижению технологических свойств жаропрочных сплавов, затрудняет горячую деформацию (ковку и штамповку) и обработку резанием, что в свою очередь вызывает уменьшение коэффициента использования металла, как для деталей, изготавливаемых из поковок и на станках с ЧПУ штамповок с очень низким коэффициентом использования материала (рис. 7.1). В связи с этим на первый план выходят принципиально новые технологические процессы обработки материалов и изготовления деталей. К таким процессам, в частности, относится технология металлургии гранул в сочетании с горячим изостатическим прессованием (ГИП). Гранульная технология используется главным образом при изготовлении деталей ответственного назначения из сплавов на основе никеля и титана. Сравнительный анализ механических характеристик и структуры литых и гранульных деталей из сплавов аналогичного химического состава выявил несомненные преимущества гранульных материалов, скомпактированных методом ГИП.
Во-первых, гранульные материалы имеют практически 100% плотность и не содержат дефектов, неизбежных при литье (пор, раковин, рыхлот, неметаллических включений). Вовторых, структура этих материалов характеризуется мелким зерном, однородностью и изотропностью свойств независимо от размера сечения деталей, чего невозможно добиться при изготовлении деталей литьем, ковкой или штамповкой. Кроме того, в сравнении с литейными аналогами гранульные сплавы на основе никеля имеют в 1,3 1,5 раза большую прочность и в два с лишним раза большую пластичность. Механические характеристики гранульных титановых сплавов находятся на уровне деформированного металла. В связи с этим процесс ГИП стал неотъемлемой частью при производстве деталей ответственного назначения. Часто РК изготавливают из титановых или алюминиевых сплавов. В таблице для некоторых материалов РК приведены механические характеристики материалов при температуре 293 К и 20 К.
109
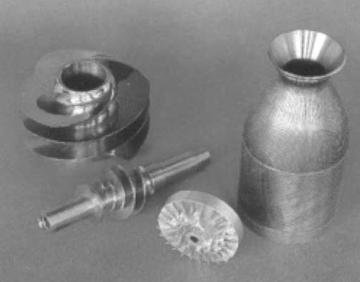
Рис. 7.1. Детали, целиком обработанные на станках с ЧПУ
В заготовках, получаемых методом ГИП, не только обеспечивается высокая прочность и пластичность материала, но и практически отсутствуют дефекты, достигается однородная мелкозернистая структура материала в сравнении с литым вариантом изготовления. Заготовка основного диска РК штампованная.
Лопатки РК формируются и одновременно сращиваются с основным диском методом ГИП. После прессования заготовки межлопаточные каналы РК не подвергаются механической обработке ввиду отсутствия технологических методов и средств. При испытаниях РК получены скорости, соответствующие разрушению, до 780 м/с в воздушной среде нормальной температуры и до 930 м/с в среде водорода при рабочей температуре.
110