Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
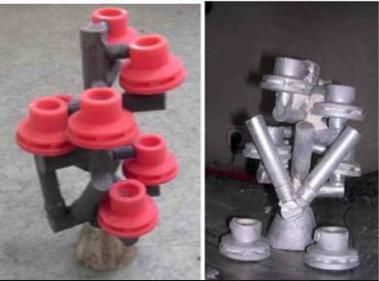
Рис. 7.4. Полистирольная модель и отливка
Работа с полистирольными моделями требует внимания при выжигании: выделяется достаточно много газов (горючих), которые требуют нейтрализации, материал частично выгорает в самой форме, есть опасность образования золы и засорения формы. Также нужно предусмотреть возможность стекания материала из застойных зон, безусловным требованием является использование прокалочных печей с программаторами, причем программа выжигания полистирола существенно отлична от программы вытапливания воска. Но в целом, при определенном навыке и опыте, литье по выжигаемым полистирольным моделям дает очень хороший результат (рис. 7.5).
К недостаткам технологии нужно отнести следующее. Процесс спекания порошка - это тепловой процесс со всеми присущими ему недостатками: неравномерность распределения тепла по рабочей камере, по массиву материала, коробление вследствие температурных деформаций.
116
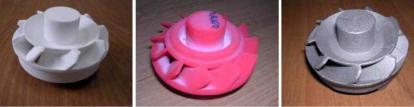
Рис. 7.5. Полистирольная модель (после выращивания и инфильтрации) и отливка (чугун)
Во-вторых порошок полистирола не сплавляется, как например, порошки полиамида или металла, о которых речь пойдет ниже, а именно спекается - структура модели пористая, похожа на структуру пенопласта. Это делается специально для облегчения в дальнейшем удаления материала модели из формы с минимальными внутренними напряжениями при нагревании.
Для придания прочности и удобства работы с ней (сочленения с литниковой системой, формовки) модель пропитывают специальным составом на восковой основе - процесс называется инфильтрацией. Модель помещают в специальную печь и при температуре около 80°С пропитывают указанным составом (на фотографии показаны инфильтрированные модели красного цвета, из машины же извлекаются полистирольные модели снежно-белого цвета).
При опытном и мелкосерийном литье металлов непосредственно заливка металла происходит на установке литья с перепадом давления, которая позволяет создать вокруг литейной формы вакуум, а сразу после заполнения ее металлом «поддавить» избыточным давлением аргона только что залитый металл. Вакуум так же можно создать и внутри литейной формы, а так же в плавильной камере. Установки оснащают индукционным нагревом и 10-ти литровым
117
графитовым тиглем (27 кг AL, или 87 кг Бронзы), а плавка происходит в среде инертных газов.
Аддитивные технологии позволяют решать ранее не решаемые задачи, «выращивать» литейные модели и формы, которые невозможно изготовить традиционными способами. Радикально сократились сроки изготовления модельной оснастки. Развитие технологий литья, в том числе вакуумного, по формам и моделям, полученным аддитивными технологиями, дало возможность уменьшить время изготовления опытных образцов в несколько раз, а в ряде случаев серийной продукции – на порядок.
Уход от традиционных технологий, применение новых методов получения литейных синтез-форм и синтез-моделей за счет технологий послойного синтеза дало возможность радикально сократить время на создание новой продукции. Например, характерная для автомобильного двигателестроения деталь – блок цилиндров. Для изготовления первого опытного образца традиционными методами требуется не менее 6-ти месяцев, причем основные временные затраты приходятся на создание модельной оснастки для литья «в землю».
Использование для этой цели технологии Quick-Cast (выращивание литейной модели из фотополимера на SLAмашине с последующим литьем по выжигаемой модели) сокращает срок получения первой отливки с полугода до двух недель (рис. 7.6).
Эта же деталь может быть получена менее точной, но вполне пригодной для данных целей технологией – литьем в выращенные песчаные формы на машинах типа S-Max.
Значительная часть «обычных» литейных изделий, не имеющих специальных требований по точности литья или внутренней структуры, может быть получена в виде готовой продукции в течение нескольких дней:
118
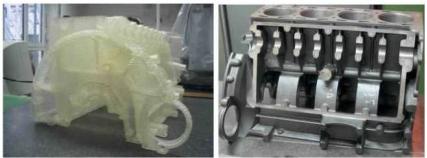
Рис. 7.6. Quick-cast модель и отливка блока цилиндров
прямое выращивание восковой модели или Quick-cast- модели (1 день);
формовка + сушка формы (1 день);
прокалка формы и собственно литье (1 день).
Итого: 3-4 дня с учетом подготовительно-заключитель- ного времени.
AF-машины используют для получения:
литейных моделей;
мастер-моделей;
литейных форм и литейной оснастки. Модельные материалы:
полистирол, полиметилметакрилат (для выжигаемых моделей);
акриловые фотополимеры (для выжигаемых моделей и мастер-моделей);
воск (для выплавляемых моделей);
полиамид (для литейной оснастки);
литейные пески (для литейной оснастки). Технологический процесс вакуумного литья в опытном
производстве обычно включает следующие этапы:
119
получение мастер-модели (на станках с ЧПУ или AFоборудовании);
получение силиконовой (или иной эластичной) формы;
изготовление восковых моделей посредством вакуумного литья в силиконовые формы;
проектирование и изготовление литниковой системы, установку восковой модели в сборе с литниковой системой в опоку;
формование–заливка опоки формомассой, получение литейной формы;
вытапливание восковой модели из формы и прокалку формы;
установку опоки в вакуумную камеру литейной машины;
собственно литье, извлечение опоки из вакуумной машины и охлаждение;
удаление формомассы (размывка) и очистка отливки, удаление литниковой системы.
В MJM – процессе (Multi Jet Modelling), построение модели путем нанесения расплавленного материала с помощью многоструйных головок (по типу струйных принтеров). Модели строятся на 3D-принтерах с использованием
специального модельного материала, в состав которого входит светочувствительная смола - фотополимер на акриловой основе, и литейный воск более 50% по массе).
Фотополимер является связующим элементом. Материал посредством многоструйной головки послойно наносится на рабочую платформу, отверждение каждого слоя производится за счет облучения ультрафиолетовой лампой. Модельный материал – литейный воск. Применяется для непосредственного выращивания восковой модели и дальнейшего получения металлической отливки методом литья в оболочковые или гипсокерамические формы. Обеспечивает возможность быстрого
120