Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
сэкономить до 40% средств и вдвое сократить сроки «выхода» нового изделия на рынок. Не случайно в последние годы ежегодно мировой рост продаж установок технологии послойного синтеза увеличивается на 30%.
Реализация организационных и технологических решений по применению систем технологии послойного синтеза позволит:
повысить отдачу капиталовложений и снизить риски перехода к новому дизайну продукции;
проводить практическое изучение рынка (СНГ и западных стран) и постоянное обновление моделей продукции;
разработать стратегию выпуска продукции на долгий период; повысить имидж предприятия;
подготовить финансовые решения по развитию предприятия;
обеспечить возможность для постоянной модификации дизайна выпускаемой продукции.
Получается наиболее эффективно в том случае, когда конкретная технологии послойного синтеза приобретается вместе с технологическими решениями, учитывающими конкретные требования и специфику работы предприятия и пакетом гарантированных условий подготовки специалистов, способных решать поставленные технические задачи.
При технической подготовке производства наукоёмких изделий они должны быть четко проблемно ориентированы
156
Вопросы для самоконтроля
1.Поясните роль аддитивных технологий в получении заготовок для нагруженных деталей перспективных изделий.
2.Приведите область использования металлических АМ-технологий в изготовлении оснастки для наукоемких изделий.
3.Организация производства оснастки при применении технологии послойного синтеза из металлических порошков.
4.Как проводится выбор конкретной технологии и оборудования послойного синтеза оснастки для заготовительного производства наукоемких машин?
5.Приведите примеры использования других аддитивных технологий в производстве средств технологического оснащения.
6.Дайте технологическую классификацию аддитивных методов синтеза средств технологического оснащения из металлических порошков.
7.Как происходит обработка оснастки для наукоемких машин после послойного синтеза?
8.В чем заключается безразмерная обработка после применении технологии послойного синтеза для неответственных участков поверхности оснастки?
9.Опишите целесообразность использования специальных систем позиционирования при финишной обработке оснастки машин после послойного синтеза для упрощения межоперационных переходов.
10.Приведите примеры размерной обработки для ответственных участков поверхности оснастки
11.Какие задачи решают оцифровка и контроль геометрии для сложных элементов оснастки, изготавливаемых методом послойного синтеза?
157
9. СИСТЕМЫ АВТОМАТИЗИРОВАННОГО ПРОЕКТИРОВАНИЯ В ТЕХНИЧЕСКОЙ ПОДГОТОВКЕ ПРОИЗВОДСТВА
9.1. Организация САПР станочных приспособлений
Программное обеспечение, выполняющее функции проектирования станочных приспособлений, не должно заменять собой конструктора, т.е. не должно быть похожим на модель, которую оно представляет. Система автоматизированного проектирования должна осуществлять разделение функций между ЭВМ и конструктором. Ввод-вывод информации осуществляется на основе диалога, который строго регламентируется самой задачей. Следовательно, модель диалога должна строиться на основе описаний входного и выходного интерфейса. На рис. 9.1 представлена структурная схема входной информации для автоматизированного проектированияприспособлений.
Согласно приведенной схеме, весь входной информационный поток можно разделить на два вида: конструкторская информация или геометрические и качественные характеристики обрабатываемого изделия; характеристики технологического процесса, или режимы обработки детали, параметры оборудования, данные о режущем инструменте.
Роль конструктора станочных приспособлений при данной схеме заключается в анализе входной информации, подготовке её и вводе. Учитывая, что диалог – это регламентированный обмен информацией, перед разработчиком встаёт вопрос разработки входного и выходного интерфейса приложения, предназначенного для решения подобных конструкторских задач.
Разработка регламента обмена информацией – наиболее трудоёмкий этап разработки проблемно-ориентированных приложений, по мнению авторов, его можно отнести к постановке задачи.
158
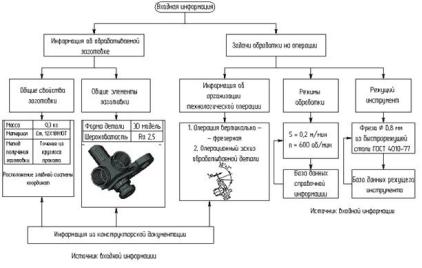
Рис. 9.1. Структурная схема входной информации
для автоматизированного проектирования риспособлений
В этом случае на помощь разработчику должен прийти опытный конструктор (конструкторы), имеющий опыт в проектировании в той области, для которой разрабатывается специализированное приложение. На рис. 9.2 представлен диалог проектирования шайбы, входящей в конструкцию приспособления. Это удачный пример конструкторской задачи, так как геометрические параметры проектируемого изделия известны заранее и пользователю остается лишь ввести их числовые значения.
Намного проблематичнее реализация интерфейса для ввода не априорной информации, в этом случае следует учитывать особенности реализуемой задачи, и именно в этом случае для реализации задачи должен подключаться опытный
159
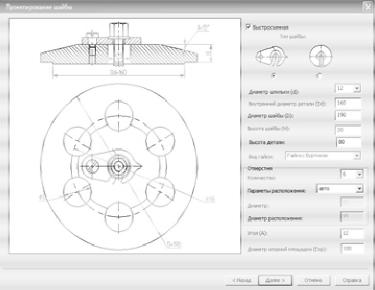
конструктор. С его помощью разработчик программного обеспечения оценивает значимость параметров, их размерность, строит структуру интерфейса ввода-вывода приложения.
Рис. 9.2. Диалоговое окно проектирования шайбы
При реализации выходного интерфейса следует учитывать вид информации: промежуточная – предназначенная для анализа и поиска дальнейших решений при проектировании приспособлений, и выходная – участвующая в формировании выходной документации. При расчете сил закрепления определяется место их приложения и направления, а также величины сил резания и моменты их воздействия на обрабатываемую деталь. Силы резания вычисляются по известным зависимостям, прописанным в информационной базе приложения.
160