Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
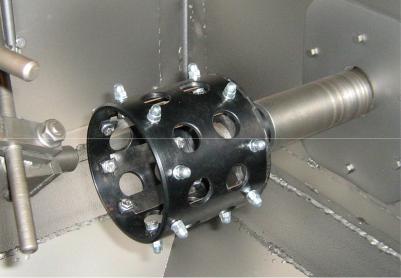
Рис. 8.5. Имитатор с настоечными образцами в камере струйно-динамической установки
Механизм комбинированного воздействия представляет собой совокупность двух процессов, происходящих одновременно: механического воздействия гранул на внутреннюю прерывистую поверхность и анодного растворения при низких напряжениях, исключающих короткие замыкания между гранулами и обрабатываемым материалом. Анодный процесс растворения микронеровностей происходит под действием тока в слабопроводящей жидкой пленке технической воды, подаваемой в зону обработки в распыленном до капельной фракции виде одновременно с микрогранулами. Окисные пленки на микрогранулах и на заготовке утончаются и разрушаются, при этом достигается плотность тока, необходимая для анодного растворение поверхностного слоя материала заготовки. Разреженная капельная фракция жидкостной составляющей практически не мешает микрогранулам получать от напора сжатого воздуха кинетическую энергию,
151
достаточную для деформирования и осадки микровыступов и подается в зону обработки отдельно от микрогранул.
Для того, чтобы единичного контакта (или серии контактов) было достаточно для выравнивания микрогеометрии за счет механического воздействия и анодного растворения осуществляется управление энергией соударений. Так как микрогранулы подают в зону обработки струйным методом, то и параметры процесса изменяют регулированием кинетической энергии потока, варируя расход и давление сжатого воздуха. Конкретную концентрацию капельной фракции устанавливают экспериментально на настроечном имитаторе, исходя из обеспечения постоянной жидкостной пленки.
При моделировании режимов процесса принимаются исходные данные:
физико-механические свойства материала микрогранул
идетали;
радиус кривизны (диаметр) обрабатыаемоой поверхно-
сти;
исходная и требуемая величина наклепа поверхностного слоя и высота микронеровностей.
Для очень точных участков требуются другие подходы. Например, при подготовке стереолитографических ма-
стер-моделей для изготовления металлополимерных форм на поверхность модели наносится контрастная краска (рис.8.6).
Далее проводится механизированное тонкое шлифование поверхности до исчезновения рисок от покраски (рис.8.7).
Некоторые современные технологии послойного синтеза предлагают различные по толщине слоя стили построения. Например, в установках SLA от фирмы 3D Systems реализован стиль построения с толщиной слоя 0,025 мм. В этом случае значительно уменьшается объем ручных доводочных операций.
152
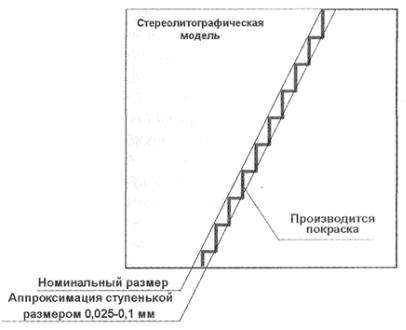
Рис. 8.6. Поверхность модели, окрашенной контрастной краской
С другой стороны, скорость построения слоя для систем технологии послойного синтеза - величина фиксированная, общее время построения модели определяется количеством слоев. Возможность изменять стиль построения предоставляется на выбор заказчику.
Размерная обработка. При изготовлении металлических вставок для форм с применением технологии послойного синтеза получить точную геометрию только ручной доводки бывает недостаточно, особенно обеспечить точное сопряжение отдельных вставок и поверхность разъема.
153
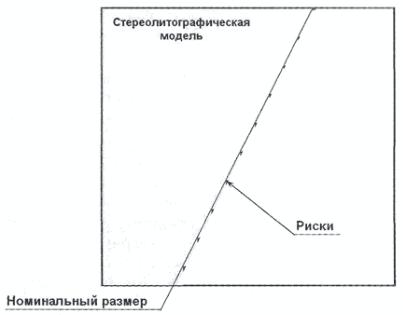
Рис. 8.7. Поверхность модели после шлифования до исчезновения рисок
Металлические заготовки вставок, как при селективном лазерном спекании, так и в селективном лазерном плавлении, строятся с припуском 0,3-0,5 мм. Получение окончательной геометрии вставки - финишная обработка, ведется с применением станков с ЧПУ, фрезерованием контура, электроэрозией (при необходимости), т.е. обычными методами. Для обеспечения контроля на всех этапах обработки уже при конструировании формы необходимо предусмотреть базовые точки измерения. Значительно упрощает межоперационные переходы использование специальных систем позиционирования. Так, например, установки фирмы CONCEPT Laser позволяют начинать формирование вставок на основании EROWA, которые обеспечивают позиционирование выращен-
154
ных вставок с микронной точностью на всех этапах обработки и измерений
Оцифровка и контроль геометрии. Оцифровка, т.е. по-
лучение информации не только об отдельных точках, но и геометрии в целом, имеет важнейшее значение для сложных элементов оснастки, изготавливаемых по конкретной технологии послойного синтеза.
Например, оптическая система оцифровки и измерений ATOS фирмы GOM GmbH позволяет за короткое время с высокой точностью оцифровать объект с поверхностью любой сложности и получить информацию о размерах и отклонениях от CAD-модели.
При этом решаются задачи, возникающие на этапе изготовления оснастки:
оцифровка геометрически сложных объектов (мастермодели, вставки и оснастка в целом);
сравнение оцифрованного объекта с математической моделью или с эталонным образцом и получение результатов (в виде цветовой градации) о величинах отклонений в сечениях, точках;
компьютерный анализ сопряжения оцифрованных элементов оснастки;
инспекционный контроль оснастки, полученной от сторонних производителей.
На этапе налаженного производства названная выше система решает задачу выявления дефектов оснастки, её износа и позволяет производить периодическую аттестацию.
Сдерживают внедрение технологии послойного синтеза, как обычно, значительные первоначальные затраты на приобретение необходимого оборудования, которое окупается довольно длительное время.
Применяя, начиная с ранних стадий подготовки и реализации проекта, технологии быстрого изготовления моделей и оснастки, в конечном счете, как показывает опыт, возможно
155