Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
станет понятно, почему эти машины занимают доминирующее положение в сфере производства титановых протезов, иплантов и др. более-менее серийной продукции медицинского назначения. Компания продала более 100 систем в десять стран мира. Особенностью технологии Arcam является то, что процесс посроения детали происходит в камере, предварительно отвакуумированной до <1х10"4 мбар. Газовая среда - воздух или иной газ, создает слишком высокое сопротивление электронному лучу, поэтому рабочую камеру вакуумируют. Но это позволяет получать качественные изделия из титана и титановых сплавов. При этом обеспечивается приемлемая точность построения - на уровне ±0,2 мм на длине 100 мм.
Практически все перечисленные машины либо в базовой версии, либо опционально могут работать с наиболее востребованными на индустриальном рынке металлопорошковыми композициями: инструментальные стали (типа Н13), мартенситностареющие стали (типа 18%NiMaraging 300), алюминиевые сплавы (AISilOMg, AISil2), чистый титан и его сплавы (типа Ti6AI4V и особо чистый Ti6AI4V ELI), сплавы Со-Сг, жаропрочные стали (Inconel и др.).
Почти все компании, использующие лазер, по-разному называют свои технологии, вероятно, чтобы таким образом как-то отличит себя на рынке от конкурентов, однако по технической сути все они являются технологиями селективного лазерного сплавления -SLM-технологиями, но именно это название негласно закреплено за компанией SLM Solutions.
Общей особенностью технологий, использующих лучевой источник тепла, является необходимость применения специальных поддержек - своеобразных якорей, которые удерживают строящуюся деталь от термических деформаций. При построении деталей из полимерных порошков в этом нет необходимости, деталь при построении находится в массиве порошка, и неспеченный порошок сам выполняет функцию поддержек. При сплавлении металлических порошков концентрация тепловой энергии в рабочей камере чрезвычайно
146
высока, и без удерживающих «якорей» деталь может «уплыть», покоробиться и даже повредить элементы дозирующей системы машины.
Соответсвующее программное обеспеченнее АМ-машины предлагает оператору конфигурацию поддрежек, но многое зависит и от оператора, от его опыта и мастерства -часто приходится редактировать предлагаемое машиной решение. Кроме того, удаление поддержек - это достаточно ответственный процесс. Необходимо, во-первых, снять остаточные напряжения. Для этого нужно иметь соответствующее термическое оборудование. Во-вторых, необходимо иметь подходящий инструмент для аккуратного отделения построенной детали от платформы и последующего удаления поддерживающих структур. В-третьих, необходимо оборудование для постобработки построенных деталей. Кроме того, АМ-машины - это целый комплекс, включающий в себя устройства для просеивания и смешения порошков, загрузки, разгрузки и очистки машины, системы фильтрации и охлаждения, системы хранения порошков, системы генерации и подачи инертных газов и др. Все это необходимо иметь ввиду при решении вопроса о приобретении такой машины для рационального обустройства места инсталляции.
8.4. Обработка оснастки после послойного синтеза
Безразмерная обработка. При применении технологии послойного синтеза на поверхности модели, детали образуется слоистая структура. Для неответственных участков изделия достаточно применения дробеструйной, пескоструйной, стеклоструйной, гидроабразивной, вязкоабразивной и т.п. обработок и ручной доводки.
Для достижения высокого качества поверхностного слоя внутренних поверхностей оснастки сложной формы] наиболее перспективна технология комбинированной обработки с использованием токопроводящих микрогранул и газожидкостной
147
рабочей среды. Предложенный способ комбинированной обработки внутренних поверхностей деталей токопроводящими микрогранулами с наложением низковольтного электрического поля в условиях использования газожидкостной слабопроводящей среды позволяет организовать в протяженном отверстии поток постоянно и равномерно (не менее 95% сплошности покрытия) воздействующего поэтапно на все участки прерывистой поверхности, создавая равномерный наклеп.
Выравнивается и снижается технологически наследованную шероховатость за счет интенсивного анодного растворения сдеформированных и уплотненных микрогранулами вершин микровыступов. Последнее позволяет обеспечить стабильность силовых и электрохимических параметров комбинированного воздействия микрогранул на всей длине проточной части деталей. На рис. 8.4 показаны основные стадии предложенного способа комбинированной обработки.
Получение равномерной степени наклепа и устранения микротрещин по всей обрабатываемой поверхности достигается тем, что обработка поверхностей по предлагаемому способу заключается в подаче на обрабатываемые поверхности сжатым воздухом потока микрошариков.
Процесс обработки проходит в два последовательных этапа в газожидкостной слабопроводящей среде с наложением низковольтного электрического поля. Полости синтезированной оснастки отличаются нестабильностью исходного макрорельефа поверхности. Микротрещины в поверхностном слое могут выходить на поверхность или оставаться замкнутыми в материале подповерхностного слоя и выходить на поверхность в процессе эксплуатации оснастки под действием знакопеременных нагрузок из-за пульсаций рабочего давления при формовке заготовок.
148
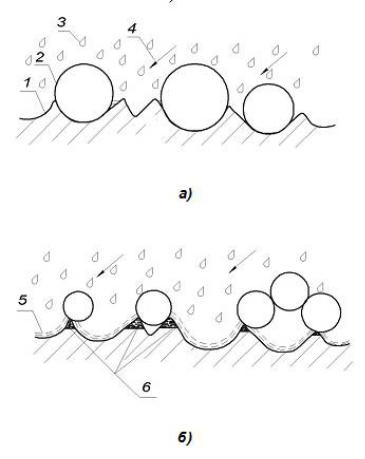
Рис. 8.4. Схема и основные этапы реализации процесса: 1 – деталь оснастуки; 2 – микрошарики; 3 – токопроводящая газожидкостная среда; 4 – направление движения микрошариков; 5 – жидкостная пленка; 6 – микровыступы
Внутренние рабочие поверхности, особенно сложного профиля, имеют в большинстве случаев различные пазы и полости, недопустимые уступы, трещины и погрешности формы, выходящие зачастую за допуски на номинальные размеры, что в случаях гидродинамического, абразивного трения, знакопе-
149
ременных нагрузок резко снижают работоспособность дорогостоящего в изготовлении и эксплуатации оборудования.
Формирование благоприятного для различного рода эксплуатационных свойств поверхностного слоя проходит в несколько этапов. Во-первых, на исходную дефектную поверхность 1 (рис. 7.4,а) с направлением к ней 4 под углом β не более 60 подают микрошарики 2 более крупной фракции (150200 мкм), которые за счет деформационного сдвига перераспределяют выступы и впадины и залечивают микродефекты.
Наличие жидкостной токопроводящей среды 3 образует постоянно обновляющуюся пленку жидкости и препятствует перегреву мест соударений гранул с поверхностью и образованию остаточных напряжений растяжения, а также ускоряет процесс за счет явления анодного растворения материала. Затем, подают более мелкую фракцию микрошариков 2 (50-80 мкм), которая окончательно выравнивает микроповерхность (рис. 7.4,б). Выравнивание микрогеометрии значительно зависит от скорости анодного растворения в месте микровыступов 6, которая в момент контакта шарика с деталью через жидкостную токопроводящую пленку 5 резко увеличивается из-за повышения удельной проводимости в месте соударения и тогда время обработки составляет около 15 с на участок эффективного пятна распыла.
Технологическое оборудование и оснастка часто имеют внушительные габариты. В связи с этим настройка процесса происходит при проверке и корректировке предварительно рассчитанных режимов на имитаторе внутренней прерывистой поверхности (рис. 8.5). На основе разработанного способа обоснован механизм обработки, в котором комбинированное воздействие является обобщенным управляемым процессом формирования высоких стабильных показателей качества поверхностного слоя.
150