Курсовая работа (т): Технология производства гнутых уголков и профилей
Технология производства гнутых уголков и профилей
Министерство образования и науки Российской Федерации
Федеральное агентство по образованию
Государственное образовательное учреждение
высшего профессионального образования
«Комсомольский-на-Амуре» государственный технический университет»
Факультет ИКП МТО
Кафедра
МиТЛП
КУРСОВОЙ ПРОЕКТ
по дисциплине «Основы технологических процессов ОМД»
«Технология
производства гнутых уголков и профилей»
Содержание
1. Введение
. Технология производства гнутых профилей
. Механические свойства гнутых профилей
. Применение гнутых уголков
.1 Уголок алюминиевый анодированный
.2 Уголок нержавеющий
.3 Уголок равнополочный
. Заключение
. Список использованных источников
1. Введение
В связи с развитием строительной индустрии увеличивается объём и номенклатура металлических изделий в металлургии. Из стального проката возводят каркасы промышленных и гражданских зданий, мосты. Различный профиль алюминия используют для изготовления несущих и ограждающих конструкций, широкому использованию металлов в строительстве способствует ряд их ценных технических свойств: высокая прочность, пластичность, повышенная теплопроводность, электропроводность и свариваемость.
Значительная доля металлических изделий, используемых в строительстве, приходится на стальную арматуру.
Уголок - металлическое изделие сортового проката, которое изготавливают на трубных станах из качественной конструкционной стали. Прокатный металлический уголок широко применяют в строительной индустрии в качестве жёсткой арматуры для усиления бетона (а так же швеллера и двутавр) в монолитных конструкциях высотных зданий, в тяжело-нагруженных и большепролётных перекрытиях и покрытиях. Стальные уголки изготавливают длиной от 4 до 12 м, но допускается изготовление уголков и более 12 м - кривизна их при этом не должна превышать 0,4% длины.
Выше изложенное мной является актуальностью моего курсового проекта.
Цель: разработать технологию производства гнутых уголков и профилей.
Для выполнения выше поставленной цели необходимо решить следующие задачи.
1. исследовать механические свойства заготовки при профилировании, механический запас пластичности металла в наиболее деформированных местах профиля.
2. Определить область применение гнутых
профилей и уголков.
2. Технология производства гнутых профилей
В связи с непрерывным увеличением производства гнутых профилей и расширением их сортамента, а так же организацией промышленного массового их изготовления первостепенное значение приобретает совершенствование технологии, в частности применение новых схем и способов, позволяющих интенсифицировать режим формовки, увеличивать скорости профилирования, улучшить качество изделий и получить профили с заранее заданными свойствами при оптимальном энергосиловом и скоростном режимах процесса.
На профилегибочных агрегатах независимо от принятой технологической схемы (непрерывного профилирования - из рулона или поштучного) весь процесс можно разделить на три основных этапа: подготовка полосы к профилированию, формовка полосы и отделка готового профиля. При формовке по схеме непрерывного профилирования для обеспечения бесконечного процесса задний конец полосы первого рулона сваривается встык с передним концом полосы второго рулона. Резку готовых профилей осуществляют летучими пилами и ножницами за профилегибочным станом; в отдельных случаях прорезку профиля проводят при остановке стана. В отличие от непрерывного способа профилирования при поштучном рулонная заготовка перед формовочным станом после правки разрезается на требуемые длины, и профилируются отдельные заготовки.
Комбинированные способы производства находят применение при изготовлении профилей со специальными свойствами - из сталей высокой прочности, замкнутых сварных, термически упрочнённых, с периодически повторяющимися гофрами, перфорированных, с защитно-декоративными покрытиями и др. При изготовлении профилей с применением комбинированных способов применяют профилегибочные агрегаты, в состав которых входит оборудование для придания профилям требуемых свойств, например устройства для продольной и поперечной сварки, прессы или валковые устройства для пробивки отверстий и отформовки гофров, установки для покраски и нанесение покрытий, машины для изгиба профиля в дугу или обод, установки для термоупрочнения профилей и т.д. Оборудование для придания профилям специальных свойств может устанавливаться и вне линии стана.
Для правильного, научно обоснованного проектирования технологических процессов промышленного производства гнутых профилей проката необходимо решение комплекса задач по определению технологических параметров процесса профилирования на основании результатов теоретических и экспериментальных исследований напряжённо-деформированного состояния металла элементов формуемых полос.
От расположения профиля в валках стана при профилировании существенным образом зависит оптимальность технологических параметров процесса, качество и стоимость готовой продукции. В связи с этим перед разработкой технологии изготовления необходимо выбрать правильно расположение самого профиля и его переходных форм по отношению к валкам.
При этом следует руководствоваться возможностью получения формы и размеров всех элементов профиля при наиболее простой конфигурации рабочих валков, вертикальных роликов, валков арматуры и наименьшем числе переходных форм; созданием правильного энергоскоростного и силового режимов процесса профилирования; удобством выполнения резки, пайки, сварки, завивки в дугу и других операций, если они следуют за профилированием; гарантией получения требуемого качества поверхности; простотой и минимальными затратами времени на настройку рабочих валков, удобством наблюдения за формовкой полосы; расположением более сложного для формовки участка профиля со стороны обслуживания; условием, гарантирующим увеличении срока службы валков до ремонта.
При выборе положения профиля в валках стремиться расположить профиль большим размером вдоль осей валков, обеспечивая тем самым минимальную глубину вреза в валки и оптимальность параметров процесса формовки. Элементы профиля с повышенными требованиями к качеству поверхности целесообразно располагать на основе диаметрах или вблизи них. При профилировании необходимо стремиться к тому, чтобы полки профиля подгибались в вверх. Это обеспечивает получение хорошей формы профилей в соответствии с требованиями существующих стандартов, наибольшую простоту и универсальность рабочих валков. Расположение профиля в валках должно согласовываться с удобством выполнения операций, следующих за профилированием и органически связанных с ним (резка, пробивка отверстий, завивка на дуге, пайка, сварка, окраска и др.).
Для обеспечения оптимального деформированного состояния металла подгибаемых элементов заготовки при максимально допустимых углах подгибки следует применять такие схемы формовки, которые обеспечивают минимальную продольную деформацию (растяжение) металла вдоль кромок. Исследования показали, что оптимальное напряжённо-деформированное состояние металла в подгибаемых элементах может быть достигнуто путём увеличения длины участка плавного перехода, что придаёт графику изменения угла подгибки более плавный вид.
Это может быть обеспеченно применением валковой арматуры и специальных способов формовки, заключающихся в придании крайним подгибаемым элементам более жёсткой формы. В соответствии с разработанными способами с целью предотвращения волнистости вдоль кромок профиля вначале плоским подгибаемым участкам придают криволинейный контур в плоскости поперечного сечения при жёстких режимах формообразования, а затем (преимущественно на последних технологических переходах профилирования) кривизну полок уменьшают и получают профили с плоскими полками.
При производстве замкнутых прямоугольных и полузамкнутых профилей основные затруднения заключаются в получении одинаковых радиусов изгиба, постоянного зазора между кромками профиля и точной формовки мест изгиба с минимальным утонением металла. На основании результатов анализа параметров напряжённо-деформированного состояния металла, при формообразовании полузамкнутых профилей разработана технология их изготовления, по которой одновременно подгибают боковые стенки и полки. В одной из разработанных схем формовки предусматривается придание заготовке первоначально желобчатой формы. В последующих проходах желобчатую заготовку осаживают вокруг оправки, придавая участкам в местах изгиба большую кривизну и выпрямляя на оправке плоские участки профиля до получения требуемой формы поперечного сечения. По предлагаемому способу можно получать профили с размерами повышенной точности и стабильным по длине зазором между кромками.
При изготовлении профилей с элементами двойной толщины применяют так же схемы профилирования, по которым для уменьшения числа технологических переходов в результате применения жёстких режимов подгибки в начале подгибаемые элементы двойной толщины искривляют по дуге, а затем на этапе окончательной отформовки элементов двойной толщины подгибаемые элементы выпрямляют. В ряде случаев при сравнительно небольших по ширине подгибаемых участках плоскую заготовку на первых технологических переходах изгибают в поперечном направлении, придавая ей полукруглую форму, а затем в последующих переходах это сечение переформовывают методом свободной гибки в желобчатое и подвергают полученный промежуточный профиль последовательной осадке между валками вплоть до соприкосновения сторон и получения элементов двойной толщины.
Для предупреждения волнистости вдоль кромок рекомендуется подгибать элементы профиля относительно кромок, которые всё время в процессе профилирования остаются в одной плоскости. В таком случае участки профиля проходят от одной клети до другой по кратчайшему расстоянию, и у кромок возникают минимальные продольные деформации. Например, при формообразовании уголков, швеллеров, корытных и других профилей подгибаемым элементам придают такую форму, при которой кромки заготовки принимают вид плоских кривых, причём они располагаются в одной горизонтальной плоскости, касательной к основным диаметрам валков. Этот способ был испытан при формообразовании профилей в холодном и горячем состояниях и дал положительные результаты.
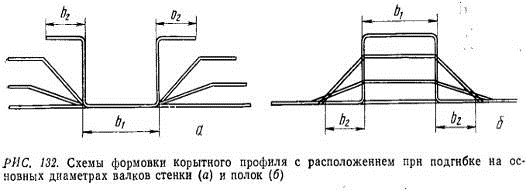
Анализ двух схем формовки корытных
профилей показал, что применение обычной схемы - полками вверх (рис 132, а)
вследствие больших продольных деформаций вдоль кромок приводит при жёстком
режиме подгибки к образованию гофров на полках. При формовке профиля полками
вниз (рис 132, б) они расположены горизонтально в одной плоскости, и продольное
растяжение металла вдоль кромок уменьшается. Это обеспечивает при том же режиме
наименьшую деформацию металла полок, так как кромки полосы в очаге деформации
проходят кратчайший путь от одной клети к другой. Кроме этого при выборе схемы
формовки следует учитывать энергосиловой и скоростной режимы профилирования.
Так, для корытных профилей в зависимости от соотношения ширины стенки  и суммарной ширины полок
 можно применять первую или вторую
схему формовки.
Для уменьшения энергетических потерь
на трение и износ валков, а так же для улучшения качества профилей
целесообразно при  располагать профиль в валках таким
образом, чтобы между окружностями основных диаметров верхнего и нижнего валков
находилась стенка; при
 - так, чтобы между ними находились
полки. При этом для станов с передаточным отношением шестеренных клетей больше
единицы последовательного увеличения основных диаметров валков по клетям не
требуется.
Для более равномерного распределения продольных деформаций подгибаемых элементов по клетям и предупреждения гофрообразования у кромок, продольного прогиба профиля и его скручивания в процессе и после профилирования применяется способ изготовления гнутых профилей, преимущество листовых гофрированных, несимметричных и зетовых, в соответствии с которыми при формообразовании по переходам предусматривают равные горизонтальные смещения кромки заготовки в формующих валках при прохождении полосы из клети в клеть.
Анализ работы действующего оборудования показывает, что фактическое расстояние между клетями стана (свыше 1000 мм) значительно больше длины участка плавного перехода (до 600-700 мм) и зоны I (до 500 мм). Для обеспечения оптимальных условий формовки целесообразно применять станы с изменяемым или уменьшенным расстоянием между рабочими клетями. При настройке это расстояние следует определять и устанавливать из условия создания общего участка плавного перехода вдоль всего стана без зон разгрузки. Постепенная подгибка элементов заготовки в течение всего процесса формовки без пружинения в промежуточных процессах способствует оптимизация энергосиловых параметров профилировании и улучшению качества профилей вследствие устранения энергозатрат на подгибку элементов после пружинения в каждом технологическом проходе и знакопеременной деформации на участках изгиба.
Одним из наиболее трудоёмких в
изготовлении являются несимметричные и Z-образные
профили, которые при формовке скручиваются вдоль продольной оси. При
симметричной формовке, например, равнополочных швеллеров изгибающие моменты  приложенные к каждой из полок,
равны между собой и направлены в противоположные стороны. Каждый из изгибающих
моментов (при рассмотрении относительно продольной оси) одновременно является
крутящим - скручивающим полку в сторону её подгибки. Поскольку крутящие моменты
равны и противоположно направлены, скручивания симметрично формуемых швеллеров
не наблюдается. При формовке несимметричных профилей к каждой из полок
прикладываются неодинаковые моменты. Для скручивания и одновременной подгибки
большей полки прикладывается и больший момент
 . Поэтому скручивание полосы
происходит в сторону подгибки большей полки под действием разности моментов
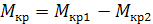 .
При формовке профилей с подгибкой
крайних элементов в одну сторону (например, Z-образных)
моменты, скручивающие полки, направлены в одну сторону и скручивание профиля в
валках происходит под действием суммы моментов 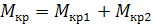 . Во избежание скручивания готового
профиля и полосы промежуточных сечений в процессе профилирования при выборе
переходных форм и расположения калибров в валках необходимо стремиться к
устранению скручивающих моментов. При изготовлении Z-образных
профилей скручивание полос может быть полностью устранено путём постепенного
поворота стенки формуемого профиля в сторону, обратную направлению подгибки
полок; момент, скручивающий полосу, уравновешивается моментом, возникающим при
подгибке стенки. Кручение несимметричных профилей в процессе их профилирования
можно устранить подгибкой меньшей полки по более интенсивному режиму,
последовательным поворотом калибров валков от клети к клети вдоль стана в
сторону, противоположную направлению подгибки большей полки, раскручиванием
формуемых полос в универсальных клетях, проводках и т.д.