Курсовая работа (т): Технология производства гнутых уголков и профилей
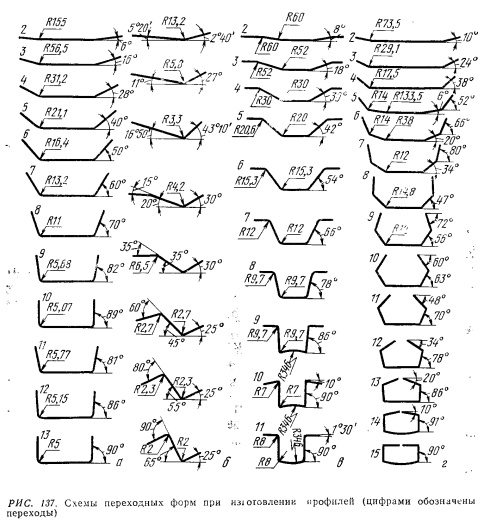
При изготовлении замкнутого прямоугольного профиля (см. рис. 137, г) предусмотрены одновременная подгибка боковых стенок и смыкающихся полок и поперечных прогиб стенок профиля для качественной отформовки мест изгиба на минимальные радиусы кривизны и предотвращения потери устойчивости боковых стенок профиля.
3. Механические свойства гнутых
профилей
В процессе формовки гнутых профилей в результате пластической деформации происходит значительное упрочнение металла. Поскольку упрочнение сопровождается довольно значительным снижением пластических свойств металла, деформированные участки профиля могут являться очагом образования трещин. Поэтому при разработке технологии профилирования следует наряду с выбором режимов формовки принимать во внимание свойства исходного металла.
Выполненные исследования
характеристик механических свойств металла мест изгиба профилей метолом
разрывных образцов показали, что изменение механических свойств протекает
интенсивно для сталей с более низкими прочностными свойствами в исходном
состоянии. Так, предел прочности металла мест изгиба готовых профилей толщиной
4 мм из стали Ст3 (при подгибке на суммарный угол ( ) повысился с 490 МН/
 на 19,4%, а в профилях из стали
25пс - с 400 МН/ на 23,5%; предел текучести -
соответственно с 320 МН/ на 51,5% и с 250 МН/ на 78,5%, относительное удлинение
уменьшилось с 23 до 8,5% в профилях из стали Ст3сп и с 33 до 11% в профилях из
стали 25пс.
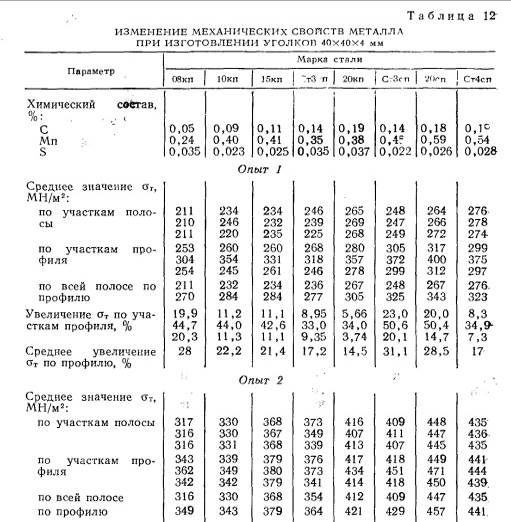
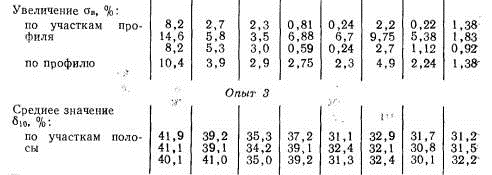
Изготовление равнобоких уголков 40×40×4 мм на профилегибочном агрегате 2÷7×80÷500 из различных сталей показало, что интенсивность повышения прочностных характеристик профилей увеличивается с уменьшением содержания углерода в стали.
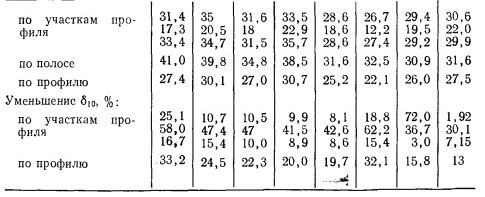
Анализ данных, приведённых в табл. 12, показывает, что аналогичная зависимость наблюдается как в месте изгиба, так и на обеих полках гнутых уголков. Основная масса исследованных равнополочных уголков имела примерно одинаковые значения и характер распределения свойств по обе стороны мест изгиба.
В связи с тем что гнутые профили
изготавливают как из малоуглеродистых сталей, обладающих невысокой прочностью,
так и из низко- и высоколегированных сталей с высокой прочностью в исходном
состоянии, упрочнение металла в процессе профилирования и механические свойства
профилей тек же существенно различаются. Механические свойства исходных
заготовок приведены ниже:
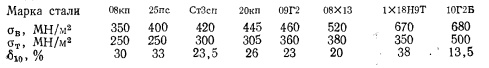
Сопоставление интенсивности
упрочнения стали в процессе профилирования с её свойствами в исходном состоянии
позволило разделить все исследуемые стали по степени упрочнения на три группы.
К первой группе следует отнести пластичные стали с невысокими прочностными
свойствами, т.е. с пределом прочности до 400 МН/ и относительным удлинением свыше
30%, которые в процессе профилирования упрочняются наиболее интенсивно; ко
второй - стали с пределом прочности до 500 МН/ и относительным удлинением 23-30%;
к третьей - высокопрочные, малопластичные стали с пределом прочности свыше 500
МН/ и относительным удлинением ниже
20%, упрочнение которых является наименьшем.
Сталь 1Х18Н9Т, обладающая наряду с высокой прочностью большой пластичностью, значительно упрочняется в процессе профилирования, поэтому она не может быть отнесена ни к одной из этих групп.
Закономерность, наблюдаемая при
изготовлении профилей из заготовок с различными механическими свойствами,
связана с самой природой упрочнения металлов. При холодной пластической
деформации происходит дробление зёрен, возникают различного рода нарушения
кристаллического строения, что приводит к упрочнению металла и препятствует
дальнейшей пластической деформации. Как правило, плоские участки профилей упрочняются
в сравнении с криволинейными участками значительно меньше. Так, при
изготовлении гофрированных профилей в зависимости от принятой технологической
схемы формовки в местах изгиба предел прочности увеличивается на 10,2 - 24%,
предел текучести на 10,4 -29,5%, относительное удлинение уменьшалось на 63 -
80%, в то время как на плоских горизонтальных участках предел прочности
увеличивается на 0 - 2,5%, предел текучести на 3,5 - 9,7%, относительное
удлинение уменьшалось на 3 - 7%.
Характерно, что в ряде случаев при формообразовании профилей с применением специальных систем калибровок, в которых предусматривается поперечное сжатие или растяжение металла заготовки, упрочнение распространяется практически на всё сечение. Так при изготовлении гофрированных профилей с применением осадки волнистой заготовки упрочнение наблюдается и на горизонтальных участках.
При этом сохраняется достаточный
запас пластичности 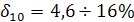 , позволяющий производить
последующие правку и гибку профиля.
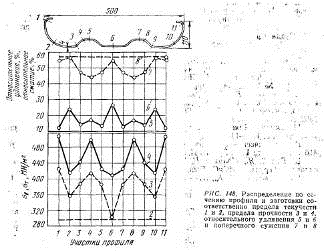
При изготовлении крупногабаритного C-образного
профиля 500×110×25×4 мм с двумя
гофрами на стенке (рис. 148) из стали Ст3пс прочностные характеристики металла
в наиболее деформируемых местах возрастали: предел прочности - с 400 до 508 МН/, предел текучести - с 298 до 428
МН/, а пластичность уменьшилась:
относительно удлинение - с 29 до 12%, относительное сужение - с 57 до 44%.
Натурные испытания профилей и опыт их эксплуатации показали достаточно высокую
механическую прочность конструкций, а так же увеличение несущей способности
профилей благодаря упрочнению металла в результате пластической деформации при
профилировании.
4. Применение гнутых уголков
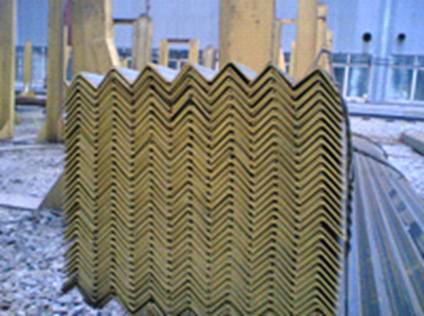
Уголок металлический применяется повсеместно в самых различных отраслях производства и строительства. Данный вид металлопрокатной продукции используется в основном в изготовлении металлокаркасов, различных площадок, для упрочнения конструкции из бетона и т.д.
Уголки стальные делятся на два вида по принципу сечения: уголок равнополочный и уголок неравнополочный. Принципиальная разница заключается в соотношении сторон изделия - если у равнополочного они одинаковые, то у неравнополочного соответственно нет. Ширина полки уголков может быть разной, в частности от 20 до 200мм с разной толщиной металла (да 16мм).
Уголки стальные изготавливаются двумя способами: первый - горячекатаный, полученные таким образом изделия могут испытывать большие нагрузки, поэтому используются в строительстве для несущих конструкций. Метод заключается в том, что разогреты сляб, пропущенный через валы, попадает в формовку, где делается заготовка необходимого размера, после чего заготовка проходит через прокатный стан. Второй способ получения стальных уголков заключается в изгибе уже готового металлического листа на специальных профилегибочных станах. В основном производство равнополочного уголка осуществляется из конструкционной листовой стали, которая, получается, посредством горячего, а так же холодного метода прокатки металла. Уголок, изготовленный таким образом, применяется тогда, когда предусматриваемые нагрузки не очень высокие.
Металлический уголок - сплошной профиль, в поперечном сечении которого отсутствует внутреннее полое пространство. Стальные уголки изготавливаются из углеродистой стали обыкновенного качества марок Ст0-Ст6, 09г2с, 3сп5, и др. и низколегированной стали повышенной прочности марок 08Г2С, 12ГС, 16 ГС и др.
Применение уголков: гнутые
равнополочные уголки чаще всего используются в мебели, т.к. позволяют создавать
идеально ровные углы. В строительстве с их помощью формируют откосы, дверные
или оконные проёмы. Неравнополочные металлические уголки отлично подходят для
обрамления поверхностей с изгибом, например арок. Уголки из низколегированной
стали применяют для монтажа каркасов, упрочнения бетонных конструкций, создания
площадок разного назначения. При этом холоднокатаные уголки из обычной стали
используются для отделок, а горячекатаные - для несущих конструкций.
Уголок из алюминия - сплошной профиль, в поперечном сечении которого отсутствует внутреннее полое пространство. Алюминиевый профиль производится из алюминиевых сплавов АД31, АД31Т1, АД31Т5, Д16 и др. Уголок покрывают анодно-окисным или порошковым полимерным покрытием. Размеры уголка задаются шириной его полок в мм и толщиной полки. Наибольшим спросом пользуются уголки алюминиевые 30×30×2, 20×20×1.3, 25×25×2, 40×20×2, 40×40×3, 20×20×2, 25×20×1.3.
Классификация уголков из алюминия:
По состоянию материала:
без термической обработки;
отожжённые - М;
закалённые и естественно состаренные;
закалённые и искусственно состаренные;
не полностью закалённые и естественно состаренные;
не полностью закалённые и искусственно состаренные.
По точности изготовления:
нормальной точности;
повышенной точности;
особой (высшей) точности.
По виду прочности:
нормальной прочности;
повышенной прочности.
По покрытию:
анодированные (анодно-окисное покрытие);
с жидким лакокрасочным покрытием;
с жидким электрофорезным покрытием;
с порошковым полимерным покрытием;
с комплексным двухслойным покрытием.
По характеристике длины:
немерной длины;
мерной длины;
кратной (300мм) мерной длины.
Разнополые уголки в отличие от
обычных равнополых при изгибе идеально сохраняют нужное положение для монтажа.
Разнополые уголки из алюминия отлично подходят для обрамления арок и других
поверхностей с изгибом.
.1 Уголок алюминиевый анодированный
В земной атмосфере алюминий вступает в реакцию с кислородом, в результате чего на поверхности уголка из алюминия образуется защитная плёнка, препятствующая окислению. Однако этот природный слой тонок и нестоек к механическим повреждениям. Процесс искусственного анодирования позволяет изготовлять уголки с анодно-окисным покрытием необходимой толщины. Алюминиевые анодированные уголки не имеют дефектов прессования, более долговечны в использовании и обладают однородной матовой поверхностью.
Применение алюминиевых уголков:
Чаще всего уголки из алюминия
используют как стыковочные элементы в различных конструкциях, для облицовки, в
строительстве и в других хозяйственных нуждах.
.2 Уголок нержавеющий
Уголки нержавеющие изготавливают из коррозионно-стойкой, жаростойкой и жаропрочной стали марок 12Х18Н10Т, 08Х18Н10Т, 23Х23Н18, 10Х17Н13МДТ (никельсодержащие), 20Х13, 40Х13, 95Х18, 15Х25Т (без никеля) и др.
Классификация уголков из алюминия:
По способу изготовления:
горячекатаные;
гнутые зеркальные (полированные), из нержавеющей полосы.
равнополочные;
Неравнополочные.
По точности прокатки:
обычной точности;
повышенной точности.
По типу поверхности уголка нержавеющего:
матовые;
шлифованные;
зеркальные.
По длине уголка из нержавеющей стали:
немерной длины;
мерной длины;
кратной мерной длины.
Применение уголков нержавеющих:
Уголок из нержавейки применяется в
основном в строительстве, где служит дополнительным скрепляющим элементом для
различных конструкций, а так же в качестве декоративного элемента.
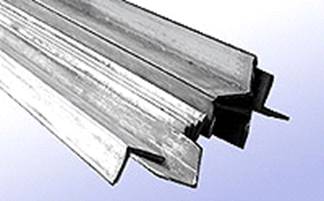
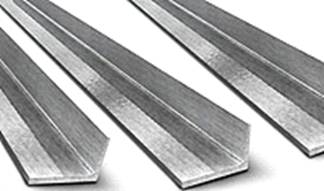
.3 Уголок равнополочный
Равнополочный гнутый уголок - это профиль, получаемый методом последовательной гибки. Гнутый уголок это достаточно популярный профиль, применяемый на строительных участках.
В отличии от обычного горячекатаного
уголка гнутый уголок изготавливается методом последовательной гибки на
специальных станках из металлической толстой полосы. Жёсткость гнутого
неравнополочного уголка меньше, чем у горячекатаного, однако её вполне хватает
для ряда случаев. Неравнополочный уголок отличается от равнополочного разной
длиной полок.
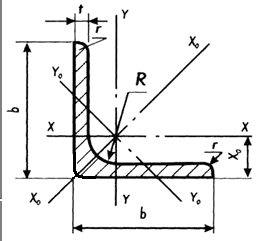
Гнутый уголок применяется в качестве
основы для создания конструкции, на испытывающих значительные знакопеременные
нагрузки, а так же в качестве основы для создания каркасов, механизмов и машин.
Уголок легко сверлится и сваривается - это обуславливает его популярность в
приусадебном строительстве.
 <http://www.perspektivaplus.ru/img_tovar/36.jpg>
Равнополочный уголок производится согласно ГОСТ 19771-93 из качественной конструкционной стали (технология производства неравнополочного гнутого уголка подобна технологии производства равнополочного гнутого уголка).
5. Заключение
При выполнении данного курсового проекта решены следующие задачи:
1. исследовать механические свойства заготовки при профилировании, механический запас пластичности металла в наиболее деформированных местах профиля.
2. Определить область применение гнутых профилей и уголков.
. Исследования механических свойств профилей при динамических нагрузках показало, что по усталостной прочности они не уступают штампованным и могут использоваться в конструкциях вибрационным нагрузкам.
Таким образом, выполненные исследования позволяют учитывать изменение механических свойств заготовки при профилировании определять запас пластичности металла в наиболее деформированных местах профиля. На основе накопленных данных представляется возможным учитывать деформационное упрочнение металла при определении несущей способности профилей.
6. Список использованных источников
1. Основы технологических процессов обработки металлов давлением / С.Б. Марьин,А.И. Евстегнеев,К.В. Волков, Б.Н. Марьин, Э.А. Дмитриев, В.И. Шпорт - Комсомольск-на-Амуре : ГОУВПО "КнАГТУ", 2009. - 201 с.