Курсовая работа (т): Технология производства гнутых уголков и профилей
Разработанный способ изготовления несимметричных и Z-образных профилей отличается тем, что его использование предупреждает появление винтообразного искривления благодаря применению принципа равенства горизонтальных перемещений кромок подгибаемых полок и тем самым созданию таких условий деформации, при которых действие скручивающего момента в поперечном сечении формуемого профиля исключено. Предотвращение винтообразного искривления более рационально, чем его устранение на уже готовом профиле или переходных его формах. При производстве профилей по новой технологии полностью устраняются скручивание и серповидность, значительно улучшается качество профилей и упрощается настройка валкой.
В ряде случаев применение гнутых
профилей становиться более эффективным, если отдельные их элементы утолщены.
Рекомендуемая технология производства профилей с элементами двойной толщины
имеет следующие особенности: при расположении мест изгиба на  в горизонтальной плоскости вначале
формуют элементы двойной толщины, а затем из них отформовывают элементы
профиля; при расположении мест изгиба на в вертикальной плоскости
предусматривают в процессе профилирования перераспределение металла между
элементами профиля. Элемент двойной толщины в первых переходах формуется
увеличенной ширины на 25% - 30% за счёт уменьшения ширины сопряжённых участков.
По мере подгибки и формообразования места изгиба на предусмотренный излишек металла
вытесняется на смежные с элементом двойной толщины участки, дополняя их ширину
до заданной и обеспечивая при этом поперечное сжатие трудноформуемого места
изгиба на . В результате применения
поперечного сжатия повышаются пластические характеристики металла, уменьшается
утонение в месте изгиба и обеспечивается целостность металла на этом участке.
Применение гнутых профилей из сталей
повышенной и высокой прочности обеспечивает повышение несущей способности
конструкции при прежнем весе или снижение веса при прежней несущей способности.
Высокие показатели прочностных свойств, как правило, достигаются лишь при
низких пластических свойствах исходных заготовок для получения профилей. В
процессе профилирования более прочных заготовок значительно возрастают
энергосиловые параметры, а места изгиба из-за опасности появления трещин
приходится выполнять с отношением внутреннего радиуса к толщине не менее 2-4,
что на 7-8% снижет несущую способность профилей и ухудшает их конструктивные
свойства. Одним из методов повышения пластичности в местах изгиба при
профилировании является изгиб в холодном состоянии с наложением сжатия. Сжатие
в местах изгиба достигается посредством вытеснения, в процессе профилирования
предварительно заложенного запаса металла на плоских участках в места изгиба.
Экстремальные значения параметров напряжённо-деформированного состояния металла
на наружной поверхности места изгиба при этом уменьшаются, так как растяжению
при изгибе препятствует сжатие со стороны стенки. Это в значительной мере
снижает вероятность появления трещин в местах изгиба. Для случаев, когда
временное сопротивление стали превышать 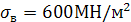 , повышение пластических свойств
металла деформируемых мест целесообразно обеспечивать нагревом. При этом
создаются благоприятные возможности получения минимальных относительных
радиусов кривизны в местах изгиба, создания местного утолщения, снижения
энергозатрат на формовку профиля, повышения прочностных характеристик металла
профилей.
Тонкостенные гнутые профили, отдельные участки которых усилены гофрами, находят широкое применение в конструкциях различных машин и сооружений. Гофры повышают местную устойчивость плоских участков профиля и его несущую способность в целом. Соответствующим выбором формы и размеров гофров можно значительно (более чем в 100 раз) повысить моменты сопротивления изгибу. Гофрами усиливают различные элементы швеллеров, корытных, С-образных и других профилей, а так же плоских листов. Гофры на элементах гнутых профилей могут быть получены в процессе профилирования путём формообразования участка заготовки при незначительном увеличении ширины развёртки профиля и практически локальном утонении металла в местах изгиба, а так же путём местной вытяжки металла.
При изготовлении гофров по первому способу применяю калибровку валков, в которой предусматривается последовательное формообразование гофров путём постепенной подгибки элементов профиля с соблюдением постоянства ширины их развёртки при переменных радиусах кривизны изгибаемых участков по переходам. Для получения гофрированных профилей по такой технологии необходимо большое число (10-20 и более) технологических переходов и пар валков. С целью уменьшения утонения металла в местах изгиба успешно применяется способ формовки, в соответствии с которым заготовке сначала придают форму волнообразного профиля, после чего путём осадки промежуточной волнистой заготовки получают профиль требуемой конфигурации и размеров.
В ряде случаев в особенности при
формовке гофров с плавными, закругленными формами более рационален второй
способ, в соответствии с которым профиль формуется путём одновременной подгибки
плоских элементов и формовки гофров, причём гофры получают местной вытяжкой и
утонением заготовки при зажатии смежных с ними участков в одном-двух переходах.
Для второго способа формовки гофров нужны рабочие валки, на одном из которых
выполняется кольцевой выступ, по форме сечения соответствующий внутренней
полости гофра, а на другом - выточка, соответствующая наружному контуру сечения
гофра. Оптимальные размеры гофров при этом в зависимости от толщины  определяют следующими
соотношениями: ширина
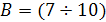 ; глубина
 ; внутренний радиус закругления
 ; радиус сопряжения со смежными
элементами
 .
Исследованиями установлено, что в
процессе профилирования плоские участки профиля деформируются незначительно (не
более чем на 1-2% в каждом проходе). Поэтому металл этих участков обладает
достаточно большим запасом пластичности, что позволяет получить на них гофры
путём местной поперечной вытяжки заготовки. Максимальная деформация металла в
местах отформовки гофра определяется зависимостью
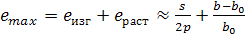 ,
гнутый профиль уголок металл
Где p - радиус
нейтрального слоя деформаций криволинейных участков гофра;  и
 - ширина развёрти и гофра.
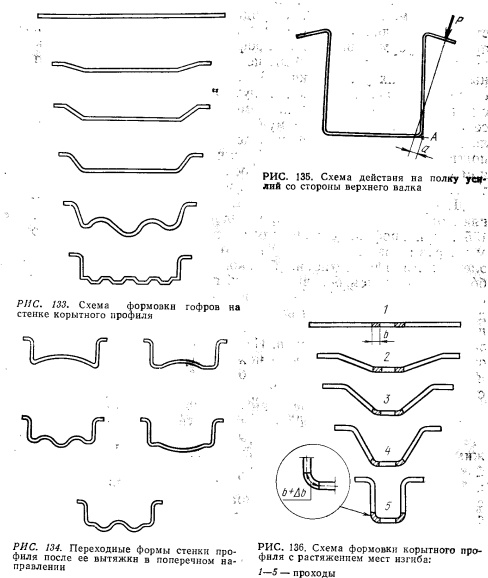
С целью улучшения качества профилей, более равномерного распределения утонения по поперечному сечению профиля и увеличения максимально допустимой глубины гофра участка заготовки, на котором формуют гофры, предварительно вытягивают в поперечном направлении, придавая ему криволинейную форму, причём периметр вытягиваемого участка должен быть близким или равным периметру гофрированного участка, на котором отформовывают гофры. При этом поперечную вытяжку осуществляют одновременно с подгибкой смежных элементов. При такой схеме формообразования профиля (рис. 133) в предпоследнем проходе для последующего более равномерного распределения утонения металла по сечению при формовке гофров стенку профиля предварительно вытягивают в поперечном направлении, придавая ей криволинейную форму, а затем на ней формуют гофры. При этом в процессе вытяжки (рис. 134) перед окончательной формовкой гофров участку придаётся вид плавной кривой (полуволны, волны, синусоиды и т.д.).
В связи с тем что гофры формуются
практически в результате вытяжки участка, значительно большего по ширине, чем
гофр, поперечная деформация  существенно уменьшается. Это
позволяет формовать гофры и на профилях из менее пластичных материалов.
При разработке технологии
изготовления сортовых профилей особое внимание уделяется приданию кромкам
прямолинейности по всей длине, включая и концевые участки. При анализе процесса
формообразования профилей выявлены причины возникновения искажений формы
поперечных сечений и разработаны способы их устранения.
В соответствии с разработанным
способом выравнивания полок гнутых профилей с целью повышения точности
геометрических размеров в процессе формообразования (преимущественно в
предпоследних технологических проходах) вводится дополнительная операция гибки
подгибаемых полок на угол до  в направлении, противоположном
направлению формовки, с последующей доформовкой заготовки до окончательных
размеров профиля.
Для профилей с отбортовками,
например корытных, применяют одновременную подгибку полок и боковых стенок
(рис. 135). При профилировании для обеспечения стабильности формы и размеров
сечения по длине по достижении подгибаемыми элементами угла подгибки, близкого  , полки подгибают на большие углы,
чем боковые стенки, причём разность углов подгибки составляет до
 . Это позволяет использовать силу P,
действующую со стороны валков на полку, для дополнительной подгибки боковых
стенок и предотвращения “развала” профиля за осевой плоскостью валков. Изменяя
угол подгибки полок по отношению к боковой стенке, можно регулировать величину
угла в месте сопряжения стенки и боковой стенки по технологическим переходам.
Например, при изготовлении корытного
профиля 180×95×26,5×1,5
мм
с гофрами на стенке подгибку полок и боковых стенок производили на одинаковые
углы в семи проходах по режиму: 0-8-19-32-49-63- . В 8-й клети боковую стенку
подгибали на
 , а полку на
 по отношению к боковой стенке. В
9-й клети угол между стенкой и боковой стенкой сохраняли, а полку отгибали на
 вверх по сравнению с предыдущей
клетью, т.е. угол между полкой и боковой стенкой составляет
 . В последней, 10-й клети полка
отгибались
 вверх с тем, чтобы угол между нею и
боковой стенкой составлял больше в соответствии с требованиями к
профилю.
Для улучшения качества профилей и компенсации пружинения в местах сопряжения прямолинейных участков (обычно приводящего к искажению формы поперечного сечения профилей) применяют способ, в соответствии с которым в первых проходах формуют профили с зауженными участками, растягиваемыми впоследствии в последних проходах при получении профиля заданной формы и размеров. На рис. 136 приведена схема формовки корытного профиля в соответствии сданным способом.
Первоначально подгибают прямолинейные участки профиля с одновременной свободой гибкой криволинейных участков. Криволинейные
участки (места изгиба) и ширина
заготовки при этом предусматриваются несколько меньшими, чем их конечная ширина
на готовом профиле. В последнем технологическом проходе одновременно с увеличением
кривизны мест изгиба увеличивают ширину участка путём поперечного растяжения.
Процесс формообразования профиля проектируется таким образом, чтобы
составляющая поперечной деформации от растяжения  была равна или близка по величине
поверхностной деформации сжатия от изгиба
 , где
 - радиус нейтрального слоя
деформации. Поскольку поперечная деформация сжатия внутренних слоёв металла
места изгиба переходит в растяжение и деформация по толщине становиться одного
знака (растягивающей), при разгрузке после профилирования угол пружинения
существенно уменьшается. Это позволяет значительно улучшить качество продукции,
повысив точность размеров. Растяжения мест изгиба можно обеспечить так же путём
первоначальной формовки смежных прямолинейных участков меньшей ширины, если
затем (преимущественно в последних проходах) осуществлять их поперечную
вытяжку. При этом на участках изгиба будет происходить формоизменение металла
по схеме изгиба с растяжением. Такой способ можно применять при изготовлении
корытных, гофрированных и других профилей.
На рис. 137 в качестве примера приведены некоторые схемы переходных форм профилей при их изготовлении на высокопроизводительных профилегибочных агрегатах с учётом рекомендации, сделанных на основании исследований формоизменения и напряжённо-деформированного состояния металла при профилировании.
При формовке швеллера (см. рис. 137,
а) с целью предупреждения искажения формы поперечных сечений концевых участков
профилей введён дополнительно 11-й переход, в котором производится подгибка
полок на угол  в направлении, противоположном
направлению формовки.
При формовке Z-образного профиля (см. рис. 137, б) предусмотрено уравновешивание прикладываемых к заготовке изгибающих моментов и тем самым предотвращение скручивания профиля за счёт подгибки стенки профиля в направлении, противоположном подгибке полок.
При изготовлении корытного профиля
(см. рис. 137, в) предусмотрены искривления стенки профиля в последних проходах
и перегиб полое на в 10-м переходе для качественной
отформовки мест изгиба, уменьшения пружинения и предотвращения искажения формы
поперечных сечений концевых участков профиля.