Курсовая работа (т): Технология ремонта вакуумного быстродействующего выключателя ВБО-25-20/630 УХЛ1
Таблица-3.1 способы очистки и контроля технического состояния.
|
Осмотр и ремонт фарфоровых изоляторов разъединителя и заземляющего кронштейна. Осмотреть целость фарфоровых изоляторов и произвести их очистку |
Очистку производить салфетками, увлажненными бензином |
Бензин, салфетки, эмаль ГФ92ХС |
|
Осмотреть поршень, кольцо поршневое, шток поршня и демпфера. Замерить зазор между поршневым кольцом и стенкой ручья в поршне; |
Все металлические детали протереть салфетками, увлажненными бензином; |
Салфетка, бензин, щуп; |
|
Промыть блок клапанов и все его деталей в бензине, протереть. Замерить диаметр втулки; |
Диаметр втулки допускается не более 20,5 мм.; |
Бензин, салфетка |
|
Осмотреть доводящий механизм, тягу рычаг, пружину и другие металлические детали, промыть их в бензине |
Пружина высота которой в свободном состоянии будет менее 153 мм, а также с трещиной и поломкой витков, подлежит замене. Неисправные детали доводящего механизма заменить |
Бензин, салфетка, штангенциркуль ШЦ-1-125 |
|
Осмотреть сигнально-блокировочный аппарат. Проверить состояние блок-контактных пальцев и их расположение согласно схемы ГВ |
Сигнально-блокировочный аппарат промыть в бензине. При необходимости восстановить маркировку клемм согласно схемы ГВ. Ослабшие или неисправные шайбы заменить |
Бензин, салфетка |
|
Осмотр и ремонт электромагнитов включения и отключения. Разобрать электромагнит включения, отключения |
Все разобранные детали промыть в бензине (кроме изоляционных и резиновых деталей) |
Бензин, салфетка |
|
Осмотр и ремонт промежуточного реле. Разобрать промежуточное реле и произвести промывку разобранных деталей |
Все детали промыть в бензине, осмотреть их на годность. Крепежные детали с забитой или сорванной резьбой заменить |
Бензин, салфетка |
|
Осмотр и ремонт автомата минимального давления (АМД). Разобрать АМД, промыть в бензине сильфон. |
|
Бензин, салфетка |
4. Технология ремонта
4.1 Разборка выключателя
вакуумный выключатель ремонт неисправность
Отделение плиты 1 от Рамы. Рисунок (1.1)
Снять шесть крышек с окон «рамы» выключателя и, придерживая головки крепежных шести болтов через окна «рамы» ключом, отвинтить гайки и освободить плиту с выключателем.
Поднять за строповочные места плиту и осторожно отделить от «рамы». Следить, чтобы при раскачке выключатель не ударился чувствительными к ударам частями о кромки «рамы».
Установить изоляторами вверх на тележку с переворачиваемой на шарнирах рамкой плиту выключателя и закрепить четырьмя болтами M12.
Освободить стопорную шайбу и контргайку 22 со штока 8 Рисунок (2.2) и снять шпильку 23 с тяги 21. Снять вставку с вилки разъёма.
Отвинтить крепежные болты и снять камеру гасительную 3 с керамической покрышки 2 Рисунок (1.1).
Освободить 2 болта и снять (при необходимости) стойку заземляющую 12 Рисунок (1.1).
Отвинтить шесть крепежных болта и снять разъединитель 4 рисунок (1.1).
Перевернуть рамку тележки с закрепленной плитой Рисунок (1.1)
Визуально внимательно изучить компоновку узлов и
их крепление на плите, найти все функциональные узлы, приведенные на рисунках
(1 -9).
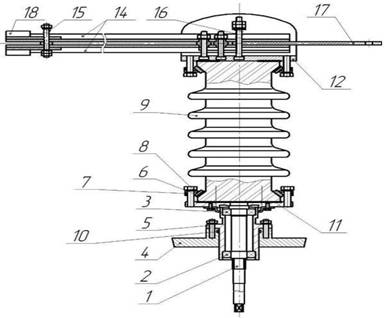
Рисунок.4.1. Разъединитель с поворотным
механизмом 1-вал, 2 и 3-подшипники, 4- плита, 5- втулка, 9-кирамический
изолятор, 6 и 11- уплотнение, 7 и 12- фланец, 14- нож, 15 и 16- пружина, 17-
шина, 18- съемные накладки.
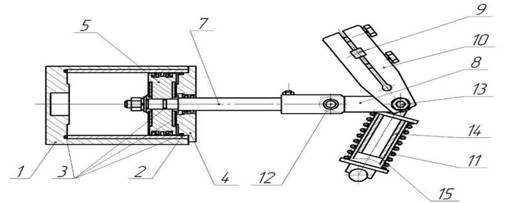
Рисунок 4.2. Пневмопривод разъединителя
(положение "отключено") 1-корпус, 2-гильза, 3- уплотнения, 4-крышка, 5-поршень, 6-манжета, 7-шток,
8- серьга, 9-вал разъединителя, 10-рычаг, 11-пружина доводки, 12 и 13-ось,
14-стержень, 15-направляющая.
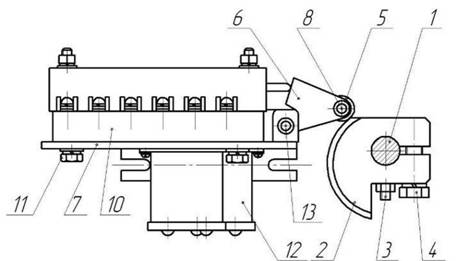
Рисунок. 4.3. Блок контактов 1-вал
разъединителя, 2-кулачек, 3-стопорный винт,
4-болт, 5-ролик, 6-рычаг, 7-стойка, 8, 9-оси, 10-блокировка
низковольтная. 11-болт, 12 конденсатор.
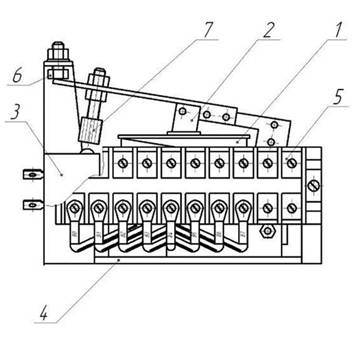
Рисунок 4.4. реле максимального тока, 1-катушка,
2-якорь, 3-блок-контакт, 4-скоба, 5-блок зажим об, 6 и 7-регулировочные бинты.
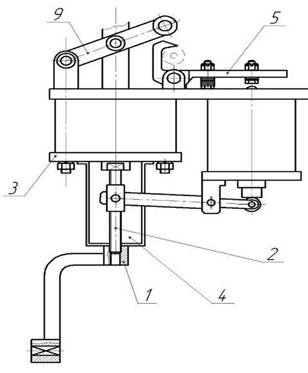
рисунок 4.5 Ручное включение и отключение
выключателя. 1-рукоятка, 2-шток, 3-крышка привода, 4-стакан, 5-защелка,
9-рычаг.
Вывернуть уплотняющую гайку патрубка. Снять привод и вывернуть гайки. Снять воздуховод с пневмопанели.
Снять привод гасительной камеры с четырех шпилек.
Освободить гайки и снять упор с надетым на него уплотнением. Отвинтить гайку и снять собранный узел доводящей пружины.
Выкрутить винт с гайкой и снять с отверстия рычага. Выкрутить винт с гайкой и снять с отверстия рычага. Выкрутить болт и снять с шейки вала рычаг (кулачок). Снять с рычага упор. Открутить 2 болта и снять рычаг привода с вала. Снять с вала разъединителя втулку, находящуюся под рычагом. Выкрутить гайки и снять пневмопанель установленную на четырех шпильках. Перевернуть рамку с плитой.
Выкрутить шесть гаек и снять со шпилек вал 1 Рисунок (2.2).
Вывернуть (при необходимости) шесть шпилек М10,
расположенные вокруг отверстия под вал 1 разъединителя.
5. Предельно допустимые размеры
деталей при эксплуатации и различных видах ТО и ремонта. Предельно допустимые
размеры в сопряженных деталях
.1 Основные технические
характеристики представлены в таблице (5.1)
Таблица-5.1 основные технические характеристики ВБО-25-20/630 УХЛ1
|
Наименование и единица измерения |
величина |
|
Ход подвижного контакта, |
13-14мм |
|
Провал подвижного контакта, |
4-5мм |
|
Угол поворота вала до размыкания контактов блокировки электрической низковольтной, |
45-50град |
|
Величина не совпадения осевых линий контактов разъединителя и камеры гасительной при включении выключателя, |
±5мм |
|
Угол поворота вала разъединителя, |
63-60 град |
|
Размер сжатия пружины контактов ножей разъединителя, |
11 мм |
|
Момент затяжки болтов и гаек фарфоровых изоляторов, |
19,6 Н.м |
|
Зазор между головками регулировочного болта защелки и бойком якоря удерживающего электромагнита, |
0,1мм |
|
Сопротивление обмотки одной катушки удерживающего электромагнита при температуре 20 С, |
648-756 ОМ |
|
Сопротивление обмоток электромагнита переменного тока при температуре 20 С, |
0,275-0,305 Ом |
6. Приспособления, техническая
оснастка средств механизации, применяемые при ремонте
Основой повышения производительности труда и его качества, а также улучшения условий труда ремонтного персонала является механизация тяжелых, трудоемких, вредных и опасных работ. Разборку электровоза производят на разборочной или ремонтной позиции с демонтажем и перемещением тяжелых и громоздких сборочных единиц. Для повышения уровня механизации демонтажных операций позиции оснащают механизированными слесарно-монтажными инструментами в виде пневмогайковертов различных типов. Для выполнения типовых подъемно-транспортных и специальных операций в зависимости от вида выполняемого ремонта цехи оснащают разными механизмами. В цехе текущего ремонта ТР-3 устанавливают краны для снятия сборочных единиц. Для создания удобных и безопасных условий в цехах устраивают технологические боковые платформы и пониженные полы, которые располагают с боковых сторон разборочной (ремонтной) позиции. Такое устройство дает возможность работать в разных уровнях. Сглаживающий реактор по своим габаритам является не слишком большой деталью, для монтажа и демонтажа требуются специальные приспособления. Перемещение его по цеху к месту ремонта или производства другой операции производится на специализированных тележках. К оборудованию, применяемому при ремонте и проверке сглаживающего реактора, относятся: стенд для испытаний работы, технический инструмент (ключи, щетки, линейка, штангенциркуль, шпатель и т.п.). Любой механизированный инструмент и приспособления, грузоподъемные и транспортные средства в установленные сроки должны проходить соответствующие испытания и освидетельствование.
Техническое оснащение депо и ПТОЛ должно соответствовать табелю основного подъемно-транспортного оборудования, стендов и приспособлений, типовым проектам депо и участков депо. Количество, технические данные, состояние и использование участков специализированных отделений, стойл, станков, подъемно-транспортного оборудования и специализированного технологического оборудования, инструмента, приспособлений, контрольно-измерительных приборов и аппаратуры должны:
отвечать современному уровню развития техники;
обеспечивать высокое качество ремонта и технического обслуживания электровозов за нормируемое время;
отвечать требованиям пожарной безопасности, санитарии, охраны труда, техники безопасности и производственной эстетики;
обеспечивать выполнение
планового и непланового ремонта в оптимальные сроки.
.1 Приспособления и
инструменты, применяемые при ремонте
Для ремонта и испытания ВБО-25-20/630УХЛ1, применяются:
· генератор ацетиленовый передвижной АСП-1,25-7 ТУ 26-05-503-80;
· мегомметр на 2500 В М1-ЖТ ГОСТ 23706-79;
· кран мостовой Q=5т;
· набор гаечных ключей ГОСТ 2839-80;
· молоток ГОСТ 2310-88;
· штангенциркуль ЩЦ-1-125-0,1 ГОСТ 166-89;
· набор щупов №4 кл. 2;
· лупа артикул SMG04
диаметром 100 мм.
7. Сборка, проверка и испытание
комплекта сборочных единиц
7.1 Сборка
Закрепить плиту на рамке монтажной тележки четырьмя болтами М12.
Ввернуть шесть шпилек М10 в отверстия плиты вокруг отверстия под вал разъединителя.
Установить на шпильки вал и закрепить гайками.
Перевернуть рамку с плитой.
Установить на плиту пневмопанели на четырех шпильках и закрепить гайками.
На вал разъединителя установить втулку, являющуюся опорой определяющей положение рычага поворотного механизма.
Установить рычаг поворотного механизма на вал до упора во втулку и закрепить двумя болтами. Установить на рычаге упор доводящей пружины.
На шейку вала установить рычаг (кулачок) и закрепить болтом. В отверстие рычага установить винт с гайкой.
На стержень узла доводящей пружины одеть пружину, вставить в направляющую и установить собранный узел направляющей осью в паз упора и закрепить гайкой.
Установить упор, предварительно одев на него уплотнение и закрепить гайкой.
Ввернуть в плиту четыре шпильки и на них установить привод гасительной камеры, закрепить гайками.
Установить воздуховод накручиванием на пневмопанели гаек, установить привод. Установить гайку уплотняющую.
Установить на плиту блок контактов и закрепить четырьмя болтами. Ввернуть в плиту две стойки (шестигранные). На эти стойки установить панель.
Ввернуть две стойки и установить на них блок электромагнита.
Ввернуть две стойки и закрепить на них реле максимального тока (РМТ).
Установить указатель «включен - отключен», закрепив его на шейке вала винтом с гайкой. Перевернуть рамку тележки с плитой.
Закрепить разъединитель четырьмя болтами, тщательно от центровав на расточке диска вала. Установить на плите стойку заземляющую и закрепить двумя болтами. На стойку заземляющую установить пластину контактную и закрепить двумя болтами.
Установить на ввернутые шпильки плиты керамическую покрышку и закрепить на ней камеру гасительную.
Отрегулировать положение пластины контактной заземлителя с помощью прокладок так, чтобы её плоскость совпадала с плоскостью контакта камеры гасительной.
Установить вставку на вилку разъема. Установить на свободный вывод тяги шпильку с гайкой (на последних изделиях гайка устанавливается совместно со стопорной шайбой на штоке).
Отрегулировать шпилькой ход тяги.
Установить на камеру гасительную контакт и закрепить тремя гайками.
Снять собранную плиту.
Установить собранную плиту на «раме» проложив уплотнение и скрепив болтами. Установить на « раму» крышек через уплотнения и закрепить на шпильках гайками. Произвести наладку и регулировку.
Примечание:
Шайбы, гайки, уплотнения и т.п. должны быть обязательно применены в соответствии с общими техническими правилами.
Резьбовые и трущиеся поверхности смазать смазкой ЦИАТИМ-221 ГОСТ 9433-80.
7.2 Проверка на соответствие требованием
сборочного чертежа
Проверка производится визуальным осмотром. Проверке подлежат:
- гальванические и лакокрасочные покрытия;
- состояние мест заземления;
- внешний вид прессованных деталей, изоляторов, сварных соединений;
- наличие смазки на трущихся и резьбовых соединениях;
- правильность маркировки, клеймения и заполнения табличек технических данных;
- качество болтовых контактных соединений.
Лакокрасочные покрытия должны быть однородными, гладкими и блестящими. Допускаются неровности, связанные с состоянием окрашиваемой поверхности и другие дефекты, видимые без применения увеличительных приборов, но не влияющие на защитные свойства покрытий и не ухудшающие товарный вид выключателя.
Гальванические покрытия должны быть однородными.
Не допускаются на покрытых поверхностях: вздутия, следы отмытых солей, пузыри, отслаивания, шелушения, растрескивания, видимые следы от захвата руками.
Возле места, в котором должно быть осуществлено присоединение заземляющего проводника, должен быть нанесен любым способом нестираемый при эксплуатации знак заземления.
Все прессованные детали должны иметь чистую поверхность без трещин и сколов, обломов на деталях должны быть зачищены. Сварные соединения должны быть качественными, без раковин и грубых выплесков.
Трущиеся поверхности должны быть смазаны рабочей
смазкой. Смазка на поверхностях контактов камеры и заземлителя, а также
контактирующих поверхностей ножей разъединителя, должна быть нанесена тонким
слоем в виде пленки. Данные заводской таблички и паспорта должны соответствовать
техническим данным выключателя. Резьбовые соединения, расположенные на
подвижных частях выключателя, а также ответственные резьбовые соединения на
неподвижных частях должны быть предохранены от само отвинчивания при помощи
контргаек, пружинных шайб или другим способом.