Материал: Учебный курс для студентов очной и заочной форм обучения
СОДЕРЖАНИЕ
, то есть сжатие витка от единичной силы, ;
G – модуль сдвига.
Потребное число рабочих витков определяют по условию, по которому при возрастании нагрузки от установочной (начальной) Fmin до максимальной Fmax пружина должна получить заданное упругое перемещение
. (5)
Откуда вычисляют число витков
. (6)
Полная длина ненагруженной пружины составляет
, (7)
где Н3 – длина пружины, сжатой до соприкосновения соседних рабочих витков, , полное число витков уменьшено на 0,5 из-за шлифовки каждого конца пружины на 0,25d для образования плоского опорного торца.
i1 – полное число витков, , дополнительные 1,5…2,0 витка идут на поджатие для создания опорных поверхностей пружин.
Максимальная осадка пружины, т. е. перемещение торца пружины до полного соприкосновения витков составляет,
. (8)
Шаг пружины определяется по зависимости
. (9)
Длину проволоки для изготовления пружины рассчитывают из соотношения
. (10)
Зависимость между нагрузкой и осадкой пружины сжатия показана на рис. 7.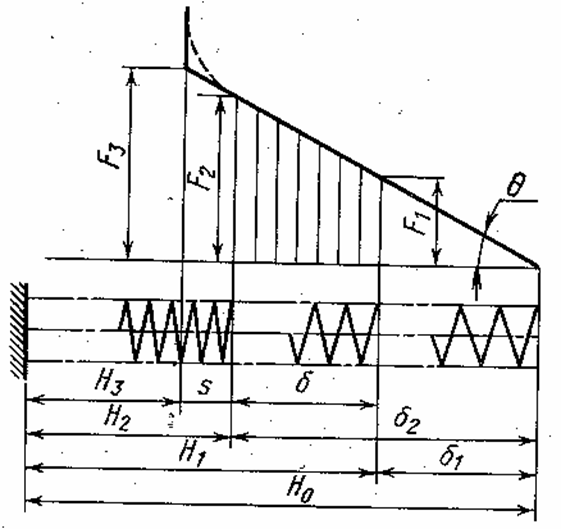
Рис.7. Диаграмма пружины сжатия
Вопросы для самопроверки
- По какому признаку в конструкции машины можно найти упругие элементы ?
- Для каких задач применяются упругие элементы ?
- Какая характеристика упругого элемента считается главной ?
- Из каких материалов следует изготавливать упругие элементы ?
Раздел 13. Методы повышения конструкционной прочности деталей машин
Характеристики механических свойств конструкционных материалов для изготовления деталей машин (характеристики упругости, прочности, пластичности и др.) определяют путем испытаний стандартных образцов в стандартных условиях. В реальных конструкциях эти свойства не всегда проявляются в полной мере. Особенно заметно это
несоответствие между характеристиками прочности, полученными при испытании лабораторных образцов, и конструкционной прочностью как максимальным сопротивлением материала, реализуемым в деталях машин.
Особый характер проявления механических свойств материала, воплощенного в деталь или конструкцию, связан с влиянием трех групп факторов: эксплуатационных, технологических и конструкционных.
Эксплуатационные факторы.
Эксплуатационные факторы определяются назначением детали и условиями его эксплуатации (температурой, видом и характером нагружения, окружающей средой и т.п.); они определяют выбор материала для проектируемого изделия и конструкции.
Большой эффективности в повышении конструкционной прочности и снижении материалоемкости изделий можно достичь за счет технологических факторов, связанных с предысторией металлургической, механической и термической переработки материала.
Технологические методы.
Известно, что прочность – это свойство материала, зависящее от его природы (химического состава) и структурного состояния. Прочность реальных конструкционных материалов из-за наличия дефектов структуры на два-три порядка ниже теоретической, характеризуемой сопротивлением разрыву межатомных связей. Поэтому практически все технологические методы повышения конструкционной прочности материалов основаны на создании такого структурного состояния, при котором обеспечивалось бы сведение к минимуму влияние имеющихся дефектов, в том числе, на субмикроуровне (дислокаций). Это осуществляется путем легирования, предварительной пластической деформации, термической, термомеханической, химико-термической обработок. Необходимые характеристики физико-механических свойств достигаются и повышением чистоты выплавляемого металла. Для этого в промышленности все более широко внедряется вакуумно-дуговой, электронно-лучевой и другие виды переплавов.
За счет применения выше перечисленных технологических методов удается достичь высоких уровней прочности материалов: для сталей - =1600...2000 МПа, для титановых сплавов - =1000...1250 МПа, для алюминиевых сплавов - =550...600 МПа и т.п.
Для повышения циклической прочности и износостойкости применяют технологические методы поверхностного упрочнения, поверхностную закалку, химико-термическую обработку (азотирование, цементацию), поверхностное пластическое деформирование (обдувку дробью, обкатку роликами и др.).
, в том числе монтажных напряжений, должен быть сведен до минимума. Необходимую несущую способность соединений с гарантированным натягом лучше обеспечивать не за счет натяга, а за счет длины контактируемых поверхностей. При этом соединяемые детали должны обладать приблизительно одинаковой жесткостью в радиальном направлении. Для уменьшения деформаций при сварке и снижения сварочных напряжений применяют конструкции с симметричным расположением швов, избегают их пересечения, делают сварные швы прерывистыми, не располагают их вблизи элементов жесткости.
Коэффициент использования металла по критериям прочности и жесткости можно значительно повысить применением рациональных сечений с усилениями наиболее нагруженных зон (двутавровой балки), полых деталей в виде труб, коробок, тонкостенных элементов других форм, подкрепленных поперечными и диагональными связями (раскосами), ребрами или гофрами, а также ячеистых и сотовых деталей. Эффективными могут оказаться конструкции, в которых несущие элементы, работающие при высоких градиентах напряжений (на изгиб, кручение), заменены элементами, работающими на растяжение и сжатие. Иногда остаточные напряжения сжатия различными способами формируются в локальных зонах для «смягчения» концентрации напряжений.
Конструкции деталей машин, работающих при высоких или низких температурах, особенно в неизотермических условиях, должна исключать возможность возникновения высоких температурных градиентов, приводящих к термическим напряжениям. С этой целью в каждом узле следует использовать материалы с близкими коэффициентами линейного расширения и одинаковой теплопроводностью.
Понижение температуры эксплуатации изделия сопровождается ростом вероятности хрупкого разрушения несущих элементов, особенно в зонах сварных швов. В этих случаях очень важно избегать высоких концентраций напряжений любой природы, использовать геометрические формы деталей, исключающие работу материала при двух- и трехосном растяжении, обеспечивать низкие запасы упругой энергии в силовых элементах. В отдельных случаях необходимо предусматривать специальные «ловушки», останавливающие развивающуюся трещину.
Статистика и анализ отказов машин свидетельствует о том