Дипломная (вкр): ВЛИЯНИЕ ВНЕДРЕНИЯ СОЖ МИГ-ТЕХНО НА СОСТОЯНИЕ РАБОЧЕЙ ЗОНЫ
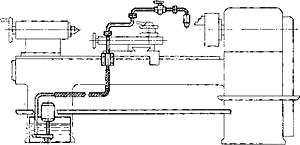
Перед началом исследований суппорт станка, патрон и задняя бабка с вращающимся центром были отрегулированы с целью получения максимальной жесткости и точности. В процессе точения СОЖ подавалась штатной насосной станцией станка (рис. 10). Расход устанавливался в пределах 2-3 л/мин, объем используемой жидкости составлял не менее 35 л. Испытуемые СОЖ приготавливались в соответствие с техническими условиями.
|
Основной эксплуатационной характеристикой СОЖ является стойкость режущего инструмента, определяемая как время его работы до отказа. Измерения силы резания и уровня вибраций позволяют оценить стабильность условий эксперимента и снизить влияние на результат случайных технологических факторов. В процессе испытаний производятся измерения износа инструмента по задней поверхности, шероховатость обработанной поверхности, составляющие силы резания, виброускорение, амплитуда акустической эмиссии.
Измерение износа проводится на
измерительном микроскопе БМИ-1Ц или ему подобном. Измерение шероховатости Ra
проводится специализированными приборами с погрешностью не более 10%. Для
измерения составляющих силы резания используется динамометр УДМ 600. Предельное
значение силы резания не должно превышать 180 кг. Виброускорение измеряется датчиком KD 35 в диапазоне частот от 5 до 5000 Гц. Датчик
механически закрепляется на прижимной планке динамометра за последним прижимным
болтом, направление датчика соответствует направлению составляющей силы Fz. Для
измерения акустической эмиссии используется датчик из комплекта
диагностического стенда М0220. Частотный диапазон от 60 до 1000 кГц, постоянная
времени
1 мс. Датчик механически закрепляется на торце державки резца.
Для регистрации составляющих силы резания, виброускорения и акустической эмиссии используется измерительный тракт диагностического стенда М0220. Режимы измерения выбираются в соответствии с инструкцией по эксплуатации М0220. Оцифровка данных производится многоканальным 12-ти разрядным аналого-цифровым преобразователем NI DACPod-6020E с частотой выборки не менее 10 000 измерений в секунду по каждому измерительному каналу. Данные регистрируются на персональном компьютере с использованием программы LabVIEW 7.
|
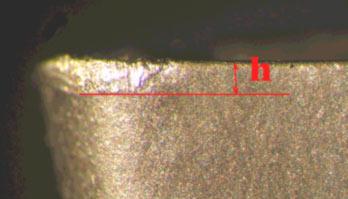 Критерий отказа режущей пластины (рис. 11) является износ по задней
грани 0,3 мм для материала ХН73МБТЮ (ЭИ698) и 0,3 мм для ВТ3-1. В случае нестабильного характера износа (износ по передней грани, развитие пропила)
критерием отказа может служить превышение равнодействующей составляющих Fx и Fy
своего начального значения в 1,5 раза. В расчетах использовались данные
экспериментов. Начальное значение
равнодействующей силы резания и уровня вибраций, в которых имели отклонение от
среднего значения силы не более 10%. При резании
заготовки из материала ХН73МБТЮ на всех скоростях резания и при использовании
всех СОЖ наблюдался боковой пропил, который примерно в 1,5-2 раза превышал
фаску износа на вершине. При резании заготовки из материала ВТ3-1 во всех
случаях наблюдался стабильный износ по задней поверхности.
Шероховатость обработанной поверхности не показала существенных изменений в зависимости от марки применяемой СОЖ. Зарегистрированные изменения были меньше погрешности измерений и влияния на шероховатость износа инструмента.
Зависимости стойкости инструмента от скорости резания для различных СОЖ приведены на рис. 12 – 15.
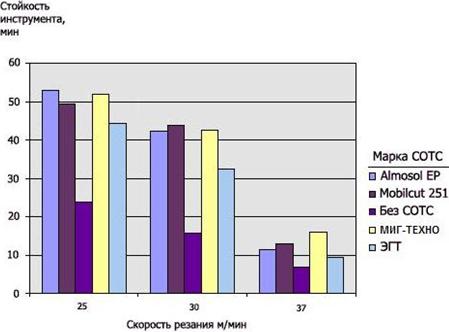 Рис. 12. Зависимость стойкости инструмента от скорости резания для
различных СОЖ при обработке заготовки из материала ХН73МБТЮ (ЭИ698).
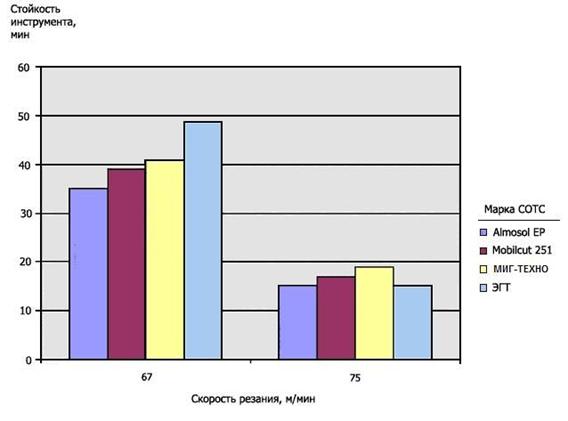
Рис. 13. Зависимость стойкости инструмента от скорости резания для
различных СОЖ при обработке заготовки из материала ВТ3-1.
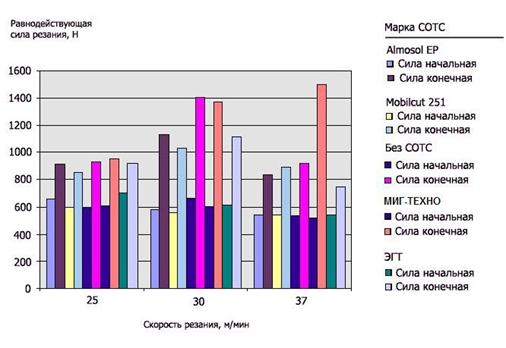
Рис. 14. Зависимость равнодействующей силы в
начале и в конце периода стойкости инструмента от скорости резания для
различных СОЖ при
обработке заготовки из материала ХН73МБТЮ (ЭИ698).
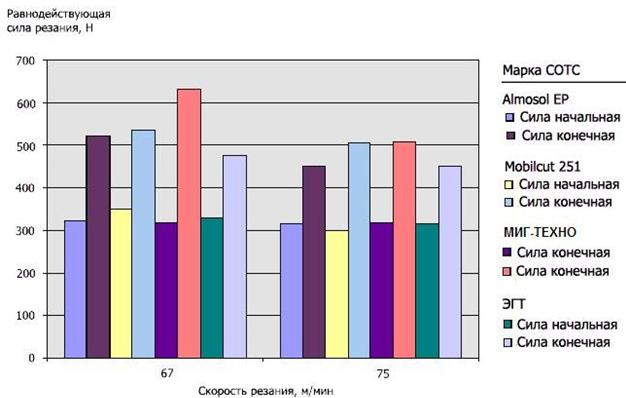
Рис. 15. Зависимость равнодействующей силы в
начале и в конце периода стойкости инструмента от скорости резания для
различных СОЖ
при обработке заготовки из материала ВТ3-1.
Результаты
испытания СОЖ, проведенные при точении титанового
сплава ВТ3-1 и никелевого сплава ХН73МБТЮ показали, что СОЖ марки «МИГ-ТЕХНО»
имеет хорошие смазывающие и охлаждающие свойства и
показывает одинаково хорошие результаты при обработке точением как
жаропрочного сплава ХН73МБТЮ, так и титанового сплава ВТ3-1:
– Средняя стойкость инструмента на
нормативной скорости 30 м/мин при резании заготовки из ХН73МБТЮ (ЭИ698) с
использованием «МИГ-ТЕХНО» в концентрации 7% составила 42,5 минуты, что
соответствует с учетом погрешности измерений максимальным значениям стойкости
инструмента, полученным при испытаниях СОЖ марок Almosol EP и Mobilcut 251;
– Средняя стойкость инструмента на нормативной скорости 67 м/мин при резании заготовки из ВТ3-1 с использованием «МИГ-ТЕХНО» в концентрации 4% составила 41 минуту, что несколько уступает максимальному значению стойкости инструмента, полученной при использовании ЭГТ, однако превышает значение стойкости режущего инструмента при использовании Almosol EP и Mobilcut 251;
– Применение «МИГ-ТЕХНО» позволяет получить максимальное значение стойкости инструмента 16 минут - при точении никелевого сплава ХН73МБТЮ на повышенной скорости 37 м/мин и 19 минут - при точении титанового сплава ВТ3-1 на скорости резания 75 м/мин;
– Применение «МИГ-ТЕХНО» способствует стабильному равномерному изнашиванию инструмента. При достижении инструментом износа, близкого к предельному значению при повышенных силах резания, СОЖ марки «МИГ-ТЕХНО» способствует стабильной работе инструмента.
Принимая во внимание хорошие показатели сравнительной оценки эксплуатационных свойств и меньшую стоимость СОЖ «МИГ-ТЕХНО» относительно импортных СОЖ (см. табл.2), в дальнейшем принимается решение о внедрении синтетического продукта ТУ 2499-005-78542765-2007 Концентрат смазочно-охлаждающей жидкости «МИГ-ТЕХНО» в технологические процессы цехов предприятия в соответствии с требованиями и условиями производства ФГУП ММПО «Салют» “, являющимся одним из крупнейших предприятий по производству современных авиадвигателей, а также на других машиностроительных предприятиях (ОАО « Московский машиностроительный завод «АВАНГАРД»).
Таблица 2
Сравнительная стоимость синтетической СОЖ «МИГ-ТЕХНО»
и аналогов зарубежного производства
|
Марка смазочно-охлаждающей жидкости |
Цена с НДС, руб. (по состоянию на 1.06.2010 года) |
|
Blasocut-4000 |
275.90 |
|
Blasocut -2000 |
233.81 |
|
Isogreen |
246.73 |
|
Mobilecut-151 |
191.99 |
|
МИГ-ТЕХНО |
135.70 |
2.3. Технологические характеристики СОЖ «МИГ-ТЕХНО».
В табл. 3 приведены основные
технологические характеристики смазочно-охлаждающей жидкости СОЖ «МИГ-ТЕХНО» в
сравнении "ЭМУЛЬ -
СОЛОМ".
Таблица
3
Сравнительная оценка основных свойств СОЖ «МИГ-ТЕХНО» и
ЭМУЛЬСОЛА ЭГТ
|
СВОЙСТВА |
СОЖ «МИГ-ТЕХНО» |
ЭМУЛЬСОЛ ЭГТ |
|
Стойкость инструмента (средний износ металла), мкм |
4,5
|
20-22
|
|
Охлаждающая способность (max 18,76 - вода) |
18,73
|
16,05-17,68
|
|
Антикоррозионные свойства (время до появления коррозии на чугуне), час |
72
|
3,45-4,5
|
|
Образование
прижегов, нагаров, задиров
|
Нет благодаря специальным присадкам |
Есть
|
|
Восстановление после отстоя |
Есть |
Нет |
|
Максимально выдерживаемая температура, °C |
800-950
|
До 250
|
Продолжение табл. .3
|
СВОЙСТВА |
СОЖ «МИГ-ТЕХНО» |
ЭМУЛЬСОЛ ЭГТ |
|
Биологическая стойкость · затухание · количество
бактерий в миллилитре
|
Нет
102
|
Есть 107
|
|
Срок
службы, мес.
|
6 (18 - с периодической очисткой от загрязнений) |
0,5-1,5
|
|
Корректировка,
периодичность
|
1 раз в 14-21 день, питьевая вода |
1 раз в 3-4 дня, сода, ингибиторы, спец. добавки |
|
Утилизация
|
В канализацию после отстоя; биоразлагаемы |
В специальные емкости, |
|
Производительность · подача, мм/мин · время цикла, сек · удельный съем
металла, м/сек |
1,02 |
0,35 |
|
Класс опасности |
4 |
2 |
|
Наличие
вредных компонентов, масел
|
Нет (до 7% "чистого" масла И-20А в виде
эмульсии)
|
Около 70% "грязных" сульфированных масел, нитрит натрия, щелочи |
|
Способ
приготовления рабочей эмульсии
|
Размешивание в воде с температурой 20-40.°С
|
Водный раствор варится при температуре 80-90° с добавлением ингибиторов коррозии и стабилизаторов |
Биологическая и антикоррозионная стойкость СОЖ «МИГ-ТЕХНО»
оценивалась по методикам в соответствии с ГОСТ 9.085-75 (биостойкость) и
ГОСТ 6243-75 (противокоррозионная стойкость).
Выявлено, что СОЖ «МИГ-ТЕХНО» устойчива к биологической деструкции
без очистки от загрязнений в течение 6-ти месяцев; с очисткой от загрязнений -
более 1,5 лет. Согласно ГОСТ 6243-75 испытания антикоррозионных свойств СОТС на
чугунной стружке считается удовлетворительным, если коррозионных поражений не
наблюдалось в течение 2 часов (для СОЖ «МИГ-ТЕХНО» этот параметр составляет 50
час.). Результаты испытаний приведены
в табл. 4.
Результаты испытаний СОЖ «МИГ-ТЕХНО» на биостойкость
и противокоррозионные свойства.
|
Состав и концентрация СОЖ-2% |
Время до появления коррозии на чугунной стружке, (час) |
Время до появления коррозии на чугунной стружке во влажной камере, (час) |
Содержание бактерий в мл СОЖ |
|
Аквол-10М |
3,0 |
2,0 |
104 |
|
Украинол-1 |
2,45 |
2,0 |
107 |
|
Syntillo R-4 |
37 мин. |
30 мин. |
104 |
|
СОЖ «МИГ-ТЕХНО» |
50,0 |
47,0 |
102 |
Одной из основных функций является
охлаждающее действие СОЖ. При резании основная часть механической энергии
преобразуется в теплоту.
На теплообмен наиболее сильно влияют вязкость, теплопроводность, теплоемкость,
плотность и смачиваемость СОЖ, а также разность температур охлаждаемой
поверхности и потока жидкости.
В табл. 5 приведены
сравнительные значения охлаждающей способности различных СОТС при равных
скоростях подачи жидкости и размерах режущего инструмента, рассчитанных по
формуле: 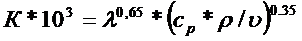 ,
где 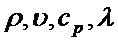 - плотность, кинематическая
вязкость, теплоемкость и теплопроводность охлаждающей
среды.
Таблица 5
Охлаждающая способность различных СОЖ ( Для воды К*103=18,76)
|
Массовое содержание СОЖ в воде, % |
Укринол-1 |
Аквол-10М |
НГЛ-205 |
Syntilo R-4 фирмы «Castrol» |
Xostakor V-4154 фирмы «Xexct» |
СОЖ «МИГ-ТЕХНО» К*103 |
|
2 |
16,93 |
17,58 |
18,60 |
18,03 |
17,50 |
18,73 |
|
3 |
16,42 |
17,22 |
18,53 |
17,63 |
17,19 |
18,71 |
|
5 |
14,50 |
16,05 |
17,68 |
17,02 |
16,05 |
1.8,67 |
|
10 |
12,73 |
13,84 |
16,03 |
16,03 |
12,97 |
18,58 |
|
20 |
9,74 |
10,53 |
- |
- |
- |
18,42 |
Анализ экспериментальных данных, представленных в табл. 5, свидетельствует о том, что среди различных СОТС наиболее высокими охлаждающими свойствами обладает СОЖ «МИГ-ТЕХНО».
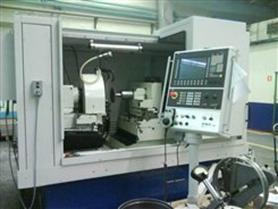
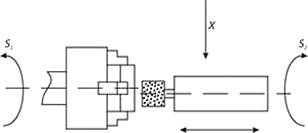
Результаты испытаний различных СОТС, полученных на станках с ЧПУ мод. SIW-5 UB (рис. 16), на операциях шлифования роликовой дорожки колец подшипников по схеме шлифования (рис. 17) приведены в табл. 6.
|
|
Табл. 6.
Результаты шлифования роликовой дорожки колец подшипников
|
Испытуемая СОЖ |
Аквол-10М |
Укринол-1 |
НГЛ-205 |
Ризол |
ФМИ-5М |
Syntilo R-4 |
Xostakor |
СОЖ «МИГ-ТЕХНО». |
|
концентрация рабочего раствора, % |
3 |
3 |
5 |
4 |
3 |
3 |
5 |
2 |
|
припуск, мм |
0,51 |
0,56 |
0,57 |
0,58 |
0,53 |
0,48 |
0,46 |
0,47 |
|
подача, мм/мин |
0,74 |
0,51 |
0,35 |
0,74 |
0,71 |
1,24 |
1,04 |
1,02 |
|
время цикла, сек |
61,5 |
68,47 |
82,07 |
51,22 |
50,19 |
36,84 |
39,1 |
35,21 |
|
удельный съем, мм/с |
22,8 |
18,5 |
18,96 |
30,8 |
28,7 |
30,05 |
30,1 |
31,6 |
|
производительность |
58 |
52 |
43 |
70 |
71 |
98 |
98 |
102 |
|
щелочность рабочего раствора (PH) |
8,6-9,2 |
9 |
8,6-9,2 |
8,6-9,2 |
8,7-9,2 |
8,6-9 |
8,9 |
8-8,6 |
2.4. Экономическое сравнение СОЖ «МИГ-ТЕХНО» и эмульсолов.
Экономическое сравнение смазочно-охлаждающих жидкостей приведенное в табл. 7 показывает, что несмотря на то, что стоимость концентрата СОЖ «МИГ-ТЕХНО» больше чем эмульсолов, общие затраты на годовое обслуживание станка значительно меньше, чем при применении эмульсолов. Это видно из приведенных ниже расчетов: