Материал: Волкова Е.М., Карчик В.Г.. Производственный менеджмент
m |
t |
t |
|
|
Тпар р |
i |
imax |
|
|
|
(п р) C |
mtмо Te , |
(2.4) |
|
C |
||||
i 1 |
прi |
прi |
|
|
где timax – норма времени i-й операции (максимальной по продолжительно-
сти), мин, с учетом количества рабочих мест (однотипного оборудования). Длительность технологического цикла при поточном синхронизиро-
|
|
m |
|
|
|
ti |
|
ванном движении находят по формуле (2.4), где ti ti max |
= const |
i 1 |
. |
|
|||
|
|
т |
|
В предварительных расчетах принимается n = N (см. табл. 2.1), Cпр 1, Tе 0 (в рассматриваемых операциях не требуется времени на вы-
сыхание краски, остывание поковок или другие естественные процессы). Производительность поточной линии, деталей в сутки, каждого вида
рассчитывается следующим образом.
Производительность линии по видам движения (деталей в сутки) рассчитывается по формуле:
ПТ(посл; пп; пар; пот) |
N |
(2.5) |
|
T(посл; пп; пар; пот) |
|||
|
|
В расчетах рекомендуется обращать внимание на соответствие измерителей величин в формулах измерителям в получаемых результатах.
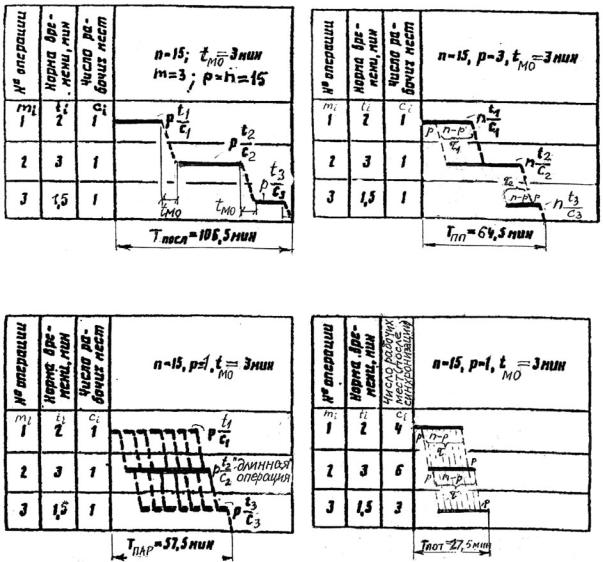
По результатам расчетов на миллиметровой бумаге формата А4 строят графики видов движения (рис. 2.1) и диаграммы производительности поточной линии.
Обратите вниманиена то, что на рис. 2.1, б, в, г смежные операции «перекрываются», так как они некоторое время выполняются одновременно (параллельно). В результате «уплотнения» процесса общая его продолжительность Tпп, пар, пот меньше, чем при последовательном виде движения
деталей на сумму тех отрезков времени , в течение которых смежные операции выполняются параллельно. Например, на рис. 1, б:
|
i (m 1) |
|
Tпп Тпосл |
i , |
(2.6) |
i 1
где i – время совмещения двух смежных операций:
i |
(ti / ci )кор (n p) , |
(2.7) |
10
где (ti / ci )кор – минимальное значение отношения нормы времени к числу
рабочих мест на операции (из рассматриваемых двух смежных операций), мин; р – транспортная партия.
Как видно из рис. 2.1, наименьшая длительность производственного цикла и наибольшая производительность достигаются при поточном виде движения, т. е. при внедрении поточной линии.
а) |
б) |
П |
ПП |
в) |
г) |
ПАР |
ПОТ |
Рис. 2.1. Графики видов движения партий деталей по операциям
(пример для т = 3; п = 15):
а– при последовательном движении; б – при последовательно-параллельном;
в– при параллельном; г – при поточном движении
11
Практическая работа № 3
УПРАВЛЕНИЕ КАЧЕСТВОМ. ВЫБОРОЧНЫЙ МЕТОД
Статистические методы контроля качеством получили распространение в XX в. вследствие значительного увеличения объемов выпускаемой продукции, распространения массового производства. Помимо стандартных методов и инструментов статистики (гистограммы, корреляционный анализ, диаграмма Исикавы, диаграмма Парето) в области контроля качеством применяются контрольные карты, позволяющие проводить мониторинг в процессе производства, а также выборочный метод и выборочный приемочный контроль.
В условиях массового производства очевидны преимущества выборочного метода контроля качеством: он быстрее, дешевле. В ряде случаев контроль качества требует полного или частичного разрушения изделия (например, определение предельного уровня нагрузки), что также делает невозможным проведение сплошного контроля качества продукции. Таким образом, выборочный контроль качества остается актуальным по сей день.
Задание: 1) по данным к задаче 1 (варианты 1–5) с заданным уровнем доверительной вероятности определить пределы колебаний доли бракованной продукции в партии изделий, используя результаты выборочного контроля качества; 2) по данным к задаче 2 (варианты 6–10) определить необходимый объем выборки при заданных параметрах.
Исходные данные для выполнения работы представлены в табл. 3.1 и
3.2.
Таблица 3.1
Исходные данные для решения задачи 1
Номер варианта |
1 |
2 |
3 |
4 |
5 |
|
|
|
|
|
|
Вид отбора |
бес- |
бес- |
повторный |
повторный |
бес- |
|
повторный |
повторный |
|
|
повторный |
Объем генеральной |
9000 |
100 000 |
– |
– |
40 000 |
совокупности, шт. |
|
|
|
|
|
Число единиц |
900 |
10 000 |
5000 |
500 |
2000 |
выборки, шт. |
|
|
|
|
|
Число бракованных |
50 |
750 |
45 |
8 |
30 |
изделий, шт. |
|
|
|
|
|
Уровень |
0,954 |
0,683 |
0,997 |
0,683 |
0,954 |
доверительной |
|
|
|
|
|
вероятности |
|
|
|
|
|
|
|
|
|
|
|
12
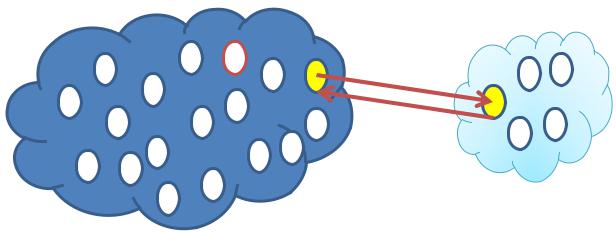
Таблица 3.2
Исходные данные для решения задачи 2
Номер варианта |
6 |
7 |
8 |
9 |
10 |
Объем генеральной совокупности, шт. |
10 000 |
100 000 |
50 000 |
25 000 |
15 000 |
Предельная ошибка выборки, не более |
0,001 |
0,05 |
0,03 |
0,006 |
0,015 |
Доля бракованной продукции |
0,03 |
0,05 |
0,08 |
0,1 |
0,06 |
(гипотетическая) |
|
|
|
|
|
Уровень доверительной вероятности |
0,997 |
0,954 |
0,683 |
0,997 |
0,954 |
Методические указания к решению задач по управлению качеством
Если в задаче требуется оценить пределы колебаний доли бракованной продукции, алгоритм решения следующий. Сначала оценивают долю (частость) бракованных изделий в выборочной совокупности:
w |
fi |
, |
(3.1) |
|
n |
||||
|
|
|
где w – доля бракованных изделий в выборочной совокупности; fi – число бракованных изделий; n – число единиц выборки.
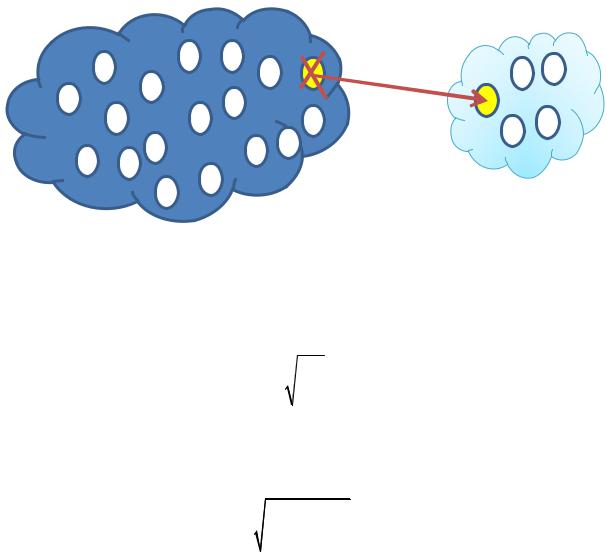
Далее рассчитывают среднюю ошибку выборки, которая показывает среднее расхождение между характеристиками выборочной и генеральной совокупности. Расчет средней ошибки выборки зависит от вида отбора единиц в выборку. При повторном отборе (рис. 3.1) каждая отобранная единица возвращается в генеральную совокупность и теоретически может снова быть отобрана в выборку. При бесповторном отборе (рис. 3.2) каждая отобранная единица исключается из дальнейшего рассмотрения.
Рис. 3.1. Схема повторного отбора единиц в выборку
13
1
2
Рис. 3.2. Схема бесповторного отбора единиц в выборку
При повторном отборе средняя ошибка выборки для доли (частости) рассчитывается по формуле:
w |
|
2 |
(3.2) |
w . |
|||
|
|
n |
|
При бесповторном отборе средняя ошибка выборки для доли (частости) рассчитывается по формуле:
|
|
2 |
|
|
n |
|
|
|
w |
|
w |
1 |
|
|
|
, |
(3.3) |
|
||||||||
|
|
n |
|
|
N |
|
|
|
где 2w – дисперсия доли бракованной продукции по выборке; n – число
единиц выборки, N – число единиц генеральной совокупности. Дисперсия доли бракованной продукции по выборке рассчитывается
по формуле:
2 |
w (1 w) , |
(3.4) |
w |
где w – доля бракованных единиц в выборочной совокупности.
Если выборка достаточно велика (объем составлял не менее 20 единиц), то считается, что ошибка распределена по нормальному закону. Зная закон распределения ошибки, можно определить предельную ошибку выборки и таким образом оценить границы интервала, за которые оценка доли бракованной продукции выйдет с заданной вероятностью (доверитель-
ной вероятностью). Такой интервал называется доверительным.
14