Материал: Восстановление блока и головки блока цилиндров двигателя (90
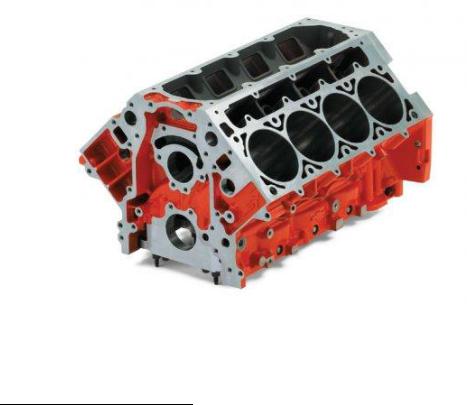
Блок цилиндров двигателя – это одна из основных деталей двигателя внутреннего сгорания. Он играет важную роль, обеспечивая размещение, взаимное расположение и совместное функционирование всех остальных частей двигателя.
В блоке цилиндров есть картер 1 и стенки рубашки охлаждения, окружающие цилиндры двигателя. В блок цилиндров устанавливают вставные гильзы. Гильзы бывают «мокрые» (охлаждаемые жидкостью) и «сухие». На многих современных двигателях применяются безгильзовые блоки (гильзы выполняют заодно с блоком). Внутренняя поверхность гильзы 2 (цилиндра) служит направляющей для поршней. Обязательными элементами блока цилиндров (точнее картера) являются коренные опоры 3, в которых размещается коленчатый вал.
Рис. 3. Блок цилиндров V-образного двигателя
1Картер – это неподвижная деталь машин или механизмов (двигателя, редуктора, коробки передач и т. п.), предназначенная для опоры основных деталей и их защиты. Картер является корпусом кривошипно-шатунного механизма и других деталей двигателя. Изолированное внутреннее пространство картера образует самую большую полость в двигателе. Верхняя часть картера переходит в блок цилиндров, а снизу он закрывается поддоном. В современных двигателях картер – это часть блока цилиндров.
2В настоящей работе гильза цилиндра не рассматривается.
3Постели коленчатого вала.
6
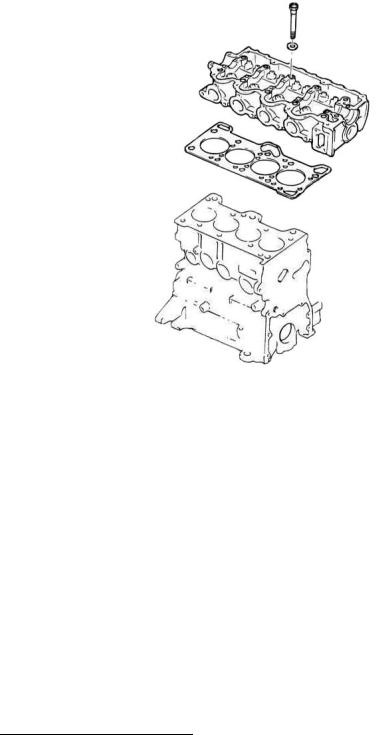
Основными конструктивными элементами гильзы цилиндров явдяются стенки, присоединительные плоские поверхности 4 (с головкой и поддоном), посадочные места, отверстия с резьбой и пр.
Головка блока цилиндров закрывает сверху цилиндры и крепится к блоку через прокладку с помощью болтов или шпилек. Головка блока обычно отливается из алюминиевого сплава (реже из чугуна).
Рис. 4. Головка блока с блоком цилиндров рядного двигателя
В ней полностью или частично располагаются камеры сгорания. Внутри головки выполняются впускные и выпускные каналы, каналы водяной рубашки для прохода охлаждающей жидкости и каналы смазочной системы. Каналы для подачи топливно-воздушной смеси или воздуха в цилиндры и выпуска отработавших газов проходят в каждую камеру сгорания и заканчиваются запрессованными в головку блока седлами клапанов, изготовленными из чугуна или других прочных материалов. В каждом цилиндре двигателя установлено, как минимум, по два клапана (впускной и выпускной). Клапаны прижимаются к седлам с помощью пружин. Клапаны приводятся в движение установленным в головке распределительным валом (в двигателе с верхним расположением
4 Привалочные поверхности
7
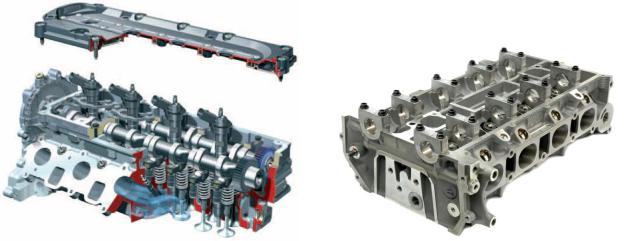
распредвала). Движение клапанов осуществляется в направляющих втулках, вставленных в головку блока. В головке блока цилиндров располагаются и другие детали газораспределительного механизма.
Рис. 5. Головка блока цилиндров
Таким образом, блок и головка блока цилиндров – это толстостенные корпусные детали. Их отливают из чугуна или алюминиевого сплава. Затем детали подвергаются механической обработке в виде фрезерования, шлифования, сверления и пр.
В процессе работы на блок и головку блока цилиндров действуют вибрация, статические и динамические нагрузки, агрессивная среда, тепловые воздействия и пр. В результате детали приобретают множество различных дефектов, среди которых наиболее часто встречающимися являются трещины (явные или микроскопические), пробоины и отколы, остаточная деформация (коробление), срыв резьбы, износ посадочных мест и т.д.
Восстановление этих деталей включает тщательную мойку и очистку, дефектацию, а также различного рода технологические воздействия, устраняющие обнаруженные дефекты и приводящие их к состоянию нового.
Дефектация деталей
Отделенные от двигателя рассматриваемые детали моются и очищаются от нагара, асфальтосмолистых, масляных и других загрязнений (например, остатков прокладок).
8
Негерметичность блока цилиндров
Герметичность – одна из важнейших характеристик, обуславливающих исправную работу двигателя автомобиля. Для ее проверки используют визуальный осмотр и опрессовку (проверка на герметичность, отсутствие трещин) в специальных установках.
Метод опрессовки применяют для обнаружения скрытых дефектов в полых деталях. Опрессовку деталей производят водой (гидравлический метод) и сжатым воздухом (пневматический метод).
Метод гидравлического испытания применяют для выявления трещин в корпусных деталях (блок и головка цилиндров). Испытание производится на специальных стендах, которые обеспечивают герметизацию всех отверстий в контролируемых деталях. При испытании полость детали заполняют горячей водой под давлением 0,3…0,4 МПа и выявляют выступание воды на внешних сторонах стенок.
Пневматический метод опрессовки связан с прохождением воздуха через дефекты стенок. Он может быть выявлен путем фиксации падения давления или утечек в виде пузырьков воздуха в воде.
Смысл пневматической опрессовки блока в воде заключается в следующем. При помощи специальных накладок, резиновых уплотнений, прозрачных плит из плексигласа глушатся отверстия, сообщающие рубашку охлаждения с атмосферой. Внутрь подается воздух под давлением 6 атмосфер. Загерметизированная деталь опускается в ванну с горячей водой на полчаса. За это время изделие прогревается, незагерметизированные отверстия (то есть трещины, свищи, и т. д.) расширяются, и из них под давлением начинает выходить воздух. Место выхода воздуха указывает на месторасположение дефекта в стенках.
Коробление
Остаточная деформация блока цилиндров в виде коробления проявляется нарушением плоскостности привалочной поверхности под головку блока.
9
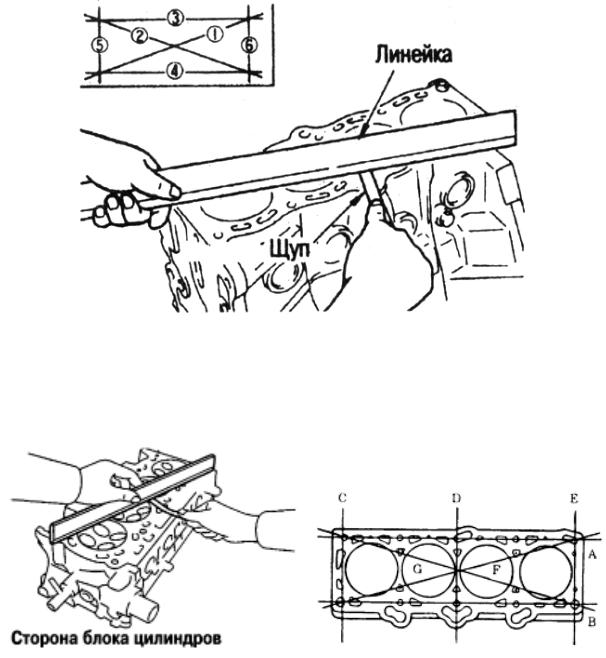
Рис. 6. Проверка на коробление верхней поверхности блока цилиндров
Аналогичный дефект возникает у привалочной поверхности головки блока цилиндров со стороны ее присоединения к блоку цилиндров.
Рис. 7. Проверка неплоскостности привалочной поверхности головки блока цилиндров
Для контроля плоскостности используются прецизионная линейка и щуп. Измерения производятся в шести-семи местах. Допустимыми отклонениями от плоскостности для разных двигателей являются величины в среднем от 0,05 до 0,15 мм.
Проверка посадочных мест
10