Материал: Восстановление блока и головки блока цилиндров двигателя (90
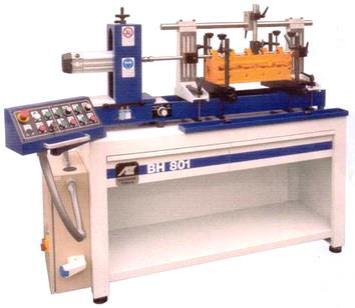
Рис. 12. Горизонтально-расточной станок для расточки постелей распределительного и коленчатого валов
У блоков КамАЗ гнезда коренных подшипников имеют два ремонтных размера: первый 100 мм для двух ремонтных размеров коренных шеек коленчатого вала P1 – 94,5-0,015, Р2 – 94,0-0,015 мм и второй100,5 мм для трех ремонтных размеров коренных шеек РЗ – 95,0-0,015,
Р4 – 94,5-0,015, Р5 – 94,0-0,015 мм.
В случае большого износа посадочные восстанавливаются наращиванием поверхности наплавкой, напылением, в т.ч. по технологии «Димет» (см. выше), нанесением гальванических покрытий.
Резьбовые отверстия
Повреждения резьбы устраняют: при срыве менее двух ниток – прогонкой инструментом того же размера; при срыве более двух ниток – постановкой резьбовой вставки (ввертыша) или пружинной резьбовой вставки (из проволоки ромбовидного сечения), а также заваркой или заклейкой с последующим сверлением и нарезанием резьбы по рабочему чертежу.
Так, для восстановления резьбы свечного отверстия головки блока разработаны и применяются различные технологии, представленные ниже.
16
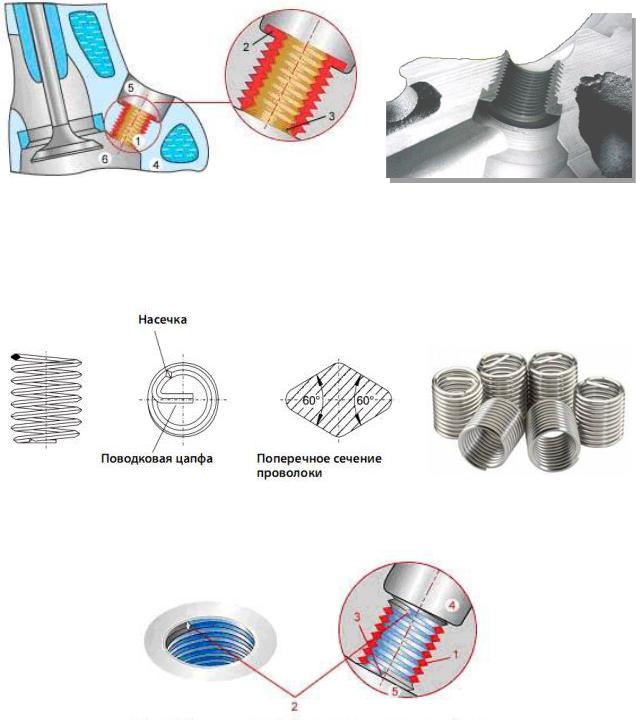
Рис. 13. Резьбовая вставка с опорным фланцем:
1 – вставка; 2 – фланец; 3 – место развальцовки; 4 – головка блока; 5 – свечной колодец; 6 – камера сгорания
Рис. 14. Резьбовая спиральная вставка
Рис. 15. Спиральная резьбовая вставка в головке блока:
1 – вставка; 2 – наружный виток вставки; 3 – место обламывания поводка; 4 – свечной колодец; 5 – камера сгорания
Для восстановления резьбовых отверстий блока цилиндров, в том числе под шпильки, могут быть применены описанные выше способы, а также способы на основе сварки и клея.
17
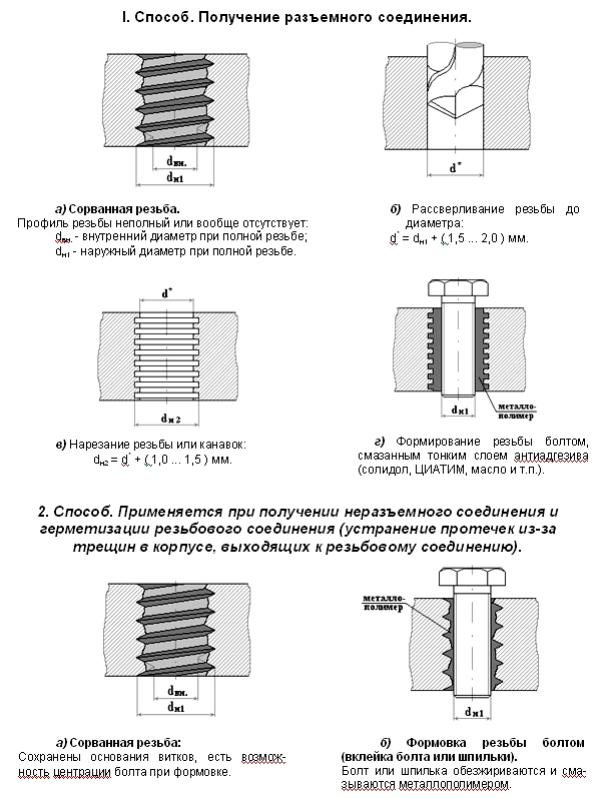
Рис. 16. Схемы восстановления резьбовых соединений клеевыми
составами
18
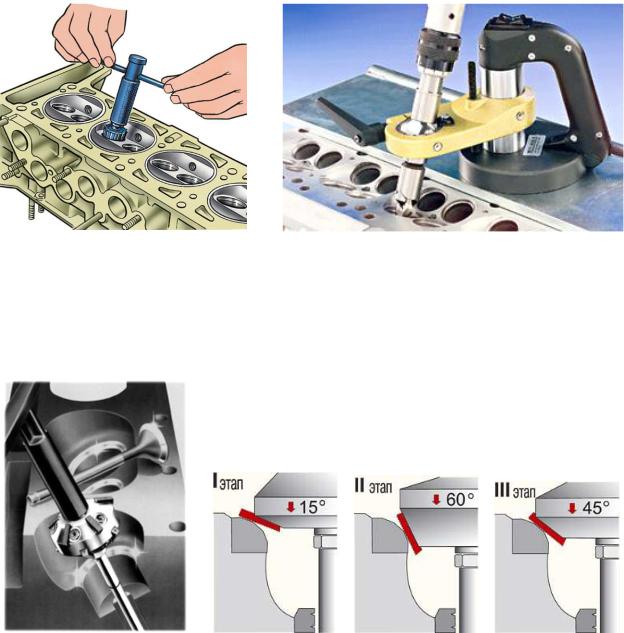
Посадочные места клапанов
При износе внутренних поверхностей направляющих втулок их механически обрабатывают разверткой под ремонтный размер или заменяют на новые (выпрессовывают старые и запрессовывают новые втулки) с номинальным размером.
Обработку седел клапанов производят фрезерованием и шлифованием вручную, с помощью ручных машин и на специальных станках.
Рис. 17. Обработка седла клапана вручную и с помощью ручных машин
Для обработки седла клапана используют специальные фрезы, которые с помощью пилота центрируются относительно оси направляющей втулки клапана.
Рис. 18. Фрезы для обработки седла клапана
19
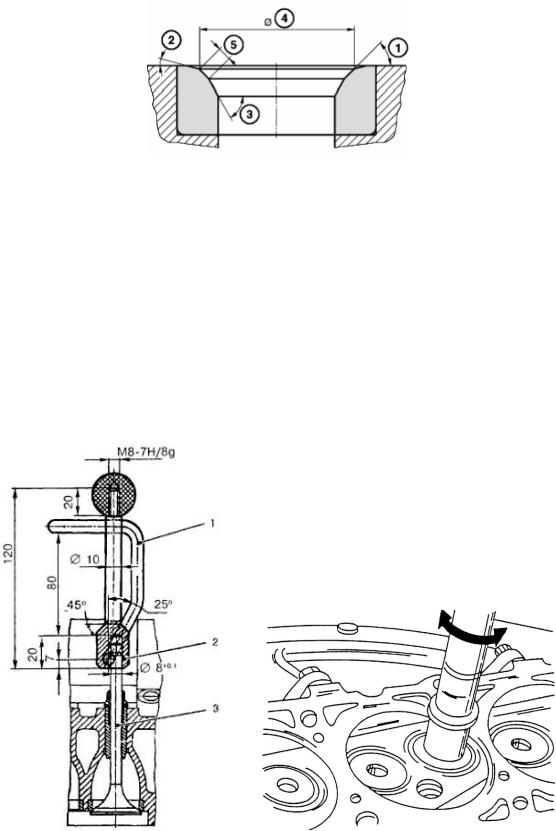
Рис. 19. Геометрические параметры седла клапана
Параметры седла клапана после обработки должны соответствовать требованиям руководств по ремонту. Важнейшими параметрами являются 1 и 5 (рис. 19). Как правило, их значения соответственно 45° и 1,5…2 мм.
Притирка клапанов является заключительной операцией восстановления седла клапана в головке блока и служит для создания лучшей герметичности соединения. При притирке необходимо постепенно проворачивать прижатый к седлу клапан, используя возвратные движения. Для притирки используют специальную притирочную пасту.
Рис. 20. Притирка клапанов:
1 – зажимная рукоятка; 2 – место зажима клапана; 3 - клапан
20