Дипломная (вкр): Возможности визуализации дефектов образцов с использованием газового разряда атмосферного давления
Возможности визуализации дефектов образцов с использованием газового разряда атмосферного давления
Содержание
ВВЕДЕНИЕ
. ЛИТЕРАТУРНЫЙ ОБЗОР
.1 Возможности, классификация и объекты методов дефектоскопии
.1.1 Ультразвуковая методика
.1.2 Методы, основанные на электромагнитных явлениях
.1.3 Методы, использующие рентгеновское излучение
.2 Типы газовых разрядов
. МЕТОДИКА ЭКСПЕРИМЕНТОЫ
.1 Экспериментальная установка
.1.1 Принципиальная электрическая схема источника питания
.1.2 Источник питания
.1.3 Краткие технические характеристики источника питания
.2 Задающий генератор сигналов Г3-36
.3 Экспериментальная разрядная ячейка
.4 Съемный, гибкий зонд для изучения объектов
. ПОЛУЧЕННЫЕ РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
.1 Эмалированная одножильная медная проволока
.2 Медный провод с резиновой изоляцией
.3 Коаксиальный кабель
.4 Четырёхжильный кабель
ВЫВОДЫ
СПИСОК ЛИТЕРАТУРЫ
Введение
Использование плазмы в промышленных целях - перспективное и быстро развивающееся направление научно-технической мысли. Перейдя в состояние плазмы, вещество приобретает новую способность воздействовать на контактирующие с ним материалы. Конкретные свойства плазмы и её типы варьируются в зависимости от различных параметров процесса (типа газа, частоты источника возбуждения, длительности обработки и т.д.), а от этих свойств, в свою очередь, зависят области её применения. Сегодня спектр применения плазмы атмосферного давления чрезвычайно широк. Во многих отраслях промышленности обработка плазмой атмосферного давления уже прочно вошла в обиход. В других сферах - активно ведутся поиски новых прикладных решений. Проводимые опыты демонстрируют широкий перспективный потенциал плазменной технологии. В связи с этим, «плазменные» методы, в частности методы, основанные на диэлектрическом барьерном разряде (ДБР) при атмосферном давлении позволяют решать ряд проблемных вопросов в методах применимых в современном производстве промышленной электроники. Так, особо перспективное применение плазмы атмосферного давления, - это методы дефектоскопии, неразрушающего контроля (НК) поверхности, применяемые в микроэлектронной, оптико-механической и оборонной промышленности для контроля качества высококлассных поверхностей, прозрачных и непрозрачных материалов, включая оптические, монокристаллические и металлические поверхности, контроль наличия поверхностных дефектов, неровностей, сколов, в том числе и для визуализации внутренних дефектов материалов и изделий, применимых в промышленности.
Цели работы
1. Используя возможности поверхностно - барьерного разряда, качественно изучить возможности плазменной визуализации дефектов промышленных установок.
. Исследовать возможности плазменной визуализации различных типов дефектов для проводов и промышленных кабелей.
Структура и объём работы
Работа состоит из введения, литературного обзора, методики экспериментов,
обсуждения результатов, выводов и списка литературы.
1. ЛИТЕРАТУРНЫЙ ОБЗОР
1.1 Возможности, классификация и объекты методов
дефектоскопии
Дефектоскопия (от лат. defectus - недостаток и skopeo - смотрю, рассматриваю, наблюдаю), комплекс методов и средств неразрушающего контроля материалов и изделий с целью обнаружения дефектов. Дефектоскопия включает: разработку методов и аппаратуру (дефектоскопы и др.); составление методик контроля; обработку показаний дефектоскопов.
Вследствие несовершенства технологии изготовления или в результате эксплуатации в тяжёлых условиях в изделиях появляются различные дефекты - нарушения сплошности или однородности материала, отклонения от заданного химического состава или структуры, а также от заданных размеров. Дефекты изменяют физические свойства материала (плотность, электропроводность, магнитные, упругие свойства и др.). В основе существующих методов дефектоскопии лежит исследование физических свойств материалов при воздействии на них рентгеновских, инфракрасных, ультрафиолетовых и гамма-лучей, радиоволн, ультразвуковых колебаний, магнитного и электростатического полей и другое [1].
Дефектоскопия - равноправное и неотъемлемое звено технологических процессов, позволяющее повысить надёжность выпускаемой продукции. Однако методы дефекоскопии не являются абсолютными, т.к. на результаты контроля влияет множество случайных факторов. Об отсутствии дефектов в изделии можно говорить только с той или иной степенью вероятности. Надёжности контроля способствует его автоматизация, совершенствование методик, а также рациональное сочетание нескольких методов. Годность изделий определяется на основании норм браковки, разрабатываемых при их конструировании и составлении технологии изготовления. Нормы браковки различны для разных типов изделий, для однотипных изделий, работающих в различных условиях, и даже для различных зон одного изделия, если они подвергаются различному механическому, термическому или химическому воздействию.
Применение
дефектоскопии в процессе производства и эксплуатации изделий даёт большой
экономический эффект за счёт сокращения времени, затрачиваемого на обработку
заготовок с внутренними дефектами, экономии металла и др. Кроме того,
дефектокопия играет значительную роль в предотвращении разрушений конструкций,
способствуя увеличению их надёжности и долговечности.
1.1.1 Ультразвуковая методика
Ультразвуковая дефектоскопия - метод, предложенный С. Я. Соколовым в 1928 году и основанный на исследовании процесса распространения ультразвуковых колебаний с частотой 0,5 - 25 МГц в контролируемых изделиях с помощью специального оборудования - ультразвукового дефектоскопа. Является одним из самых распространенных методов неразрушающего контроля.
Звуковые волны не изменяют траектории движения в однородном материале. Отражение акустических волн происходит от раздела сред с различными удельными акустическими сопротивлениями. Чем больше различаются акустические сопротивления, тем большая часть звуковых волн отражается от границы раздела сред. Так как включения в металле обычно содержат газ (смесь газов) возникающих вследствие процесса сварки, литья и т. п. и не успевают выйти наружу при затвердевании металла, смесь газов имеет на пять порядков меньшее удельное акустическое сопротивление, чем сам металл, то отражение будет практически полное.
Разрешающая способность акустического исследования, то есть способность выявлять мелкие дефекты раздельно друг от друга, определяется длиной звуковой волны, которая в свою очередь зависит от частоты ввода акустических колебаний. Чем больше частота, тем меньше длина волны. Эффект возникает из-за того, что при размере препятствия меньше четверти длины волны, отражения колебаний практически не происходит, а доминирует их дифракция. Поэтому, как правило, частоту ультразвука стремятся повышать. С другой стороны, при повышении частоты колебаний быстро растет их затухание, что сокращает возможную область контроля. Практическим компромиссом стали частоты в диапазоне от 0,5 до 10 МГц.
Существующие акустические методы неразрушающего контроля подразделяют на две большие группы - активные и пассивные.
Активные методы контроля подразумевают под собой излучение и приём акустических волн:
Методы отражения:
а) Эхо-метод или эхо-импульсный метод.
Исследование с помощью эхо-метода имеет две основные особенности:
ультразвуковые колебания генерируются и принимаются в виде импульсов;
дефектоскоп различает импульсы, приходящие в разное время (аналогично принципу радиолокации) [2].
Структурная
схема дефектоскопа, действующего на принципе эха, представлена на рис.1.
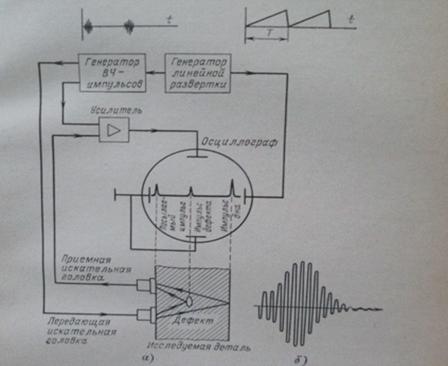
Рис. 1.
Структурная схема дефектоскопа, действующего на принципе эха. а) - блок-схема;
б) - форма ультразвукового импульса.
Ламповый или транзисторный генератор генерирует короткие периодические импульсы высокой частот которые подводят к ультразвуковому излучательному преобразователю (кварцевая пластинка в соответствующем корпусе), приложенному к исследуемой детали.
Излучаемая преобразователем ультразвуковая волна распространяется в толще исследуемого элемента и отражается от его дна или дефекта. Отражённая ультразвуковая волна возбуждает колебания в другом преобразователе-приёмнике, аналогичном излучающему и размещённому рядом, благодаря чему в нём возникает напряжение, по форме повторяющее импульсы излучателя, но сдвинутое по времени. Это напряжение усиливают и подают на пластины вертикального отклонения электроннолучевой трубки. Одновременно на пластины развёртки подают напряжение от генератора линейной развёртки (частота посылок). В результате на экране электроннолучевой трубки получаются три сдвинутых относительно друг друга импульса: входной импульс, импульс, отражённый от дна, и лежащий между ними импульс, отражённый от дефекта. Последний имеет место в случае наличия дефекта.
Несущая частота импульса может ступенчато изменяться в зависимости от вида исследуемого материала. Длительность импульса обычно составляет от 0,5 до 5 мкс. Чем короче импульс, тем меньшая глубина может быть исследована (что также зависит от материала); импульсами 0,5 мкс можно искать дефекты на глубине около 1,5 мм, при этом верхняя граница глубины достигает нескольких метров.
Определение места дефекта проводят на основании пропорции, имеющейся между временными отрезками импульсов на экране осциллографа и размерами исследуемой детали (например, толщины исследуемой детали). Для более быстрой оценки глубины расположения дефекта используют метки времени или расстояния.
Дефектоскопы, работающие на принципе эхо-метода, используют для обнаружения в стальных изделиях таких дефектов, как расслоение и усталостные трещины в деталях машин, поры, расслоения и неметаллические включения в поковках, трещины в слитках, неоднородность стальных соединений и т.д. [3].
б) Зеркальный или Эхо-зеркальный метод.
Эхо-зеркальный метод ультразвукового контроля основывается на излучении в контролируемое изделие коротких зондирующих импульсов наклонным пьезоэлектрическим преобразователем, работающим как в раздельном, так и в раздельно-совмещенном режимах излучения-приема ультразвуковых колебаний, имеющим две пьезоэлектрические пластины, развернутые относительно продольной оси рельса под одинаковыми углами разворота ультразвукового луча на обе грани головки рельса и с одинаковыми углами ввода ультразвукового луча в одном направлении по ходу движения пьезоэлектрического преобразователя, и регистрации эхо-сигнала трижды зеркально отраженного от стандартного отражателя (стандартными отражателями называются какие-либо поверхности на рельсе, являющиеся конструктивной особенностью геометрии рельса в процессе его изготовления - поверхность катания головки рельса, подголовочные грани головки рельса, сопряжение головки рельса с шейкой, сопряжение шейки с подошвой, подошва и поверхности, изготовленные в процессе подготовки рельса к эксплуатации в пути в соответствии с требованием стандартов - торец, болтовое и штепсельное отверстие) одной подголовочной грани головки рельса, нестандартного отражателя (дефекта) и стандартного отражателя - другой подголовочной грани головки рельса. Движение ультразвукового луча по своей траектории образует фигуру «ромб» - к одной из подголовочной грани головки рельса, от нее к поверхности дефекта, от поверхности дефекта к другой подголовочной грани головки рельса и затем к пьезоэлектрической пластине, являющейся приемником в том же пьезоэлектрическом преобразователе [4].
Эхо-зеркальный метод ультразвукового контроля реализуется только в случае, если все поверхности, от которых отражаются ультразвуковые колебания, имеют зеркальную поверхность. Признаком обнаружения дефекта является регистрация эхо-сигнала пьезоэлектрической пластиной, работающей в режиме приема.
в) Ультразвуковой дифракционно-временной метод (Time of Flight Diffraction - ToFD).
Метод ToFD основан на взаимодействии ультразвуковых волн с краями несплошностей. Это взаимодействие приводит к излучению дифракционных волн в широком диапазоне углов. Обнаружение дифракционных волн позволяет установить наличие несплошности.
Время прохождения регистрируемых сигналов является мерой оценки высоты несплошности, тем самым позволяя измерить дефект. Размер несплошности всегда определяется временем прохождения дифракционных сигналов. Амплитуда сигнала не используется для определения размера.
Ультразвуковой дифракционно-временной метод основан на приеме волн, дифрагированных на вершинах дефекта.
Причем излучаются и применяются как продольные, так и поперечные волны.
Главная информационная характеристика - время прихода сигнала. Этот метод также называют времяпролетным, буквально переводя английское название Time of Flight Diffraction (ToFD).
Преимущества метода ToFD [4]:
Наиболее существенные отличия от стандартного эхо-импульсного метода:
Возможность достижения более высокой точности при проведении измерений, как правило, ± 1 мм, а при повторном обследовании ± 0,3 мм.
Независимость обнаружения дефекта от его углового положения.
Измерение параметров дефекта основано на времени прохождения пути дифракционных сигналов и не зависит от амплитуды сигнала.
Высокая производительность контроля, так как сканирование проводится вдоль одной линии с контролем всего объёма шва.
100% воспроизводимость результатов контроля.
Изменение величины эрозии металла внутренней поверхности.
Альтернатива радиационному методу НК.
г) Ревербационный метод.
Основан на постепенном затухании сигнала в объекте контроля. При контроле двухслойной конструкции, в случае качественного соединения слоёв, часть энергии из первого слоя будет уходить во второй, поэтому ревербация будет меньше. В обратном случае будут наблюдаться многократные отражения от первого слоя, так называемый лес. Метод используется для контроля сцепления различных видов наплавок, например, баббитовой наплавки с чугунным основанием. Основным недостатком данного метода является регистрация дефектоскопом эхо-сигналов от границы соединения двух слоёв. Причиной этих эхо-сигналов является разница скоростей упругих колебаний в материалах соединения и их различное удельное акустическое сопротивление. Например, на границе баббит-сталь возникает постоянный эхо-сигнал даже в местах качественного сцепления. В силу конструкционных особенностей некоторых изделий, контроль качества соединения материалов ревербационным методом может быть невозможен именно из-за наличия на экране дефектоскопа эхо-сигналов от границы соединения [5].
Основные параметры контроля эталонируют согласно ГОСТ 14782-86 при помощи комплекта стандартных образцов КОУ 2: СО-1; СО-2; СО-3 (обязательные образцы); СО-4 (рекомендуемый). Мерой эквивалентной площади, выявленной несплошности является амплитуда отраженного от нее сигнала. Оценку эквивалентной площади осуществляют либо прямым сравнением с площадью эквивалентных отражателей, либо с помощью специальных диаграмм. Для контроля используют дефектоскопы УД3-71, УД4-76; УСН-52 - дефектоскоп с процессором, который позволяет получать твердую копию сигналов; Р - skan - компьютеризированный дефектоскоп, он производит одновременную подачу эхо-импульсов с разных позиций. Это дает более полную и точную картину состояния исследуемого металла. Ультразвуковой контроль предназначен для выявления в сварных швах и околошовной зоне трещин, непроваров, несплавлений, пор, шлаковых включений и других дефектов без расшифровки их характера, но указанием координат, условных размеров и числа обнаруженных дефектов. УЗК более надежно, чем просвечивание выявляет плоскостные дефекты (трещины, непровары кромок) ориентированные параллельно оси шва. Наружные дефекты должны быть исправлены до проведения УЗК. Поверхность шва и околошовной зоны на ширине 60-120 мм в обе стороны от шва должна быть зачищена механическим способом. Шероховатость поверхности, подготовленной под УЗК должна быть не более Rа 6,3 (Rz-40). Для контроля изделий с внешним диаметром менее 200мм, необходимо использовать преобразователи, с радиусом кривизны подошвы R, равным 0,9-1,1R радиуса контролируемого объекта, так называемые притертые преобразователи, которые в таком виде непригодны для контроля изделий с плоскими поверхностями [17].