Дипломная (вкр): Возможности визуализации дефектов образцов с использованием газового разряда атмосферного давления
Ультразвуковое исследование не разрушает и не повреждает исследуемый образец, что является его главным преимуществом. Возможно проводить контроль изделий из разнообразных материалов, как металлов, так и неметаллов. Кроме того, можно выделить высокую скорость исследования при низкой стоимости и опасности для человека (по сравнению с рентгеновской дефектоскопией) и высокую мобильность ультразвукового дефектоскопа.
Как правило ультразвуковая дефектоскопия не может дать ответ на вопрос о реальных размерах дефекта, лишь о его отражательной способности в направлении приемника. Эти величины коррелируют, но не для всех типов дефектов. Кроме того, некоторые дефекты практически невозможно выявить ультразвуковым методом в силу их характера, формы или расположения в объекте контроля. Практически невозможно производить достоверный ультразвуковой контроль металлов с крупнозернистой структурой, таких как чугун или сварной шов (толщиной свыше 60 мм) из-за большого рассеяния и сильного затухания ультразвука. Кроме того, затруднителен контроль малых деталей или деталей со сложной формой [18].
д) Акустическая микроскопия.
Совокупность методов визуализации микроструктуры и формы малых объектов с помощью УЗ- и гиперзвуковых волн. Она включает в себя также методы измерения локальных характеристик упругих и вязких свойств объекта и их распределений, но его поверхности или внутри объёма. Акустическая микроскопия основана на том, что УЗ-волны, прошедшие, отражённые или рассеянные отдельными участками объекта, имеют различные характеристики (амплитуду, фазу и др.) в зависимости от локальных вязкоупругих свойств образца. Эти различия позволяют методами визуализации звуковых полей получать акустические изображения на экране дисплея. В зависимости от способа преобразования акустических полей в видимое изображение различают сканирующую лазерную акустическая микроскопия и сканирующую растровую акустическая микроскопия.
Сканирующая лазерная акустическая микроскопия представляет собой разновидность голографии акустической, предназначенную для визуализации малых объектов. При облучении плоской УЗ-волной объекта, помещённого в жидкость, фронт волны после прохождения образца искажается из-за неоднородных фазовых задержек, а амплитуда изменяется в соответствии с неоднородностью коэффициент отражения и поглощения в объекте. Прошедшая волна падает на свободную поверхность жидкости и создаёт на ней поверхностный рельеф, соответствующий акустическому изображению объекта. Рельеф считывается световым лучом и воспроизводится на экране дисплея.
В сканирующей растровой акустическая микроскопия сфокусированный УЗ-пучок перемещается по объекту, изображение которого воссоздаётся по точкам в виде растра. Фокусированная волна, падая на образец, частично отражается от объекта, частично поглощается и рассеивается в нём, а частично проходит через него. Принимая ту или иную часть излучения, можно судить об акустических свойствах образца в области, размеры которой определяются размерами фокального пятна [6].
Методы прохождения.
Методы прохождения подразумевают под собой наблюдение за изменением параметров ультразвуковых колебаний, прошедших через объект контроля, так называемых сквозных колебаний. Изначально для контроля применялось непрерывное излучение, а изменение его амплитуды сквозных колебаний расценивалось как наличие дефекта в контролируемом объекте, так называемой звуковой тени. Отсюда появилось название теневой метод. Со временем непрерывное излучение сменилось импульсным, а к фиксируемым параметрам помимо амплитуды добавились также фаза, спектр и время прихода импульса и появились другие методы прохождения. Термин теневой потерял свой первоначальный смысл и стал означать один из методов прохождения. В англоязычной литературе метод прохождения называется «through transmission technique или through transmission method», что полностью соответствует его российскому названию. Термин теневой в англоязычной литературе не применяется [1].
а) Теневой метод.
Основан на применении двух устройств: лампового или транзиторного генератора
с ультразвуковым передающим преобразователем и ультразвукового приёмного
преобразователя с усилением и прибора, показывающим относительную интенсивность
ультразвука. Принцип действия дефектоскопа, основанного на теневом методе,
иллюстрирует рис. 2.
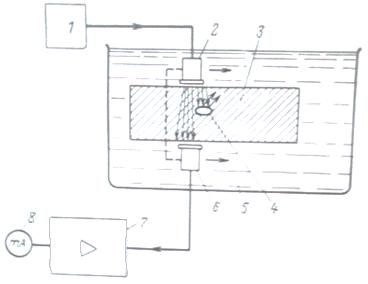
Рис. 2. Дефектоскоп, основанный на теневом методе.
- генератор высокочастотных колебаний; 2 - излучатель; 3 -исследуемая деталь; 4 - дефект; 5 - контактная (иммерсионная) жидкость; 6 - приёмный преобразователь; 7 - измерительный прибор.
Излучатель (передающий преобразователь) посылает пучок ультразвуковых колебаний, направленный на исследуемую деталь. В месте расположения дефекта происходит отражение и затухание ультразвуковых колебаний, и количество проходящей энергии снижается. За дефектом образуется как бы тень, в которой интенсивность ультразвуковых колебаний очень мала. Измерение интенсивности проходящей энергии позволяет судить о месте расположения дефекта и даже о его размерах. Диапазон применяемых частот находится в пределах от 100 кГц до 3 МГц.
Теневой метод находит наибольшее применение для исследования отливок. Отливка, имеющая весьма неровную поверхность, погружается вместе с двумя преобразователями в контактную жидкость (вода или масло). Преобразователи механически скреплены между собой, что облегчает их перемещение вдоль детали. Этим методом также пользуются при исследовании листов, прутков, проволоки и т.д. [6,7].
б) Зеркально-теневой метод.
Используется для контроля деталей с двумя параллельными сторонами, развитие теневого метода: анализируются отражения от противоположной грани детали. Признаком дефекта, как и при теневом методе, будет считаться пропадание отраженных колебаний. Основное достоинство этого метода в отличие от теневого заключается в доступе к детали, с одной стороны.
По технике выполнения (фиксируется эхосигнал) - это метод отражения, а по физической сущности контроля (измеряют ослабления сигнала, дважды прошедшего ОК в зоне несплошности) - близок к теневому методу. Зеркально - теневой метод часто применяют одновременно с эхо-методом. Наблюдают за появлением эхосигналов и за возможным ослаблением донного сигнала несплошностями, которые не дают четких эхосигналов и плохо выявляются эхо-методом. Это может быть скопление очень мелких несплошность или несплошность, расположенный так, что отраженный от него сигнал уходит в сторону и не попадает на приемный преобразователь [6,15].
в) Временной теневой.
Основан на запаздывании импульса во времени, затраченного на огибание дефекта. Используется для обнаружения трещин, возникающих в железобетонных конструкциях при их нагружении, причём появление трещины регистрируется при меньших (25-30 %) нагрузках, чем при других известных способах. Метод применим для обследования трещиностойкости шпал в заводских условиях, предварительно напряжённых железобетонных пролётных строений мостов и др. [7,15].
г) Ревербационно-сквозной метод.
На небольшом расстоянии друг от друга, как правило, с одной стороны
изделия, устанавливают два преобразователя - передатчик и приёмник.
Ультразвуковые волны, посылаемые в объект контроля после многократных
отражений, в конечном счете, попадают на приёмник. Отсутствие дефекта позволяет
наблюдать стабильные отраженные сигналы. При наличии дефекта изменяется
распространение ультразвуковых волн - изменяется амплитуда и спектр принятых
импульсов. Метод применяется для контроля многослойных конструкций и полимерных
композитных материалов [7].
1.1.2 Методы, основанные на электромагнитных явлениях
Значительное внимание всегда уделялось вопросам учета нелинейности в условиях переменного намагничения тел. Здесь, прежде всего, нужно отметить один интересный нелинейный эффект, открытый в 1956 году. Эффект состоит в том, что глубинный дефект в ферромагнитном теле, не выявляющийся при намагничении последнего слабым переменным полем из-за сильно выраженного скин-эффекта и незначительной величины поля, начинает четко обнаруживаться индукционными датчиками, если дополнительно наложить на тело достаточно сильное постоянное поле. Описанное явление получило качественно и частично количественное толкование [6]. На базе его с определенным успехом разрабатывался новый вариант методики выявления скрытых дефектов. Сущность этой методики заключается в том, что крытый дефект в ферромагнитном изделии может быть выявлен при помощи дефектоскопа переменного поля, если это изделие внести в достаточно сильное постоянное поле. К числу работ более позднего времени относятся аналитические и экспериментальные исследования магнитостатических полей рассеяния поверхностных дефектов с учетом влияния на поле дефекта нелинейности кривой намагничения [7,8]. Кроме того, в последнее время в рамках конверсии проводятся работы по исследованию возможности использовать нелинейное рассеяние зондирующего электромагнитного излучения контролируемым объектом (дефектом) с целью повышения помехозащищенности и надежности электромагнитных методов дефектоскопии и контроля. Суть этого эффекта заключается в том, что некоторые объекты (дефекты) или их элементы при облучении электромагнитными волнами обладают способностью генерировать спектральные составляющие, отсутствующие в спектре падающего потока электромагнитного излучения. Само явление обратного излучения на составляющих (гармониках) спектра, наблюдаемое при облучении некоторых металлических объектов, в частности подверженных коррозийным воздействиям электромагнитными волнами, известно давно, еще с начала 40-х годов. Но лишь в конце 60-х годов этот эффект начали использовать целенаправленно для решения различных радиолокационных задач в условиях сильных фоновых полей от поверхности земли, листвы, деревьев, морской поверхности и т.д. [9].
В то же время перспективность использования метода нелинейного рассеяния для дефектоскопии и контроля весьма обнадеживающая из-за высокой вероятности появления нелинейности в дефектных местах: усиленная коррозия, окислы, непровары сварных швов и т.п. Перспективность практического использования метода тоже очень заманчива, особенно для дистанционного контроля и диагностики различных трубопроводов в полевых условиях [11].
В 1997 году по инициативе предприятий «Гипс-Кнауф» и «JointPower» был разработан и запущен в серийное производство конвейерный металлодетектор МД800-2К, отличительной особенностью которого является использование нового принципа электромагнитного зондирования контролируемого пространства. Основное преимущество указанного металлодетектора заключается в том, что за счет полимодального метода контроля обеспечивается полная электромагнитная совместимость нескольких датчиков металла, а это, в свою очередь, позволяет достаточно гибко конфигурировать контролируемую зону с максимально возможным учетом специфических особенностей технологического оборудования [19].
Подводя краткий итог работ в области дефектоскопии и электромагнитного контроля [20], следует подчеркнуть одно важное обстоятельство - вся история развития этого научного направления характеризуется сочетанием фундаментальности в постановке и глубине разработки проблем с практической целенаправленностью. Все научные проблемы исходили из потребностей практики, а научные результаты находили свое применение на практике.
.1.3 Методы, использующие рентгеновское излучение
Источником гамма-лучей могут быть естественные радиоактивные элементы или искусственные радиоактивные изотопы. Радиоактивные элементы или искусственные изотопы, применяемые в качестве гамма-лучей для дефектоскопии, должны обладать следующими свойствами: достаточно большой период полураспада, доступная цена и отсутствие газовых, радиоактивных продуктов распада.
Для целей дефектоскопии чаще всего используют изотопы кобальта и иридия - кобальт-60 и иридий-192, получаемые как продукт распада в ядерных реакторах.
В связи с тем, что интенсивное излучение представляет значительную опасность для здоровья человека, радиоактивный препарат помещают в специальные контейнеры из свинца и чугуна, так называемых бомбах (например, кобальтовая бомба).
Радиоактивный препарат помещают внутри такой защиты на вдвигаемой или
вворачиваемой штанге. Положение штанги по отношению к отверстию, через которое
и происходит излучение, можно менять вручную при помощи тросов или с помощью
управляемых на расстоянии пружинных и электромагнитных механизмов. На рис. 4
представлен один из типов контейнера для кобальта-60.
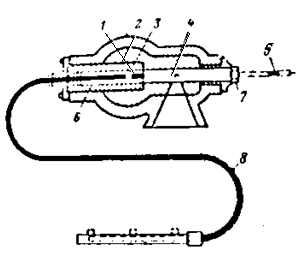
Рис. 3. Контейнер для кобальта-60.
- чугунный корпус;2 - свинцовый экран;3 - препарат изотопа в нерабочем положении;4 - препарат в рабочем положении;5 - препарат в рабочем положении для кругового просвечивания;6 - вкладыш для переноски и изъятия препарата изотопа;7 - защитный винт, выкручиваемый в рабочем состоянии; 8 - трос для дистанционного перемещения препарата (ручное управление).
В результате просвечивания исследуемой детали, в которой проверяют
отсутствие дефектов, происходит засветка специальной фотоплёнки, что аналогично
методу рентгенографии. Этот метод называется радиографией гамма-лучами или
коротко - геммаграфией. Соответствующая конструкция контейнера с радиоактивным
изотопом позволяет одновременно исследовать несколько однотипных деталей, как
это показано на рис. 4.
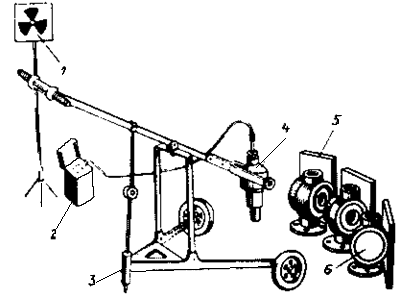
Рис. 4. Контейнер с радиоактивным изотопом.
- предупреждающий плакат;2 - пульт управления;3 - штатив; 4 - контейнер с источником гамма-излучения;5 - кассеты с фотоплёнками; 6 - исследуемые детали.
Одно из наиболее распространенных применений рентгеновского излучения в промышленности - контроль качества материалов и дефектоскопия. Рентгеновский метод является неразрушающим, так что проверяемый материал, если он найден удовлетворяющим необходимым требованиям, может затем использоваться по назначению. И рентгеновская, и гамма-дефектоскопия основаны на проникающей способности рентгеновского излучения и особенностях его поглощения в материалах. Проникающая способность определяется энергией рентгеновских фотонов, которая зависит от ускоряющего напряжения в рентгеновской трубке. Поэтому толстые образцы и образцы из тяжелых металлов, таких, например, как золото и уран, требуют для их исследования рентгеновского источника с более высоким напряжением, а для тонких образцов достаточно источника и с более низким напряжением. Для гамма-дефектоскопии очень крупных отливок и крупного проката применяются бетатроны и линейные ускорители, ускоряющие частицы до энергий 25 МэВ и более. Поглощение рентгеновского излучения в материале зависит от толщины поглотителя d и коэффициента поглощения m и определяется формулой I = I0e-md, где I - интенсивность излучения, прошедшего через поглотитель, I0 - интенсивность падающего излучения, а e = 2,718 - основание натуральных логарифмов. Для данного материала при данной длине волны (или энергии) рентгеновского излучения коэффициент поглощения является константой. Но излучение рентгеновского источника не является монохроматичным, а содержит широкий спектр длин волн, вследствие чего поглощение при одной и той же толщине поглотителя зависит от длины волны (частоты) излучения. Рентгеновское излучение широко применяется во всех отраслях промышленности, связанных с обработкой металлов давлением. Оно также применяется для контроля артиллерийских стволов, пищевых продуктов, пластмасс, для проверки сложных устройств и систем в электронной технике. (Для аналогичных целей применяется и нейтронография, в которой вместо рентгеновского излучения используются нейтронные пучки). Рентгеновское излучение применяется и для других задач, например, для исследования полотен живописи с целью установления их подлинности или для обнаружения добавочных слоев краски поверх основного слоя [14].
Рентгенодефектоскопия основана на поглощении рентгеновских лучей, которое зависит от плотности среды и атомного номера элементов, образующих материал среды. Наличие таких дефектов, как трещины, раковины или включения инородного материала, приводит к тому, что проходящие через материал лучи ослабляются в различной степени. Регистрируя распределение интенсивности проходящих лучей, можно определить наличие и расположение различных неоднородностей материала.