Материал: Выбор электронной пушки и расчёт основных ее элементов
Напряжение накала идеального катода несколько больше
напряжения накала реального катода в связи с уменьшением удельного
сопротивления материала на охлажденных концах:
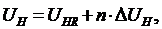
где UHR - напряжение источника питания накала (напряжение накала реального катода);
DUH - поправка по напряжению накала на точку крепления (на охлажденные концы катода);
n - количество точек крепления (охлажденных концов).
n = 2; DUH = 0.215 B; UHR = 8 В;
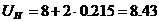 В.
Соответствующие изменение тока эмиссии учитывают
коэффициентом идеальности:
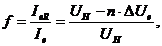 (2.10)
где DUe - поправка по напряжению накала, вызванное поправкой по току эмиссии, DUe = 0,818.
Из этого уравнения выражается значение тока эмиссии
идеального катода:
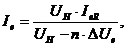
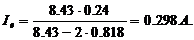
В соответствии с формулами:
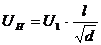 - падение напряжения на идеальном катоде;
 - сила тока эмиссии идеального катода;
Диаметр проволоки и длина катода определяются:
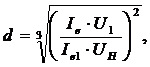 (2.11)
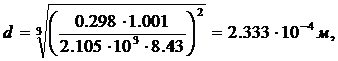
 (2.12)
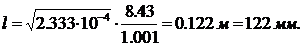
Расчет параметров идеального катода
Электрофизические параметры идеального катода определяются по следующим формулам.
Мощность подводимая от источника питания для нагрева
катода:
 (2.13)
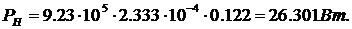
Сопротивление нагретого катода:
 (2.14)
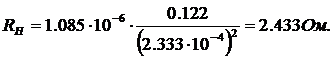
Ток накала катода:
 (2.15)
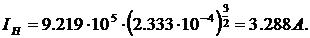
Скорость испарения материала катода:
 (2.16)
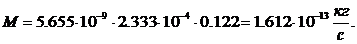
Срок службы катода
По мере эксплуатации материал подвергается распылению и
испарению. Учесть распыление - важнейший фактор разрушения катода проблематично.
Действие же испарения, которое уменьшает диаметр нити и снижает силу тока
эмиссии, возможно оценить на основании эмпирической зависимости срока службы от
температуры и диаметра катода:
 (2.17)
где В - коэффициент, зависящий от критерия принимаемого
при оценке срока службы ( , если критерием считать
уменьшение эмиссии на 20%).
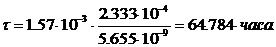
.4 Сравнительный анализ параметров катодов из вольфрама и тантала
Таблица 2.4
Сравнительная характеристика материалов катода:
|
Тантал |
Вольфрам |
|
Достоинства |
|
|
1.Требует более низкую температуру нагрева и, следовательно затрачиваемую мощность. 2. Обеспечивает значительно более высокие плотности тока эмиссии. |
Обеспечивает большую стабильность характеристик пучка за счет меньшей подверженности испарению. |
|
Недостатки |
|
|
Относительно низкая стабильность характеристик пучка. |
1.Относительно меньшая достижимая плотность мощности пучка в пятне нагрева в силу высоких тепловых скоростей эмитировавших электронов. 2. Требуется относительно большая мощность нагрева. |
Таблица 2.5
Сравнительный анализ параметров катодов из вольфрама и тантала, полученных при расчете:
|
Т-ра нагрева Т,°С |
Вольфрам |
Тантал |
||||||||
|
|
d, мм |
l, мм |
Jet, А/м2 |
Ie, А |
τ, ч |
d, мм |
l, мм |
Jet, А/м2 |
Ie, А |
τ, ч |
|
2200 |
1.505 |
397 |
127.733 |
401.285 |
6018 |
0.2333 |
122 |
670.143 |
2105 |
64.784 |
|
2300 |
0.8206 |
236 |
393.736 |
1237 |
87.07 |
0.1295 |
78 |
1882 |
5913 |
0.553 |
|
2400 |
0.4856 |
142 |
1109 |
3484 |
26.09 |
0.07411 |
53 |
4868 |
15290 |
0.088 |
|
2500 |
0.2756 |
96 |
2885 |
9063 |
2.931 |
0.04608 |
35 |
11710 |
36780 |
0.006469 |
|
2600 |
0.1671 |
65 |
6994 |
21970 |
0.994 |
0.02854 |
25 |
26400 |
82930 |
0.002129 |
|
2700 |
0.1073 |
45 |
15930 |
50300 |
0.906 |
0.0183 |
19 |
56200 |
176600 |
0.0000197 |
|
2800 |
0.0704 |
32 |
34280 |
107700 |
0.32 |
0.01306 |
13 |
113700 |
357100 |
0.0000070 |
Зависимости τ, l, d от температуры Т для проволочного прямонакального катода из вольфрама и тантала, представленных на рис.3,4,5.
катод насос катушка откачка
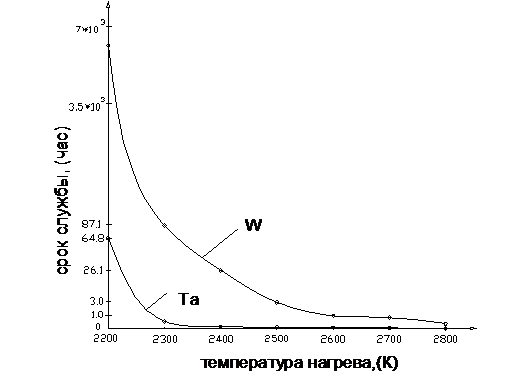
Рис.3.
График зависимости срока службы катода от температуры
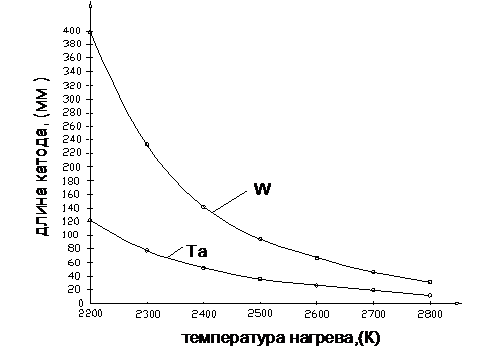
Рис.4.
График зависимости длины катода от температуры
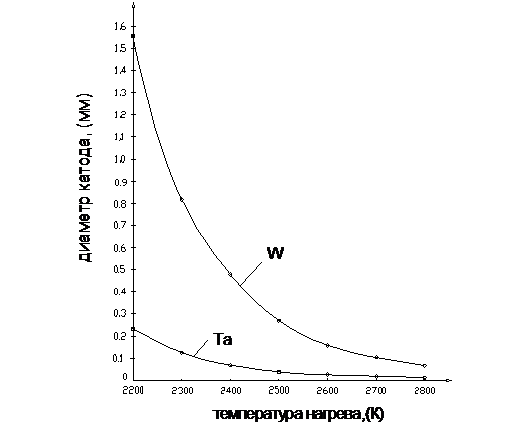
Рис.5.
График зависимости диаметра катода от температуры
Вывод: Исходя из полученных данных, был выбран проволочный прямонакальный катод из тантала с параметрами: температура нагрева катода Т=2200 К, диаметр проволоки d=2.333 ·10-4 м, длина катода l=0.122 м, срок службы τ=64.784 ч.
Катод
имеет вид бифиллярной спирали. Форма эмитирующей части катода показана на
рис.6.
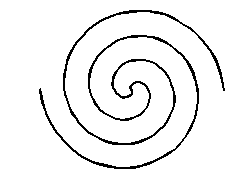
Рис.6.
Форма эмитирующей части катода
.
Расчет параметров фокусирующей катушки
Целью расчета является выбор конструктивных параметров второй магнитной линзы, обеспечивающих фокусное расстояние.
Современные электронные пушки строятся по двух линзовой схеме:
Первая
линза - иммерсионный электростатический объектив; вторая - магнитная линза. Ход
лучей в двух линзовом генераторе показан на рис.7.
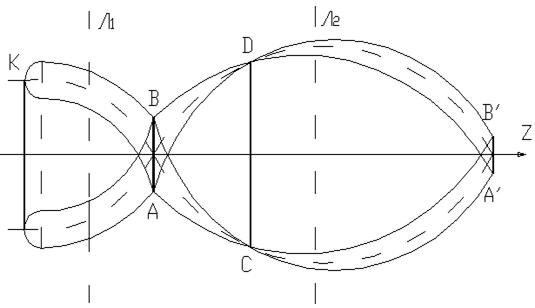
Рис.7. Схема траекторий в двух линзовом генераторе
Усилием первой линзы, образуемой полем ускоряющего промежутка между катодом и анодом, формируется изображение катода CD в за анодном пространстве. Перед этим изображением расположено наименьшее сечение пучка АВ, являющееся точкой фокуса первой линзы со стороны изображения и называемое кроссовером. Радиус кроссовера может быть в десятки раз меньше радиуса катода. Поэтому, именно кроссовер является объектом второй линзы для формирования изображения A’B’ [6].
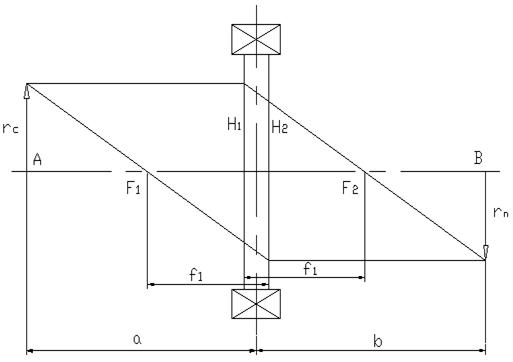
Рис.8.
Формирование электронно-оптического изображения в тонкой магнитной линзе
Будем рассматривать магнитную линзу симметричную относительно средней плоскости и слабопреломляющую (длиннофокусную), тогда можно считать: главные плоскости совпадающими со средней; главные фокусы симметрично расположенными ( |ƒ1|=|ƒ2|=ƒ ), а потенциалы электрического поля по обе стороны линзы одинаковыми и равными U.
Из учета мощности электронной пушки примем [1]:
f = 500 мм - фокусное расстояние;
IФ = 250 мА - ток фокусировки;
Rср = Dлп = 30 мм - средний радиус фокусирующей катушки;
jФ = 2 А/мм2 - плотность тока фокусировки.
Число ампер-витков фокусирующей катушки определяется по формуле:
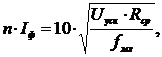 (2.18)
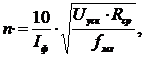
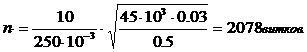
Плотность
тока:
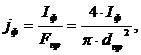 (2.19)
отсюда найдем диаметр проволоки обмотки фокусирующей катушки:
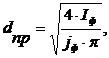
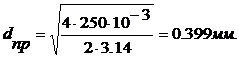
Примем значение диаметра проволоки обмотки фокусирующей катушки по ГОСТу: dпр = 0.4 мм
Площадь
поперечного сечения проволоки:
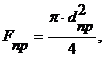 (2.20)
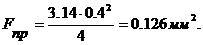
Уточним
значение плотности тока фокусировки:
 (2.21)
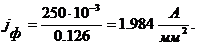
Плотность тока в проводе не должна превышать 2..5 А/мм2. Условие выполняется.
Вычислим площадь поперечного сечения катушки:
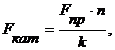 (2.22)
где k - коэффициент, учитывающий способ намотки проволоки;
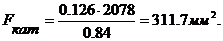
Определим длину H и
ширину B поперечного сечения катушки:
 (2.23)
Примем H = 15 мм, тогда
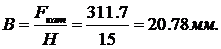
Угол поворота изображения:
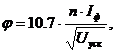 (2.24)
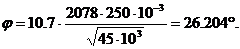
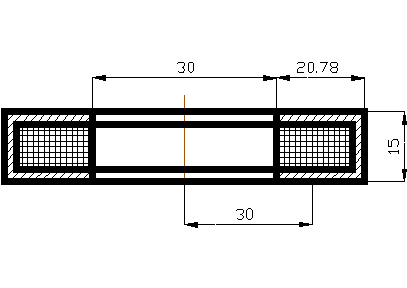
Рис.9. Схема фокусирующей катушки
. Выбор насосов вакуумной системы и ее схемы для
откачки электронной пушки
.1 Выбор схемы откачки
Вакуумные системы технологических ЭЛУ построены в основном по двум схемам: с общей или раздельной дифференциальной откачкой рабочей ВК и ЭП [2,4]. Первая схема обычно используется при обработке в высоком вакууме в рабочих камерах относительно небольших объемов или в случае подвижной пушки. В этом случае внутренняя полость ЭП соединена с камерой и откачивается общей ВС. Недостатки схемы в необходимости обеспечивать высокий рабочий вакуум (10-2…10-3 Па) в значительном объеме и худших условиях работы катода ЭП, который подвергается термоциклированию и периодическому напуску воздуха в процессе загрузки-выгрузки изделия. Более совершенной является ВС с раздельной откачкой, которая применима в случае стационарной пушки. В этой схеме для удаления газа из пушки используется дополнительная (как правило, меньшей производительности) откачная система, которая позволяет проводить обработку изделия при промежуточном вакууме (1…10-1 Па) в ВК, сохраняя при этом высокий вакуум в ЭП. Величина последнего будет определяться величиной натекания газа из камеры в ЭП и производительностью этой дополнительной ВС. Между пушкой и камерой устанавливается вакуумный затвор, который позволяет герметично отделить их откачиваемые объемы. Это дает возможность перезагрузить камеру без напуска воздуха в полость ЭП или заменить катодный узел пушки без напуска воздуха в камеру. При этом предварительный вакуум в пушке может достигаться через рабочую камеру при открытом затворе в результате работы насоса.
Выберем схему с раздельной дифференциальной откачкой рабочей ВК и ВК ЭП.
Схема вакуумной системы (рис.10), включает: вакуумную камеру СV и ЭП, вентиль VП4 для напуска воздуха и датчики
вакуума PA5, PT2; форвакуумный насос NI2, который посредством вентиля VП5 подсоединён к ЭП, а через кнопку
Вкл.3, подсоединенной к электрической сети - управляется; PA6 и PA4 - датчики вакуумной системы трубопровода и диффузионного
насоса ND2, который соединён через вентиль VП6 с насосом предварительного
разряжения NI2, а посредством затвора VП с внутренним объёмом ЭП. Кроме того
ND2 через кран VП9 подключён к магистрали водопровода для охлаждения и управляется
через кнопку Вкл.4, подсоединенной к электрической сети для питания
нагревательного элемента.
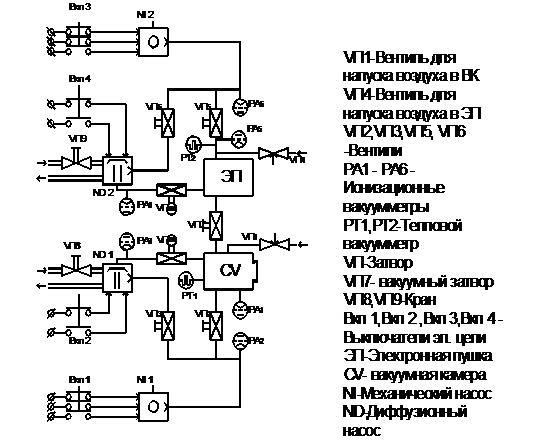
Рис.10.
Схема вакуумной системы электронной пушки.
Откачка ЭП на высокий вакуум осуществляется в следующей последовательности. Исходное положение: электропитание отключено, вентили и затвор закрыты. Для пуска установки необходимо подключить сеть к NI2 с помощью кнопки Вкл.3. Начинается откачка системы трубопроводов до низкого вакуума, затем выполняем откачку до высокого вакуума. Для этого требуется открыть вентиль VП5. Начинается откачка пушки. Достигнув низкого вакуума в ЭП, необходимо закрыть VП5 и открыть вентиль VП6 для откачки до низкого вакуума рабочего объёма ND2. Обеспечив низкий вакуум в ND2, необходимо подготовить его к работе, для чего следует открыть кран VП9 подачи воды в ND2 и подключить кнопкой Вкл.4 сеть к нагревательному элементу ND2. Диффузионный насос будет готов к работе спустя 45 минут после включения его нагрева. Затем необходимо открыть затвор VП, соединяющий ЭП с ND2. Начинается откачка пушки до высокого вакуума (~10-3 Па ), после чего установка готова к работе.
Для отключения ЭЛУ необходимо: закрыть затвор VП; отключить кнопку Вкл.4, что приводит к остановке и охлаждению ND2, которое длится 45 минут; закрыть кран VП9 подачи воды (при температуре корпуса ND2 ниже 50 oC); закрыть клапан VП6; отключить электропитание NI2 кнопкой Вкл.3. Откачка CV производится аналогично.
Для
замены изделия необходимо закрыть затвор VП7, соединяющий
CV с ЭП и вентили VП3, VП
соединяющие ND1 c CV, открыть вентиль VП1
для напуска воздуха в вакуумную камеру, после чего открыть люк и достать
свариваемое изделие. Загрузив следующее изделие, закрыть вентиль VП1 и
люк. Повторить цикл откачки имея в виду, что ND1 готов к работе
и необходимо осуществить только откачку CV на низкий и
высокий вакуум.