Дипломная (вкр): Закономерности отложения примесей в паровых котлах, методы химических очисток и консервации котлов
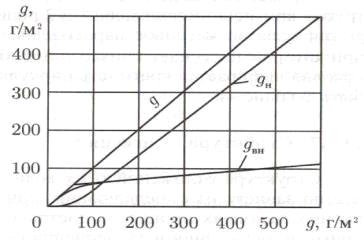
Рис. 1.32. Распределение удельной
массы железооксидных отложений в наружном  и внутреннем
 слоях в
зависимости от суммарной величины отложений
 .
Средняя пористость отложений  , %,
определяется по плотности отложений
 и собственно магнетита
 (
 г/см3):
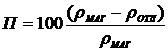
Характеристика наиболее распространенных в прямоточных котлах СКД железоокисных отложений представлена в табл. 1.2.
Адгезионная прочность наружного (эпитактического) слоя существенно ниже, чем внутреннего (топотактического). Поэтому при различных изменениях скорости потока (при пуске и останове котла, переменные режимы и т.д.) происходит частичный смыв примеси с наружного слоя отложений. Поступившие при этом в водный теплоноситель частицы примеси разносятся по контуру блока и, если их не удаляют из цикла, образуют рыхлые отложения на поверхности труб.
Соотношение массы отложений и
толщины слоя отложений

где - в г/м2;  - в мкм.
Таблица 1.2.
Свойства железоокисных отложений на поверхности труб
|
Параметр |
Топотактический слой |
Эпитактический слой |
|
Внешняя поверхность |
неровная, волнообразная, зубчатая |
|
|
Структура |
приближается к структуре металла, плотная (1-2 мкм) |
Слипшиеся высокодисперсные частицы (1-6 мкм), рыхлая, пористая |
|
Плотность, г/см3 |
4-4,4 |
0,7-2 |
|
Теплопроводность, Вт/мК |
0,85-3 |
0,3-1,5 |
|
Пористость, П,% |
10-30 (средняя -20) |
30-50 (средняя - 40) |
|
Ширина макротрещин, мкм |
0,8-1,5 |
3-8 |
|
Размер микропор, мкм |
0,5 |
1 |
|
Доля микропор в общей пористости, % |
85 |
75 |
Объемная плотность отложений , г/см3,
определяется по формуле:
 ;
 ;
 ;
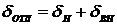 , мкм
1.8
Химический состав отложений
Состав примесей водного теплоносителя зависит от системы подготовки воды, обработки конденсата, присосов в конденсаторе, типа и параметров парового котла, воднохимического режима и других факторов. Большое разнообразие примесей и условий их существования в пароводяном тракте котла приводит, естественно, к различным по химическому составу и своим характеристикам отложениям. Можно выделить по составу следующие основные группы отложений.
)Железооксидные отложения.
При 100-ой конденсатоотчистке и подготовке питательной воды по схеме глубокого обессоливания около половины примесей питательной воды котлов СКД составляют продукты коррозии железа. В составе отложений оксидов железа более 90-95%. При докритическом давлении в барабанных и прямоточных котлах по мере увеличения давления и улучшения системы подготовки воды доля железооксидных отложений также растет.
Оксиды железа, поступающие в котловую воду, превращаются в ней в магнетит Fe3O4, который и является основной железооксидных отложений. Другие формы оксидов (Fe2O3) образуют, в основном, шламовые осадки.
С ростом температуры растворимость магнетита уменьшается, значительная часть оксидов железа находится в дисперсном, а не истинно-растворенном состоянии. Поэтому отложения образуются не только за счет кристаллизации, но и за счет электрокинетических процессов. Дисперсные частицы несут электрический заряд (адсорбция ионов из теплоносителя, диссоциация собственных молекул). Под воздействием электрофоретических сил они осаждаются на поверхности нагрева и образуют отложения.
Скорость образования отложений А,
мг/(см2ч), зависит линейно от концентрации СFe, мг/кг, и
от теплового потока q, Вт/м2, во второй степени:
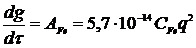 (1.44)
)Щелочноземельные отложения.
Щелочноземельные отложения состоят из соединений кальция и магния. Эти соединения попадают в питательную воду с присосами в конденсаторе и с добавочной водой. В котловой воде обычно присутствуют: CaSiO3, CaSO4, CaCO3, CaCl2 и другие соединения. Интенсивное отложение соединений кальция (аналогично и магния) происходит при превышении концентрации Ca2+ и анионов произведения растворимости.
Скорость образования отложений Ca и
Mg от их концентрации нелинейная, но для оценки можно использовать формулу
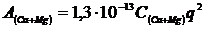 (1.45)
)Отложение соединений меди.
Оксиды меди в питательной воде
появляются в результате коррозии латунных труб конденсатора, ПНД или деталей
насоса, содержащих медь. Уже при концентрации меди порядка 3 мкг/кг происходит
интенсивное отложение меди на участках с высокими тепловыми потоками или в
местах глубокого упаривания воды. В отложениях присутствует, главным образом,
чистая медь. Восстановление ионов меди до чистой меди происходит при их
контакте с чистым железом. Процесс этот электрохимический, для его
осуществления необходима достаточно высокая разность потенциалов. Поэтому
медные отложения образуются в заметных количествах в зоне тепловых потоков выше
порового значения  кВт/м2.
Скорость образования отложений меди
описывается формулами типа
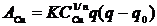 (1.46)
Величина n= 5,4-6,2. Скорость ACu мало зависит от концентрации соединений меди в воде.
) Алюминиевые отложения (алюмосиликатные, силикатные с преобладанием свободной SiO2). Реальные концентрации кремниевой кислоты в питательной воде изменяются от 10 мкг/кг SiO2 при непрерывной длительной эксплуатации до 100 мкг/кг при пуске. Эти величины находятся ниже растворимости, однако кремнекислота всегда присутствует в отложениях при высоких давлениях. Возможно, кремниевая кислота способна вступать в различные реакции, например, с оксидами железа с образованием ферросиликатов.
) Отложение легкорастворимых соединений.
В питательной воде NaOH, NaCl, Na2SO4, NaSiO3. Эти соединения обладают большой растворимостью при высоких параметрах, но за счет адсорбции на поверхностях нагрева, за счет химического взаимодействия с отложениями, соединения натрия присутствуют в составе отложившихся веществ.
Интенсивное отложение соединений
натрия происходит при глубоком упаривании воды, сопровождающемся
концентрированием примеси, в пристенном слое ( при высоком тепловом потоке,
малой скорости потока и т.п.) или в потоке теплоносителя в испарительных
поверхностях. В этом случае концентрация веществ превышает растворимость, и они
кристаллизируются на поверхности трубы или в потоке теплоносителя.
ГЛАВА 2. МЕТОДЫ И ТЕХНОЛОГИИ
ХИМИЧЕСКИХ ОЧИСТОК КОТЕЛЬНЫХ АГРЕГАТОВ
2.1 Виды очисток
Для котлов различают два основных вида химических очисток: предпусковую и эксплуатационную.
Задачей предпусковой химической очистки является удаление из вновь смонтированного оборудования большого количества обычно содержащихся в нем разнообразных загрязнений: ржавчины, сварочного грата, песка, земли, окалины, масла и смазки, набивочного и прокладочного материала и т.п. Эти загрязнения, число видов которых достигает 30, являются результатом неполного удаления окалины, образовавшейся при изготовлении оборудования или неполностью удаленной с внутренней поверхности труб на металлургических заводах, ржавления и загрязнения оборудования в процессе его перевозки и хранения, а также во время и после монтажа и т.д.
Эксплуатационная химическая очистка предназначена для удаления из оборудования отложений самого различного состава, возникших во время его работы вследствие тех или иных нарушений установленного водного режима, недостаточной эффективности или несоблюдения противокоррозионных мероприятий (в частности, для защиты от «стояночной» коррозии неработающего оборудования), нарушений режима обработки добавочной воды, недостаточности или отсутствия очистки конденсата турбин или возвращаемого с производства и т.д.
Оба вида химической очистки котлов имеют много общего, но значительно различаются по составу удаляемых отложений и по условиям проведения очистки. Общей задачей химической очистки оборудования как предпусковой, так и эксплуатационной является обеспечение надежной и экономичной его эксплуатации, требующей чистоты поверхности металла. Предпусковая очистка котлоагрегата обуславливается, кроме того, стремлением как можно скорее обеспечить необходимую чистоту пара, выдаваемого котлом, в отношении содержания кремниевой кислоты и окислов железа, позволяющую турбине работать с полной нагрузкой и с проектными параметрами пара. Опыт показывает, что при осуществлении предпусковой очистки котел высокого давления выдает пар удовлетворительной чистоты уже через 1-2 недели, а при включении его в работу без предварительной очистки - только через 3 месяца, причем при остановах и последующих растопках качество пара вновь резко ухудшается. Кроме того, предпусковая химическая очистка облегчает создание сплошной защитной оксидной пленки на поверхности металла, препятствующей его коррозии во время последующей работы котлоагрегата.
Эксплуатационная химическая очистка котла, помимо предотвращения пережога и подшламовой коррозии металла труб, способствует восстановлению нормальной защитной оксидной пленки на поверхности котельного металла, уменьшает количество взвеси в котловой воде, что уменьшает унос котловой воды паром во время работы котлоагрегата.
Эксплуатационную химическую очистку оборудования, особенно энергоблоков с прямоточными котлами, можно рассматривать как один из способов вывода из цикла котел-турбина водонерастворимых соединений (окислы железа, соли кальция и магния), накапливающихся в этом замкнутом цикле в результате присоса охлаждающей воды в конденсаторе турбин, внесения с добавочной водой и вследствие коррозии металла оборудования.
Эксплуатационная очистка котла должна проводиться за время его службы многократно, но продолжительность периода между этими очистками зависит от условий эксплуатации котлоагрегата (тщательность соблюдения установленного водного режима; частота, продолжительность и размеры нарушений этого режима; частота и продолжительность простоев; эффективность применения способов консервации и т.д.).
Отложения, удаляемые при эксплуатационных очистках, сравнительно разнообразны по своему составу, тогда как загрязнения котлов, удаляемые предпусковыми очистками, имеют более или менее одинаковый состав. Отсюда следует возможность применения более или менее «универсальных» способов предпусковой очистки и необходимость дифференцированного выбора методов эксплуатационной очистки в зависимости от индивидуального состава и количества удаляемых отложений.
К реагентам, применяемым при химических очистках, относятся: щелочи, минеральные кислоты, органические кислоты, комплексоны. Кроме того, в качестве восстановителей применяются производные аммиака.
Подавляющее большинство реагентов для химических очисток характеризуется значительной агрессивностью по отношению к сталям.
Основным критерием качества очистки является состояние поверхности после очистки, т.е. степень удаления с нее имевшихся отложений. Если речь идет о железоокисных отложениях, то вполне достаточной является степень очистки 90-95%, а 100%-ная очистка не только не требуется, но и нежелательна. Что касается прочих отложений (окислы меди, кальциевые и другие накипи), то, безусловно, необходимая степень очистки должна быть близкой к 100%.
Вторым критерием эффективности химической очистки обычно считают количество вымытых отложений.
Эффективность водно-химических очисток внутренних поверхностей нагрева от послемонтажных загрязнений и эксплуатационных отложений в основном определяется схемой циркуляции промывочного раствора и отмывочной воды. Схема очистки представляет разветвленную систему трубопроводов, объединяющую специально монтируемые для этой цели установки со стационарным оборудованием. Она состоит из нескольких элементов, основным из которых является контур циркуляции промывочного раствора по очищаемому оборудованию.
Общие условия для всех схем и методов очистки:
. Контур циркуляции промывочного раствора должен включать питательные магистрали с деаэраторами и ПВД, экономайзерные, испарительные и перегревательные поверхности нагрева и паропроводы. Схема должна максимально охватывать не только основные магистрали питательной воды и пара в пределах котла, но включать трубопроводы растопок, дренажей, впрысков, а также обеспечивать водные отмывки конденсатора турбины, трубопроводов низкого давления и ПНД по водяной стороне.
2. Скорость промывочных растворов
должна быть достаточной для предотвращения выпадения в осадок взвеси на
горизонтальных участках и в промежуточных коллекторах. На основании опытных работ
и исследований скорость должна быть не менее 1,2  для недренируемых змеевиков и не
менее 0,6 в
дренируемых трубах прямоточных котлов и водяных экономайзерах барабанных
котлов. Для экранных поверхностей нагрева барабанных котлов, имеющих
вертикальное расположение труб, скорость потока промывочного раствора может
быть снижена до 0,3 . Скорость
воды при прокачке через отмываемые поверхности должна быть выше указанных
скоростей в 1,5-3 раза и составлять не менее 2 для недренируемых змеевиков и 1,0 в
дренируемых, включая и экранные трубы барабанных котлов.
. Целесообразно, чтобы обеспечивалось проведение очистки различными моющими реагентами.
. Схема предпусковой очистки и особенно реагентное хозяйство должны обеспечить проведение в дальнейшем эксплуатационных очисток. С этой целью в схеме должно быть четко определено, какие трубопроводы предназначены только для очистки оборудования после окончания монтажа, а какие должны остаться для эксплуатационных очисток.
. Схема должна быть максимально
увязана со схемой паровой продувки котла в целях максимального использования
одних и тех же трубопроводов.
2.1.1 Предпусковые очистки котельных агрегатов
Вновь вводимые в эксплуатацию котлы на давление 10 МПа и выше после монтажа должны подвергаться предпусковой химической очистке с включением в контур очистки пароводяного тракта котла, трубопроводов и других элементов питательного тракта.
Основным назначением предпусковой химической очистки является обеспечение необходимой чистоты поверхности металла пароводяного и питательного тракта перед пуском оборудования в эксплуатацию.
Предпусковые очистки котла проводятся с целью удаления окалины и песка, используемого при гибе труб при монтаже, продуктов коррозии.
После выполнения химической очистки количество отложений на поверхностях нагрева для барабанных котлов не должно превышать 70 г/м2, а для прямоточных котлов сверхкритического давления 25 г/м2.