Дипломная (вкр): Закономерности отложения примесей в паровых котлах, методы химических очисток и консервации котлов
При выборе метода предпусковой очистки учитываются следующие обстоятельства: водно-химическая очистка осуществима на котлах и ТЭС всех типов, парохимическая - предпочтительна для прямоточных котлов и при обязательном наличии на ТЭС источника пара требуемых параметров и расхода; кроме того, парохимический метод очистки становится более предпочтительным в тех случаях, когда на ТЭС отсутствуют емкости для сбора и нейтрализации промывочных растворов необходимого объема и недостаточно количество обессоленной или химически очищенной воды для проведения водно-химической очистки.
Предпусковая очистка является достаточно сложным и продолжительным процессом, включающим вполне определенный комплекс последовательных операций. Первая операция очистки - скоростные водные промывки, которые проводятся для удаления из котла случайных и слабо сцепленных с поверхностью металла загрязнений (сварочный грат, песок, ржавчина, отслоившиеся куски окалины). Для котлов, имеющих невентилируемые поверхности нагрева, водная промывка имеет еще одну функцию - вытеснение воздушных «пробок», которые могут образовываться в верхних петлях змеевиков, препятствуя заполнению змеевиков промывочными растворами и ограничивая площадь, подвергающуюся очистке. Для водных промывок используется техническая вода. Следующей операцией часто является щелочение для удаления масел и разрыхления отложений перед кислотной промывкой. В зависимости от того, из каких сталей изготовлены поверхности нагрева и трубопроводы, подвергающиеся очистке, щелочение проводится различными реагентами. В частности, при отсутствии в контуре труб из аустенитной стали может применяться раствор едкого натра, имеющий преимущество перед остальными растворами, так как он в какой-то мере удаляет из котла кремниевые соединения. После вытеснения щелочного раствора и смены воды в контуре проводится основная операция химической очистки котла - кислотная промывка. Функция кислотной промывки - растворение и удаление продуктов коррозии, покрывающих внутреннюю поверхность металла труб. Растворы для кислотной промывки обязательно приготовляются на обессоленной воде или конденсате, кроме раствора соляной кислоты, который можно готовить и на технической воде.
Заключительной операцией после химической очистки является пассивация очищенных поверхностей для образования равномерной пленки окислов, предохраняющей металл в дальнейшем от атмосферной коррозии.
При промывках прибегают к секционированию котла,
что позволяет значительно увеличить скорости отмывочных растворов и уменьшить
абсолютное содержание примесей в них. Оба этих фактора уменьшали вероятность
повторных отложений и забивания труб.
2.1.1.1 Характер загрязнений, удаляемых при предпусковых очистках
Внутренняя поверхность пароводяного тракта смонтированного котлоагрегата и трубопроводов энергоблока обычно сильно загрязнена. Загрязнения, находящиеся в смонтированном котле, попадают в него разными путями и связаны с технологическим процессом создания котлоагрегата.
При прокатке труб и последующей их термообработке на трубопрокатном заводе металл подвергается нагреву. В результате коррозии при высоких температурах на поверхности труб появляется окалина. Основной составляющей технологической окалины принято считать магнетит.
Внутренняя поверхность пароводяного
тракта котла имеет загрязнения двух видов: загрязнения, практически не
связанные с оборудованием, попавшие туда во время монтажа, и загрязнения,
прочно связанные с поверхностью металла (окалина и ржавчина с вкраплениями
кремнекислоты). Загрязнения первого рода удаляются с помощью водных промывок и
составляют для мощных энергоблоков меньше 1/10 по весу от общего количества
загрязнений. Загрязнения второго рода тоже частично уносятся водой (ржавчина,
отставшие чешуйки окалины), но подавляющая их часть может быть удалена только с
помощью раствора кислоты. Наиболее неприятным из всех вышеперечисленных
загрязнений является окалина перлитных сталей, количество которой существенно
больше, чем всех остальных загрязнений в котле. Состав окалины, образовавшейся
на поверхности металла при высоких температурах, зависит от химического состава
стали, времени и температуры выдержки, режима охлаждения и т.п. У обыкновенных
углеродистых и низколегированных сталей, нагретых в окислительной среде,
окалина состоит из трех слоев. Ближайший к металлу слой представляет собой  (вюстит)
или смесь
 и
 (магнетита);
наружный, довольно тонкий, слой состоит из
 (гематит), а средний, самый мощный,
составляющий иногда до 95%, состоит из . Окалина перлитных сталей лежит
обычно неравномерным слоем и имеет утолщения около сварочных швов. Как правило,
этот слой имеет трещины и не на всей поверхности одинаково прочно связан с
металлом. При резких теплосменах, происходящих во время эксплуатации котла,
особенно во время пусков и остановов, частицы окалины, имеющие иной коэффициент
расширения, чем основной металл, могут отделяться от поверхности и загрязнять
пароводяной тракт котла, а оставшиеся островки окалины способствуют развитию
местных коррозионных процессов.
Поверхность металла элементов из аустенитных сталей, находящихся в котле, тоже покрыта слоем окалины, химический состав которой гораздо сложнее и зависит от состава стали, но этот слой очень тонок, достаточно крепко связан с металлом и мало влияет на эксплуатацию котлоагрегата.
Предпусковая промывка должна
проводиться по возможности непосредственно перед пуском котла.
2.1.1.2 Методы пассивации поверхностей котла после предпусковой очистки
Пассивация очищенных поверхностей котла является обязательным завершающим этапом химической очистки. Предпусковая химическая очистка облегчает создание защитной пленки на поверхности металла. Такая пленка обязательно должна быть создана, чтобы препятствовать коррозии металла после химической очистки. Основными причинами, вызывающими коррозию котельных поверхностей после химических промывок являются:
) водные промывки, проводимые после химической очистки технической водой, насыщенной большим количеством кислорода, хлоридами и сульфатами, которые способствуют интенсивной коррозии (ржавлению) металла;
) длительный перерыв между процессом химической очистки и пуском котла в нормальную эксплуатацию (от 6 до 30 суток, а иногда и больше), во время которого проводятся работы по демонтажу промывочной и монтажу эксплуатационной схемы. В этот же период ведется опрессовка смонтированного оборудования путем неоднократных заполнений его и последующих опорожнений для выявления и устранения дефектов. Это создает благоприятные условия для развития атмосферной коррозии металла, протекающей в тонкой пленке электролита при интенсивном поступлении кислорода к поверхности металла.
Для целей послепромывочной пассивации наибольшее распространение получили комбинированные растворы нитрита натрия (0,5%) и моно- и динатрий-фосфатов (по 0,25%), а также нитрит натрия с уротропином по 1% каждого и нитрит натрия с аммиаком при рН среды, равным 10. Температура пассивирующего раствора поддерживается в пределах 40-600С. Длительность циркуляции составляет 4-6 часов.
Пассивирующие растворы
приготовляются обязательно на обессоленной воде, так как присутствие в растворе
хлоридов или сульфатов препятсятвует созданию защитной пленки на металле.
2.1.2 Эксплуатационные очистки котельных агрегатов
Основным назначением эксплуатационной химической очистки котла является удаление отложений, образующихся во время эксплуатации на внутренней поверхности труб. Это мероприятие необходимо для обеспечения экономичной работы блока и предотвращения создания аварийной ситуации из-за перегрева и коррозионных повреждений металла.
Своевременно и качественно выполненная эксплуатационная очистка котла способствует уменьшению выноса в проточную часть турбины меди, оксидов кремния и железа, а также частиц окалины, отслаивающихся при резких теплосменах с поверхности пароперегревательных труб.
Скорость образования отложений на внутренней поверхности труб в процессе эксплуатации блока зависит от вида сжигаемого топлива и конструктивных особенностей котла, обусловливающих тепловые нагрузки, от водного режима и качества питательной воды и конденсата. Оптимальным является водный режим, при котором химические очистки можно проводить с большим интервалом, совмещая их с капитальным или расширенным текущим ремонтом. На количество и состав эксплуатационных отложений существенное влияние оказывает количество пусков и остановов блоков и проводимые во время простоя мероприятия по консервации оборудования.
Эксплуатационная очистка энергоблока
обязательна, если на поверхностях нагрева котла обнаруживаются свищи и
отдулины, образовавшиеся за счет отложений.
2.1.2.1 Особенности эксплуатационных химических очисток котельных агрегатов
Эксплуатационные отложения на поверхностях котельного агрегата могут образовываться как во время работы этого оборудования, так и в периоды его простоя. Можно указать три основных процесса, приводящих к возникновению отложений: выделение твердых веществ из водного или парового раствора, нанос и оседание взвешенных в воде или паре частиц, коррозия металлических поверхностей с образованием коррозионных продуктов. Последний процесс протекает наиболее интенсивно как раз в периоды простоя оборудования. Нанос и оседание взвешенных в воде частиц в пределах котельного агрегата связан как с коррозией самого котельного агрегата, так и в наибольшей степени с коррозией оборудования, предшествующего котельному агрегату по ходу воды. Характер отложений, образующихся в результате отмеченных процессов, различен и требует отдельного рассмотрения.
а) Вещества, выделяющиеся из водного или парового раствора
Выделение веществ из водных или паровых растворов, а равно и оседание взвешенных в воде или паре частиц свойственно только эксплуатационным условиям. Водные растворы подвергаются нагреванию или испарению. При нагревании состав многих веществ, растворенных в воде, изменяется, часто с образованием менее растворимых соединений, которые в силу этого оседают (кристаллизуются) на поверхностях нагрева. К таким соединениям относятся, например, бикарбонаты кальция, магния, марганца, двухвалентного железа, которые при нагревании образуют малорастворимые карбонаты или основные карбонаты.
Наносные отложения в котельном агрегате состоят из продуктов коррозии предшествующего тракта - конденсатор, ПНД, ПВД, деаэратор, конденсатные трубопроводы, питательные трубопроводы. Они состоят, поэтому в основном из окислов железа, меди и цинка. Иногда, в результате неудовлетворительной работы водоочистки, могут встречаться и окислы алюминия.
б) Характеристика коррозионных отложений
Коррозионные отложения могут
образовываться в любом элементе теплосилового оборудования. Состав, структура и
другие свойства этих отложений определяются характером коррозионного процесса,
в результате которого они образовались. Отложения, обязанные своим
возникновением действию на металл высокоперегретого пара, отличаются большой
плотностью и прочной связью с металлом. Реакция чистого железа с водяным паром
при температурах ниже 5700С протекает с образованием ; при более
высоких температурах образуется :
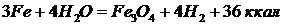 (ниже 5700С) (2.18)
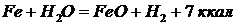 (выше 5700С) (2.19)
Для котельных сталей часто течение
реакций осложняется присутствием в металле различных легирующих примесей. Так,
фазовым анализом окислов, образовавшихся в трубах пароперегревателей котлов,
было установлено присутствие в этих отложениях не только и , но также и
различных хромитов, в частности  . Именно хромиты, по-видимому, и
являются причиной исключительной химической стойкости отложений, образующихся в
пароперегревателях котлов высокого давления.
Коррозионные отложения,
образовавшиеся в результате воздействия на сталь растворенного в воде кислорода
или других агрессивных примесей, отличаются пористостью, иногда они имеют
рыхлую структуру. Состоят эти отложения из гидратированных окислов железа как
двух-, так и трехвалентного и обычно являются смесью этих веществ переменного
состава. Соотношение между двух- и трехвалентным железом меняется по толщине
отложения, причем в слоях, прилегающих к металлу, преобладает двухвалентная
форма. Содержание трехвалентного железа в слоях отложений, наиболее удаленных
от поверхности металла, зависит от содержания растворенного кислорода в
омывающей их воде.
2.1.2.2 Выбор реагентов и методов эксплуатационных химических очисток
Из таблицы 2.1. следует, что
эксплуатационные отложения обладают очень большим разнообразием и, как правило,
в эксплуатационных отложениях одновременно присутствуют различные соединения.
Это вызывает большие сложности для подбора реагентов для удаления
эксплуатационных отложений.
Таблица 2.1.
Характеристика отложений, образующихся при эксплуатации котельных агрегатов и при их простое
|
Элемент оборудования |
Характеристика отложений |
|
|
|
в процессе эксплуатации |
в периоды простоя |
Барабанные котлы, работающие без
фосфатирования Накипь:  ,
 ,
 и различные силикаты, алюмосиликаты
и
ферросиликаты  ,
 ,
 и

Шлам: , , органические
вещества, окислы железаГидратированные окислы
железа как двух-, так
|
и трехвалентного |
|
Котлы, работающие с фосфатированием Накипь:
медь металлическая, магнетит, иногда , силикаты железа, алюмосиликаты , и , соединения
цинка
|
Шлам: гидроксилапатит, окислы железаТо же |
|
Прямоточные котлы Окислы
железа, мель и её окислы, кремнекислые соли , и .
|
Силикаты, алюмосиликаты и ферросиликаты, органические вещества, соединения цинкаТо же |
|
|
|
Пароперегреватели |
Окислы железа, содержащие также окислы легирующих металлов. Соли натрия - фосфорнокислые, кремнекислые, сернокислые. Феррит натрия |
То же |
|
Водяные экономайзеры |
Окислы железа, металлическая медь, фосфорит, реже карбонат кальция и основной карбонат магния |
То же |