Дипломная (вкр): Закономерности отложения примесей в паровых котлах, методы химических очисток и консервации котлов
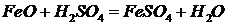 (2.12)
Протекание этого процесса
усиливается выделением пузырьков водорода в результате воздействия кислоты на
металл (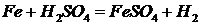 ), а также
пузырьков пара при наружном огневом обогреве труб.
Пятый принцип заключается в растворении основной части отложений, после чего оставшиеся нерастворенными отложения удаляются потоком воды. На этом принципе основана очистка от смешанных железоокисно-кальциевых отложений четырехзамещенными солями этилендиаминтетрауксусной кислоты, т.е. в сильнощелочной среде, в которой эти реагенты не могут связывать в прочные комплексы железо и поэтому лишь частично растворяют его окислы.
Шестой принцип - эмульгировании или
диспергировании нерастворимых веществ (или части их) с последующим удалением
тонкодисперсной эмульсии или взвеси потоком воды. На этом принципе основано
удаление масел или подготовка замасленных отложений к растворению другими
реагентами - горячими растворами щелочи, фосфата или специальных
эмульгаторов-детергентов. При этом происходит также частичное удаление из котла
рыхлой ржавчины.
2.4
Основные типы реагентов, применяемые при химических очистках
а) Очистка щелочами
Щелочи редко применяются для очистки энергетического оборудования в качестве основного реагента. Большей частью они используются для подготовки отложений к воздействию основного реагента и нейтрализации остатков последнего.
Очистка щелочами как основным реагентом применяется в следующих случаях:
) предпусковая очистка новых котлоагрегатов, обычно среднего и низкого давлений, сравнительно небольшой мощности, загрязненных в основном смазочными материалами и небольшим количеством рыхлой ржавчины. В качестве реагентов применяются едкий натр и тринатрий фосфат.
) очистка котлов от мощных эксплуатационных отложений сульфатной накипи, например, в котлах питаемых морской водой, или отложений силикатной накипи. Эти накипи не поддаются воздействию кислот или требуют чрезмерно большого расхода дорогих комплексообразующих реагентов. В этом случае применяют соду или тринатрий фосфат.
Химическая очистка щелочами производится при довольно высокой температуре, что возможно вследствие неагрессивности реагентов по отношению к котельному металлу при употребительных концентрациях. Повышенные температуры интенсифицируют химическую очистку и сокращают ее продолжительность.
б) Очистка минеральными кислотами
Применение минеральных кислот основано на использовании первого, а в ряде случаев - четвертого и пятого принципов химической очистки. Наиболее распространенным и давно применяемым реагентом является соляная кислота. Значительно реже применяется серная, фосфорная и хромовая кислоты. Главным преимуществом соляной кислоты является большая скорость ее взаимодействия с отложениями. Соляная кислота полностью растворяет карбонатные и фосфатные отложения; железоокисные отложения соляной кислотой в значительной степени растворяются, а частично диспергируются. Соляная кислота слабо действует на силикатные отложения и практически не растворяет сульфатные накипи. К недостаткам соляной кислоты относятся её высокая агрессивность по отношению к металлам и сплавам и недопустимость её применения при наличии в очищаемом оборудовании элементов, изготовленных из аустенитных сталей, весьма чувствительных к «хлоридному» коррозионному растрескиванию при последующей эксплуатации котла, в котором остались даже очень малые количества хлоридов.
Серная кислота безопасна в отношении
коррозионного растрескивания аустенитных сталей, но она практически не
растворяет карбонатные, сульфатные и силикатные накипи, а при предпусковых
промывках оставляет нерастворенной значительную часть прокатной окалины и
ржавчины. По этим причинам серная кислота почти не применяется в качестве
основного реагента при кислотных очистках. Серная кислота применялась с целью экономии
более дорогой и более дефицитной соляной кислоты при растворении карбонатных
накипей. Экономия достигалась путем постепенного добавления серной кислоты в
отработанный промывочный раствор и осаждения сульфата кальция с «регенерацией»
соляной кислоты для повторного её использования:
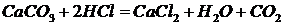 (2.13)
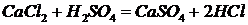 (2.14)
Применялась также предпусковая
очистка котлов с помощью фосфорной кислоты. Основными преимуществами этой
кислоты являются безопасность в отношении вторичного ржавления очищенной
поверхности металла и отсутствие выделения агрессивных паров, как при соляной
кислоте. При очистке фосфорной кислотой не требуется операция пассивирования
котельного металла, поверхность которого покрывается защитной пленкой фосфата
железа. Недостатками фосфорной кислоты являются малая интенсивность растворения
ею отложений, вследствие чего очистки приходится вести при обязательном
кипячении раствора ( ), а также
большой расход реагента, так как достаточно высокой растворимостью обладают
только монофосфаты
 и других
тяжелых металлов, т.е. из трех Н-ионов молекулы фосфорной кислоты используется
только один:
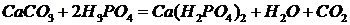 (2.15)
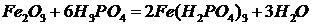 (2.16)
Фосфорная кислота, так же как и другие минеральные кислоты, весьма агрессивна по отношению к стали; применение её требует добавления к промывочному раствору эффективных ингибиторов. Для очистки прямоточных котлов применение фосфорной кислоты недопустимо.
Некоторое применение для химических
очисток нашла сульфаминовая кислота ( ). Действие ее весьма сходно с
действием других минеральных кислот, к которым она очень близка по степени
диссоциации. Сульфаминовая кислота - твердый кристаллический продукт, поэтому
она гораздо удобнее в обращении, чем соляная кислота, и применяется в ряде
случаев при эксплуатационных очистках малых котлов.
в) Очистка органическими кислотами
Из этого класса основных реагентов для химической очистки оборудования наибольшее практическое применение получила лимонная кислота. Это связано с высокой эффективностью лимонной кислоты, более резко выраженными её комплексообразующими свойствами, а также соображениями большей защиты металла от коррозии по сравнению с другими органическими кислотами. Кроме того, лимонная кислота как твердый продукт, очень легко растворимый в воде (до 40%), удобна в обращении.
Стремление к применению органических
кислот, хотя они удаляют отложения значительно медленнее, чем соляная кислота,
объясняется, прежде всего, нежелательностью использования минеральных кислот
(особенно соляной) для очистки котлов с элементами из аустенитных сталей, в
первую очередь - прямоточных. Органические кислоты имеют также то преимущество,
что остатки их в котле при высокой температуре полностью разлагаются с
образованием летучих соединений ( и т.д.), а это позволяет проводить
менее тщательную отмывку промывочного раствора, что особенно важно для
прямоточных котлов. Лимонная кислота с добавлением ингибиторов получила
наиболее широкое применение для химической очистки в первую очередь прямоточных
котлов высокого и сверхвысокого давлений с частью поверхностей нагрева из аустенитных
сталей. Очистка оборудования лимонной кислотой основана как на прямом
растворении, так и на связывании ею ионов железа в прочные комплексы. Лимонная
кислота эффективно удаляет прокатную окалину и отложения магнетита, но не
действует на силикаты и медь. Отложения соединений кальция удаляются лимонной
кислотой в ограниченных размерах. При очистке лимонной кислотой необходимо
строгое соблюдение технологического режима, в противном случае возможны
выпадения из раствора цитратов железа и повышенная коррозия металла котла.
Повышение рН раствора за счет добавления аммиака, т.е. применение для отмывки
не самой лимонной кислоты, а цитратов аммония, например, моноаммонийцитрата, в
значительной степени снимает эти трудности и повышает эффективность очистки. Применение
моноаммонийцитрата вместо лимонной кислоты позволяет также удалять медистые
отложения.
Лимонная кислота получила применение при химической очистке котлов также и в качестве вспомогательного реагента. Например, лимонная кислота применяется для отмывки котлов после вытеснения основной части промывочного раствора минеральной кислоты во избежание выпадения окислов железа в результате повышения рН среды. Менее эффективными, чем лимонная кислота, являются адипиновая, малеиновая, щавелевая и янтарная кислоты, но они могут заменить лимонную кислоту в составе композиций на основе комплексонов.
г) Очистка комплексонами
Наиболее распространенным
комплексоном для отмывки отложений является ЭДТУ и её соли. Менее эффективная
нитрилтриуксусная кислота (НТУ). Агрессивность таких отмывочных растворов
гораздо меньше, чем соляной кислоты, даже ингибированной, что делает их
особенно пригодными для многократных эксплуатационных очисток.
2.5 Состав и крепость промывочных растворов при химической очистке паровых котлов
отложение котел очистка кислотный
Рекомендации по составу и
концентрации промывочных растворов приведены в таблице 2.3.
Таблица 2.3.
Выбор реагента в зависимости от состава отложений
|
Наименование и состав отложений накипи |
Рекомендуемый реагент |
Концентрация раствора, % |
Карбонатные отложения с
преобладанием 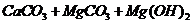


 2-5
-7
|
3-4 |
|
|
Силикатные отложения (более 20 %  ,
в том числе и с преобладанием
силиката железа)с  или

Последовательная очистка

затем
и снова 2,5-2,6
|
1 |
|
|
Железисто-медистые отложения (окислы
железа >40%, медь 5-10 %)
Сначала
затем 5-6
-7
-2
|
4-5 |
|
То же с содержанием окислов железа
>60-70 % и меди 5-15 %

Сначала
затем 3-5
-3
-7
-2
|
4-5 |
|
Фосфатные отложения с преобладанием
фосфата кальция Фосфатные отложения с преобладанием фосфата железа
4-5
-4
|
5-6 |
|
Сульфатные отложения, содержащие
более 15-20 %  Сначала
затем 0,5-1
|
5-6 |
|
|
ГЛАВА 3. КОНСЕРВАЦИЯ ЭНЕРГЕТИЧЕСКИХ КОТЛОВ
На поверхности металла в условиях эксплуатации
при работе и останове оборудования в период контакта с водной средой возникает
множество анодных и катодных участков, создающих условия для протекания
коррозионных процессов. Анодными участками являются зерна феррита, катодными -
всевозможные включения в структуру металла, окалина и ржавчина на поверхности
металла, потенциал которых значительно выше потенциала железа. На аноде
происходит растворение металла, например железа по реакции:
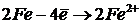 (3.1)
На катоде идет деполяризация
электронов молекулами кислорода:
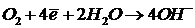 (3.2)
В процессе отвода электронов от катодного участка (процесс деполяризации) создаются предпосылки для развития коррозии, так как деполяризация катодного участка позволяет поддерживать разность потенциалов между катодом и анодом, необходимую для протекания коррозионных процессов.
На скорость и характер коррозии металла влияют как внутренние факторы - состав, гетерогенность, механические напряжения металла, так и внешние. Одним из решающих внешних факторов следует считать влияние на процессы коррозии присутствующих в воде различных химических соединений.
При простое оборудования со снижением давления среды до атмосферного и возможностью попадания в него кислорода воздуха и конденсации влаги коррозия протекает в условиях, отвечающих условиям атмосферной коррозии. Средняя скорость коррозии при температуре 20°С составляет 0,05 г/(м2 ч). Суточный простой энергоблока 300 МВт с незаконсервированными и неосушенными поверхностями нагрева общей площадью 30 000 м2 приводит к образованию в контуре до 50 кг оксида железа.
Такую коррозию можно условно подразделить на три типа:
) «мокрая» коррозия, наблюдается при капельной конденсации влаги. Такие условия могут возникнуть при неполном дренировании воды из поверхностей оборудования или при относительной влажности среды в помещении около 100%;
) «влажная» коррозия, протекающая при относительной влажности в помещении более 40% под тончайшим слоем электролита, образующегося в результате адсорбционной или химической конденсации;
) «сухая» коррозия
В зависимости от формы коррозионных
повреждений коррозия подразделяется на общую и местную (рис. 3.1.). Различают
местную коррозию пятнами, когда корродируют отдельные относительно большие
области поверхности металла на небольшую глубину, и язвенную коррозию при
которой металл поражается на ограниченных участках на большую глубину.
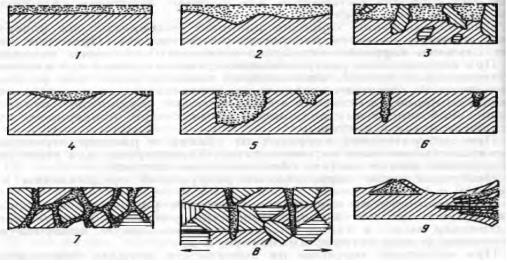
Рис.3.1. Типы коррозионных разрушений:
1,2 - сплошная коррозия; 4-9 - местная коррозия;
1 - равномерная коррозия; 2 - неравномерная; 3 - структурно-избирательная; 4 -
коррозия пятнами; 5 - коррозия язвами; 6 - точечная; 7 - межкристаллитная; 8 -
транскристаллитная; 9 - подповерхностная.
При останове котлов для защиты от стояночной коррозии проводится их консервация.
При некоторых водных режимах на поверхности металла создается устойчивая защитная пленка, и в этом случае консервация не требуется.
Консервацию котлов проводят для предотвращения коррозии металла внутренних поверхностей как при режимных остановах (вывод в резерв на определенный и неопределенный сроки, вывод в текущий, средний и капитальный ремонт, аварийный останов), так и при остановах в продолжительный резерв или ремонт (реконструкцию) на срок свыше 6 мес.