Материал: 00619
более плавную и бесшумную работу передачи;
уменьшение потерь на трение (потери обратно пропорциональны числам зубьев);
уменьшение толщины венца колеса и, следовательно, снижение веса последнего и расхода металла (обыкновенно толщина тела венца ∆ = 2,5 m);
в связи с уменьшением объема снимаемого металла: сокращение времени и снижение стоимости обработки зубьев колеса данного диаметра, повышение стойкости зуборезных инструментов.
Для зубчатых передач редукторов основным параметром, характеризующим их работоспособность, является межосевое расстояние А, определяемое из расчета на контактную прочность поверхностного слоя материала зубьев. Модуль не входит в указанный расчет и никак не влияет на его результат.
От величины модуля зависит изгибная прочность зубьев.
Для передач редукторов принимают m ≈ (0,01÷0,02)A с последующим проверочным расчетом. В большинстве случаев результат проверки показывает, что фактические напряжения изгиба в зубьях оказываются значительно ниже допускаемых и что вполне возможно уменьшение величины модуля даже против минимального рекомендуемого значения.
Отсюда очевидно, почему для зубчатых колес редукторов характерны широкие венцы и большие значения отношения ψm. Только в тех случаях, когда в редукторах применяют колеса, зубья которых после термической или химико-термической обработки получают высокую твердость рабочей поверхности (НВ≥350), может оказаться, что размеры передачи, вообще лимитируются расчетом зубьев на изгиб, а не на контактную прочность.
Колеса коробок передач автомобилей по причинам, которые были рассмотрены, выполняются с узкими венцами. Данное обстоятельство уже само по себе обусловливает малые значения ψm. Кроме этого, здесь имеет место как раз тот случай, когда рабочие поверхности зубьев имеют высокую твердость и поэтому для определения их размеров расчет на изгиб является весьма существенным. Вследствие этого в коробках передач автомобилей применяют колеса с относительно крупным модулем, что приводит к еще большему уменьшению коэффициента ψm.
Длина ступицы и её расположение относительно венца. Длину ступиц зубчатых и червячных колес устанавливают в зависимости от диаметра ступени вала, на которую насаживается колесо, т. е.
l=(1,2÷1,7)dв.
Следует иметь в виду, что увеличение длины ступицы повышает устойчивость колеса в плоскости, перпендикулярной оси вала. Требования к устойчивости возрастают с увеличением диаметра колес; при наличии осевых нагрузок (косозубые, конические и червячные колеса); при отсутствии осевой затяжки ступиц на валах и при посадках колес, обеспечивающих их вращение на валу или свободное перемещение вдоль оси вала для переключения передач. Кроме того, увеличение длины ступицы повышает прочность шпоночного или шлицевого соединения. Отрицательными моментами увеличения длины ступиц являются: удлинение валов и уменьшение их жесткости, увеличение соответствующих размеров корпусных деталей, повышение веса машин и расхода металла.
В практике конструирования очень часто не придерживаются приведенной рекомендации в отношении назначения длины ступицы. Так, в цилиндрических зубчатых колесах, имеющих широкие венцы (например, колеса редукторов), длину ступиц принимают равной ширине венца и располагают торцы ступицы и венца в одной плоскости (см. рис. 11, левое колесо). При этом длина ступицы зачастую получается значительно больше, чем 1,7dв. Такая конструкция обеспечивает наиболее рациональную обработку торцовых поверхностей венца и ступицы с одной установки и возможность одновременного нарезания зубьев на нескольких колесах, закрепленных на станке стопкой.
Ступицы колес коробок передач автомобилей выполняют с значительным отступлением от указанной рекомендации в сторону уменьшения их длины. Даже для подвижных колес непостоянного зацепления длина ступицы иногда составляет 0,7 ÷ 0,8dв. (см. рис. 11, правое колесо).
Ступицы цилиндрических колес могут быть расположены относительно венцов симметрично (см. рис. 9, 10 и 11, левое колесо) или несимметрично (см. рис. 11, правое колесо, рис. 12, 13). Смещенное положение ступицы чаще всего определяется компоновочными соображениями. Смещение ступиц дает значительный эффект в отношении достижения компактности конструкции коробки передач в направлении ее длины. Иногда смещение ступицы вызывается необходимостью обеспечения возможности выполнения отверстия для установочного винта или штифта (рис. 12, а и б).
Изготовление колес со смещенными ступицами либо со ступицами симметричными, но с длиной, большей ширины венца, не вызывает особых затруднений при формообразовании заготовок литьем, сваркой или штамповкой. Если же в условиях индивидуального производства стальные колеса выполняют из круглого проката или поковок, то такая конструкция при
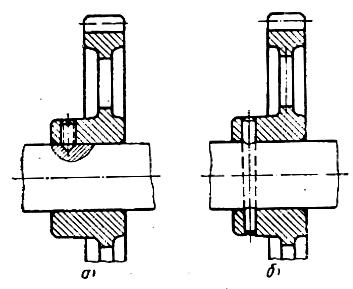
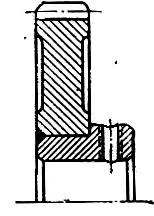
Рис.12 Рис. 13
водит к значительному объему нерациональной механической обработки и к большой потере металла в стружку. В таких случаях следует переходить на комбинированные сварные конструкции заготовок: отдельно из проката выполняют ступицу, а венец с диском в зависимости от диаметра колеса — из проката или кованой заготовки (рис. 13).
2.3 Крышки
Различные крышки опорных узлов на подшипниках качения, крышки люков и смотровых отверстий корпусов редукторов и других механизмов, как правило, не подвергаются расчету.
Данная категория деталей может быть классифицирована по назначению, характеру сопряжения с корпусом, конструкции, способу изготовления и материалу.
По назначению крышки подразделяются на глухие и сквозные.
Глухие крышки (рис. 14, а, б, в и г) применяют для концевых опорных узлов на подшипниках качения, а также для люков и смотровых отверстий.
Сквозные крышки (рис. 14, д, е, ж и з) служат для опорных узлов на подшипниках качения, но у выходных концов валов; поэтому в них имеется отверстие для прохода вала и расточки для размещения уплотняющего устройства.
По характеру сопряжения с корпусом крышки можно разделить на нецентрируемые (рис. 14, а и б) и центрируемые (рис. 14, в, г, д, е, ж и з).
Нецентрируемые крышки наиболее просты по конструкции и технологии их изготовления. Их применяют главным образом для люков и смотровых отверстий. Применение нецентрируемых крышек в опорных узлах на подшипниках качения возможно только в случаях, если крышка глухая.
Центрируемые крышки снабжают центрирующей частью, входящей в отверстие корпуса, либо расточенным гнездом, в которое входит выступающая поверхность наружного кольца подшипника.
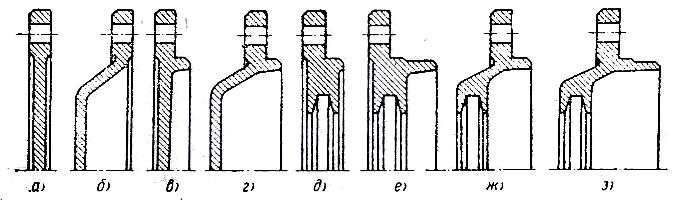
Рис. 14
Для обеспечения правильной работы уплотнения и равномерного зазора между шейкой вала и отверстием в крышке все сквозные крышки выполняют только центрируемыми.
Кроме указанного, центрирующая часть крышки имеет еще и другие функции. Ее торцовая поверхность является опорной для наружного кольца подшипника, а также благодаря ей повышается герметичность соединения крышки с корпусом. В связи с этим и глухие крышки чаще всего выполняют центрируемыми (см. рис. 14, в и г).
По конструкции крышки могут отличаться конфигурацией фланца и конфигурацией в плоскости диаметрального сечения.
По конфигурации фланцев получили распространение крышки круглые (рис. 15, а и б), квадратные (рис. 15, в), фасонные (рис. 15, г, д и ж), прямоугольные (рис. 15, з) и овальные (рис. 15, и).
Наиболее широкое применение имеют крышки с круглым фланцем, как самые простые в изготовлении. Срезанные круглые крышки (рис. 15, б) применяют при малом расстоянии между осями смежных валов, не позволяющем поставить рядом две крышки с фланцами нужного диаметра.
Крышки с квадратными фланцами следует применять в опорных узлах в тех случаях, когда замена ими крышек с круглыми фланцами позволяет упростить конструкцию корпусной детали или уменьшить один из ее основных размеров.
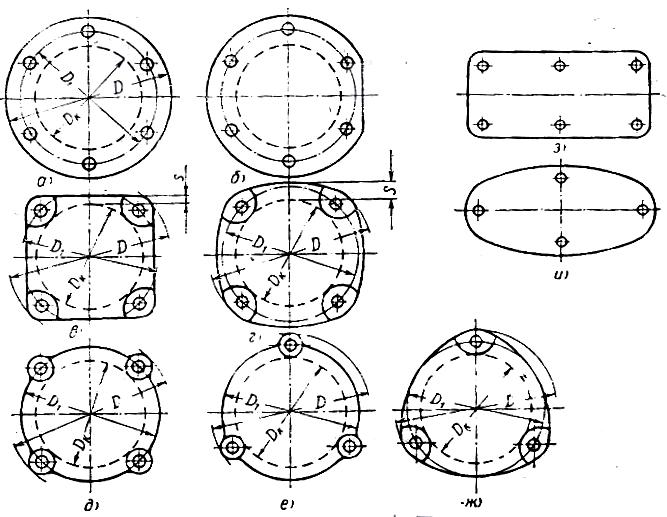
Рис. 15
С фасонными фланцами (см. рис. 14, д, е и ж) выполняют крышки для снижения их веса, экономии металла, а в отдельных случаях и экономии места.
Фасонные крышки (см. рис. 15, е и ж) применяют, когда возможно или нужно крепление тремя болтами.
Все рассмотренные разновидности фланцев могут иметь крышки глухие и сквозные, центрируемые в корпусе и нецентрируемые. Все они находят применение в опорных узлах на подшипниках качения. Круглые и квадратные крышки применяются также для люков и смотровых отверстий.
Прямоугольные и овальные крышки используют исключительно для люков и смотровых отверстий.
Диаметр окружности расположения резьбовых отверстий крепления крышки определяют следующим образом:
для чугунных корпусов
D1 = Dк+2,5dp;
для стальных (сварных), корпусов
D1 = Dк+2dp;
где Dк — диаметр отверстия в корпусе, равный диаметру подшипника или стакана под подшипник, если таковой имеется; dp — диаметр резьбы болта, винта или шпильки.
Габаритный размер фланца — диаметр окружности D, описывающей его контур, желательно получить при конструировании как можно меньшим. Он зависит от D1 диаметра резьбы, вида крепежных деталей и опорных элементов под гайки или головки болтов и винтов.
Крышки можно крепить к корпусу посредством различных крепежных деталей-болтов, ввинчиваемых в резьбу в теле корпуса, или шпилек с гайками, с применением пружинных шайб либо без них. Чаще всего применяют болты. Шпильки используют только в тех случаях, когда требуется более сильная затяжка соединения либо, во избежание порчи резьбы в корпусе, при необходимости периодически отвинчивать крышку.
Головки болтов и гайки могут быть нормальной величины или уменьшенные. Применение болтов с уменьшенными головками и уменьшенных (облегченных) гаек позволяет сокращать габаритные размеры фланца крышек.
Для крепления ненагруженных или слабо нагруженных крышек небольшой величины с фланцем любой формы, либо при необходимости утопить головки крепежных деталей в тело фланца, а также для некоторого уменьшения габаритных размеров фланца используются винты с цилиндрической или потайной головкой. Винты с цилиндрической головкой могут быть с внутренним шестигранником либо с шлицем под отвертку.
В крышках с круглым фланцем, наружный диаметр которого не превышает 120—150 мм, вместо отдельных платиков или углублений целесообразно применять общий обработанный кольцевой пояс (рис. 16, а).
Внутренний диаметр пояса Dn = Dк.
Наружный диаметр фланца
D = D1+Dк.д + 2C1 +(2÷3) мм,
где Dк.д — наибольший диаметр крепежной детали (гайки, головки болта или винта и т. д.); с1 — фаска (принимают с1 = 1÷1,5 мм).
Полученная величина должна быть округлена до ближайшего значения из ряда нормальных диаметров.
Высота выступания кольцевого пояса над литой поверхностью крышки а = 1,5÷3 мм.
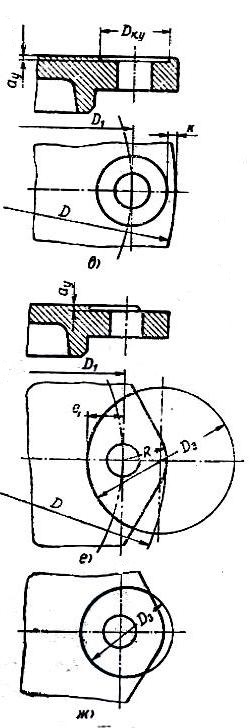
В крышках с прямоугольными и фасонными фланцами, а также в больших круглых крышках делают отдельные местные обработанные платики (рис. 16, б) или зенкованные углубления, которые могут быть концентричными (рис. 16, в) или эксцентричными (рис. 16, е и ж).
После сверления крышки может оказаться, что отверстия и платики неконцентричны вследствие возможного смещения последних в литье. Поэтому диаметр платиков Dпл нужно назначать с учетом этой возможности, т. е.
Dпл = Dк.д + (4÷6)мм.
Учитывая вероятность смещения платиков, величину k также следует назначать с некорым
 запасом
k = 1,5r+ (1,5÷2) мм,
где r — радиус литейного закругления, принятый для данной отливки (r = 1,5÷3 мм).
Диаметр фланца крышки с платиками
D = D1+Dпл+2 k.
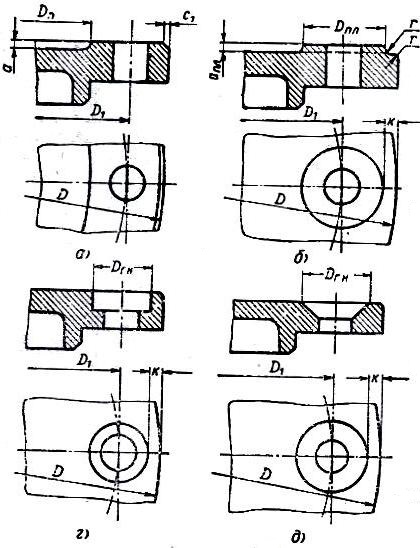
Рис. 16
Высота платика
апл = 3÷4 мм.
Диаметр фланца крышки с концентричным углублением
D = D1+Dк.ц+2 k;
диаметр концентричного углубления
Dк.у = Dк.д+2rз = (1÷1,5)мм
где r з — величина радиуса закругления или катета фаски на режущей кромке зенкера.
Полученное значение Dк.д должно быть округлено до ближайшей величины диаметра стандартного зенкера.
Эксцентричные углубления сравнительно с круглыми платиками или с концентричными углублениями дают наименьшую величину габаритного размера фланца, которую определяют следующим образом (см. рис. 16, е):
D = D1 + 2R;
можно принять R = Dпл/2 = Dк.д/2+(2÷3)мм,
тогда D = D1+Dпл = D1+Dк.д+(4÷6)мм.
Таким образом, если принять значение радиуса литейного закругления равным 2 мм, то габаритный размер фланца с эксцентричным углублением будет меньше габаритного размера такого же фланца, но с круглыми платиками на величину 2k = 9÷10 мм.
Эксцентричные углубления удобно применять также для образования опорных площадок под головки болтов и гайки на некруглых крышках (см. рис. 15, в, г и ж).
Наименьшее значение величины е1 (см. рис. 16, е), задающей положение эксцентричного углубления, равно радиусу концентричного углубления Dк.д/2 .
Диаметр эксцентричного углубления следует назначать таким, чтобы на кромках крышки не образовывались острые углы, которые легко обламываются и создают некрасивый вид. Правильный выбор диаметра зенкера D3 показан на рис. 16, е. Эксцентричное углубление, образованное зенкером слишком малого диаметра, показано на рис. 16, ж. Глубину эксцентричного углубления принимают равной ау = 1÷2 мм.
Под винты с цилиндрическими или коническими головками зенкуют гнезда соответствующей формы и величины.
Диаметр крышки с гнездами под головки винтов определяют по формуле D=D1+Dгн+2k.
Конфигурация крышек в плоскости диаметрального сечения зависит от назначения крышки (глухая или сквозная), характера сопряжения с корпусом (нецентрируемая или центрируемая), конфигурации фланца, вида опорных элементов для деталей крепления, потребности во внутренней полости, конструкции и размеров уплотнения (монтируемого в крышке), материала и технологии изготовления крышки.
В качестве примера рассмотрим разновидности и методику конструирования наиболее простых крышек для опорных узлов на подшипниках качения. Крышки характеризуются следующими данными: сквозные центрируемые; круглый фланец; опорный элемент для крепежных деталей — общий обработанный кольцевой пояс; расточка трапецеидального профиля для войлочного или фетрового уплотнения; материал — чугунное литье.
В целях сокращения объема обработки ширина центрирующей части крышки не должна быть больше, чем это нужно для центрирования. Она может быть установлена по следующей
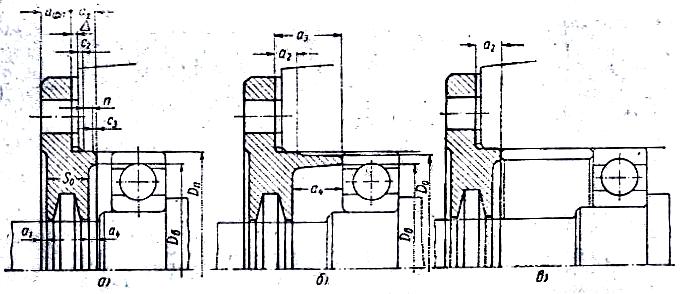
Рис. 17
зависимости (рис. 17, а):
а=∆+С2+n+С3,
где ∆ — толщина прокладки или прокладки и набора регулировочных шайб (∆ = 0,5÷3 мм) ;