Материал: 00619
С2 — фаска в отверстии корпуса (С2 = 1÷1, 5 мм);
n — рабочая ширина центрирующего пояска (n= 3÷5 мм);
С3 — фаска на торце выступа (С3 =1÷1,5 мм).
Таким образом, из условия центрирования размер а2 следует назначать в пределах 5,5 — 11,5 мм с округлением его до целого числа из нормального ряда длин. Если же торцовая поверхность центрирующей части крышки должна служить упором для наружного кольца подшипника, а величина размера a2, установленного из указанных соображений, недостаточна, то применяют ступенчатую конструкцию (рис. 17, б) или вводят промежуточную распорную втулку между крышкой и подшипником (рис. 17, в).
Для назначения размеров при ступенчатой конструкции центрирующей части рекомендуются следующие соотношения:
а3 ≤ 25 мм; D0 = Dn — (2÷3) мм.
С торцом упорного выступа центрирующей части крышки должно соприкасаться только наружное кольцо подшипника. Это условие обеспечивается наличием выемки (см. рис. 17), которая также необходима при постановке распорной втулки между крышкой и подшипником. С введением выемки уменьшается площадь обработки, так как ее поверхности остаются черными. Диаметр выемки
D0 ≈ (0,85÷0,9) Dn.
Глубина выемки: для крышек, показанных на рис. 17, а и в,
а4=афл+а2-(а1+s0)
и для крышек, показанных на рис. 17, б,
а4=афл+а3-(а1+s0) .
При фасонной наружной поверхности крышки (см. рис. 14, ж и з) ее конструкция усложняется, увеличивается вес и расход металла. Кроме этого, возрастает величина консоли выходного конца вала. Поэтому придавать крышкам фасонную наружную поверхность следует только в том случае, когда внутреннее кольцо подшипника закрепляется на валу и когда детали крепления подшипника не могут разместиться в пространстве между ним и днищем углубления в центрирующей части крышки.
По способу изготовления и материалу крышки подразделяются на литые (чугунные, стальные и из алюминиевых сплавов), прессованные из пластмассы, холодно-штампованные из листового металла и изготовляемые механической обработкой из круглого стального проката, листовой стали и пластмассы.
Наиболее распространены литые крышки из серого чугуна. Стальные литые крышки находят применение в тяжелонагруженных опорных узлах, а алюминиевые — в случаях, когда к весу деталей предъявляются весьма жесткие требования.
Методом литья выполняются заготовки крышек с фланцами различной формы и с необходимой конфигурацией в плоскости диаметрального сечения. Последующая механическая обработка обеспечивает центрирование крышек в корпусе и концентричность расточек под уплотнения.
Крышки, прессуемые из пластмассы, применяют в малонагруженных опорных узлах. Они так же, как и литые крышки, могут иметь самую разнообразную конфигурацию. Пластмассовые прессованные крышки получают окончательное формо- и размерообразование в прессформах и не требуют последующей механической обработки. Методом холодной штамповки из листового металла можно изготавливать только глухие нецентрированные крышки.
Применение прессованных пластмассовых и холодноштампованных крышек рационально в крупносерийном и массовом производстве.
Изготовление крышек только путем механической обработки приемлемо лишь в условиях индивидуального производства.
Глава 3: Структура объектов конструирования и техническая документация Структура объектов конструирования
3.1 Составные части
В зависимости от степени сложности изделия подразделяются на простые и комплексные. В состав простых изделий могут входить только отдельные детали либо отдельные детали и узлы. Иногда простое изделие может состоять только из одной детали, например гаечный ключ, сверло, болт, ложка. В состав комплексных изделий входят отдельные детали, узлы и группы.
Деталь — это составная часть изделия, изготовленная без применения сборочных операций.
Узел — это разъемное или неразъемное соединение составных частей изделий.
Узлы представляют собой комплекты деталей, находящихся в определенной взаимосвязи друг с другом. Эта взаимосвязь может быть функциональной и сборочной или только функциональной.
В обоих случаях в зависимости от устройства и степени сложности узлы могут состоять непосредственно из отдельных деталей, а также из отдельных деталей и комплектов деталей, объединенных в более простые и мелкие узлы (подсборки). Узлы, комплектуемые по принципу функциональной и сборочной взаимосвязи деталей, в собранном состоянии представляют собой самостоятельные вполне законченные части изделий. При установке и монтаже таких узлов они должны закрепляться на своих местах и соединяться с соответствующими сопряженными частями изделия без дополнительных операций сборки и регулировки. К таким узлам, например, относятся редукторы, вариаторы, электродвигатели, насосы, крановые тормоза.
Узлы, комплектуемые только на основе функциональной взаимосвязи, самостоятельными сборочными единицами не являются. Они поступают на сборку изделия или группы в разрозненном состоянии, в виде отдельных деталей или деталей и подсборок. Подобным узлом, например, является ручной механизм перемещения крановой балки.
Подсборка может быть как разъемным, так и неразъемным соединением деталей. Примером подсборки может служить вал редуктора в сборе с насаженными на него деталями (рис. 18).
Подсборки, состоящие из отдельных единичных деталей, могут включать в себя еще и более простые подсборки, например коническое колесо того же вала редуктора (рис. 19).
Комплектование деталей узла в отдельные подсборки удобно для рационализации технологии сборочных процессов, особенно в поточном производстве; поэтому при конструировании узлов необходимо стремиться к максимальному объединению отдельных деталей в подсборки.
На рис. 20 показан пример такого объединения. Сборку вала (рис. 20, а) со всеми его деталями нужно производить на месте при сборке узла; при этом шестерню надевают на вал внутри корпуса, а шкив устанавливают и закрепляют после привертывания левой крышки. Для превращения вала вместе со всеми деталями в подсборку достаточно было так сконструировать узел, чтобы наружный диаметр шестерни был меньше наружного диаметра подшипников, и предусмотреть в диске шкива отверстия для обеспечения возможности крепления левой крышки (рис. 20, б). В этом случае вал вместе со всеми насаженными на него деталями устанавливают на место и закрепляют в узле в предварительно собранном состоянии.
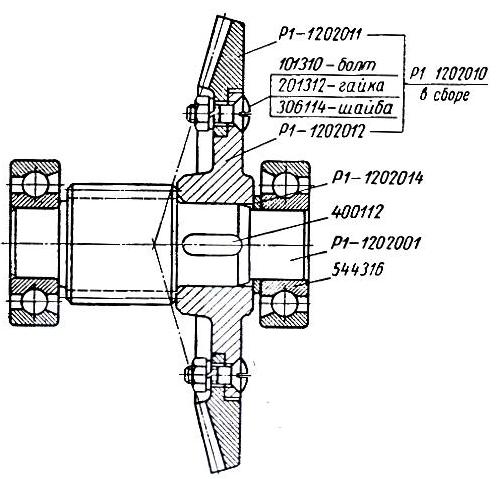
Рис. 18
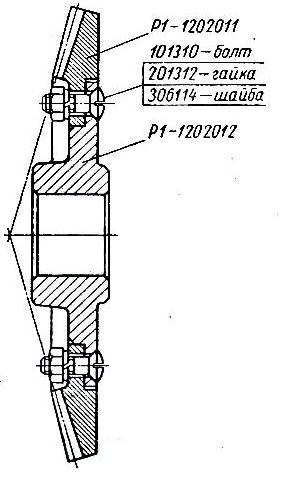
Рис. 19
Превращение данного вала и его деталей в подсборку не требует принципиальных конструктивных изменений и не вызывает ухудшения работы узла; зато значительно улучшаются условия его сборки на производстве, а также условия разборки и сборки во время эксплуатации машины.
Сварные зубчатые колеса, шкивы, кронштейны и тому подобные детали обычно считают деталями машин. Если же это сварная рама, станина или ферма, то такие конструкции квалифицируют как узлы.
В функциональном отношении сварные конструкции независимо от их величины и степени сложности очень часто могут быть названы деталями, так как в готовом виде они представляют собой неделимые и неразбираемые части изделий. При переводе таких частей изделий на изготовление из литья или кованых заготовок они сразу же будут отнесены к категории деталей. С технологической же точки зрения и в свете определения детали и узла по ГОСТу 5290-60 сварные конструкции относятся к категории узлов. Это очевидно из того, что любая сварная конструкция представляет собой неразъемное соединение элементов, собираемое перед сваркой или в процессе сварки. Каждый элемент изготавливается предварительно без применения сборочных операций и поэтому фактически является деталью.
По характеру технической документации сварные конструкции также должны быть отнесены к категории узлов, так как на любую из них составляют узловую спецификацию с указанием марки и сортамента материала для каждого элемента.
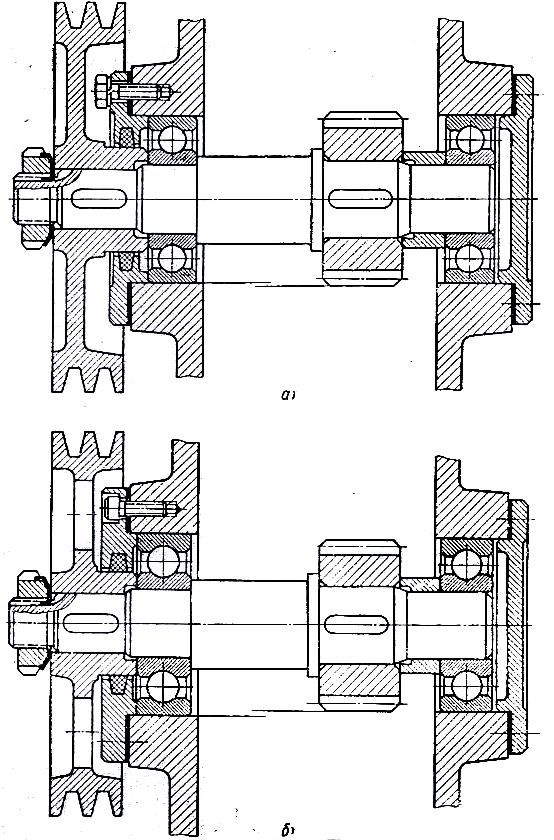
Рис. 20
На основании изложенных соображений сварные конструкции в любом случае должны считаться узлами или подсборками, но не деталями.
Группа — это основная составная часть комплексного изделия. Группы так же, как и изделия, могут быть простыми или комплексными. В состав простых групп могут входить отдельные детали, узлы и покупные изделия, а в состав комплексных — отдельные детали, узлы, покупные изделия и простые группы.
Как простая, так и комплексная группа представляет собой комплекты составных частей изделия, объединенных по принципу функциональной и сборочной или только функциональной взаимосвязи.
Значение структурного деления изделий на составные части
Правильное, рациональное структурное деление изделий на составные части имеет большое значение с различных точек зрения.
Наиболее целесообразными составными частями изделий в части удобства их конструирования и производства, а также в отношении поставки потребителям и эксплуатации являются узлы, представляющие собой самостоятельные сборочные единицы. Наличие таких узлов расширяет конструктивную преемственность, т. е. возможность применения в новых изделиях узлов из других изделий, находящихся в действующем производстве. При этом преемственность может осуществляться как внутри одного предприятия, так и между родственными предприятиями данной отрасли промышленности.
Преемственность исключает затрату средств и времени на конструирование новых узлов, а также на подготовку их к производству. Сокращаются сроки выпуска изделий и снижается их стоимость. Снижению стоимости изделий способствует также увеличение масштаба производства узлов при их использовании в нескольких изделиях.
Составные части изделий, которые невозможно собрать в виде самостоятельных сборочных единиц, комплектуются в группы, объединяясь по функциональному признаку. Это необходимо для конструирования (расчета и компоновки), организации производства и монтажа.
Структурное деление изделий на составные части является важным организационно-техническим мероприятием для конструкторских отделов и бюро, которое способствует:
повышению качества разработки конструкций изделий за счет сужения специализации конструкторов, так как за секторами (группами) конструкторских отделов (бюро) обычно закрепляют определенные группы и узлы изделий; это дает четкое разграничение функций конструкторских групп и отдельных конструкторов и обеспечивает оперативное решение вопросов нового проектирования и текущего производства;
ускорению процесса конструирования изделий за счет параллельной разработки узлов соответствующими группами и отдельными конструкторами.
Существенное влияние на структурное деление изделий оказывает вид их производства. Чем больше данное производство приближается к массовому, тем выше уровень его организации и тем подробнее должна быть разработана структура изделия.
Условия поточно-массовой сборки изделий требуют максимально-возможного выделения из узлов комплектов деталей, самостоятельно собираемых в отдельные подсборки.
Определенные требования к структурному делению изделий на составные части в крупносерийном и массовом производстве предъявляются также и со стороны операций механической обработки. Это положение можно проиллюстрировать следующим примером — на рис. 21, а показана подсборка, представляющая собой ведомый диск автомобильного сцепления, собранный со ступицей. В эту подсборку, в свою очередь, входит еще более простая подсборка, состоящая из тех же деталей, но без ступицы (рис. 21, б).
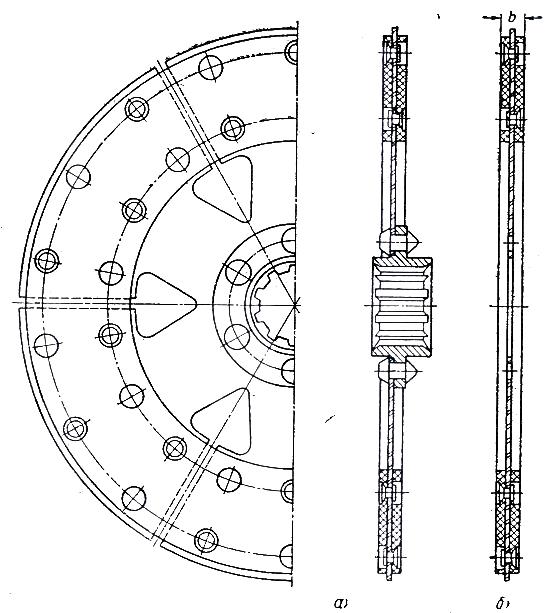
Рис. 21
Общая толщина склепанного диска (размер b) должна быть выдержана в пределах определенного допуска, что в принципе может быть обеспечено двумя способами. Первый из них предусматривает изготовление металлического диска и накладок с такими отклонениями по толщине, суммарная величина которых не превышает значения допуска на размер b. Этот способ в данном случае практически неприемлем, так как требует очень высокой точности выдерживания толщины дисков и накладок. При втором способе получение заданного размера обеспечивается путем шлифования диска в склепанном состоянии, для чего накладки выполняют с необходимым припуском по толщине.
Диски шлифуют на плоскошлифовальных станках до сборки их со ступицей; поэтому в условиях массового производства, в котором процесс сборки расчленен на ряд отдельных операций, выполняемых на определенных рабочих местах, для указания о шлифовании дисков и задания размера b необходима отдельная подсборка, представленная на рис. 20, б. Как реальная физическая единица эта подсборка существует только в процессе сборки сцепления до приклепки ступицы к дискам. Однако в комплект технической документации изделия данная подсборка входит в виде отдельного чертежа, имеющего свое наименование и обозначение.
Если бы рассматриваемое сцепление было изделием индивидуального или мелкосерийного производства, то все его детали собирались бы на одном участке, а возможно и одним рабочим. Все операции, необходимые для обеспечения требований, предъявляемых к подсборкам, производились бы в процессе сборки всего узла и поэтому не было бы надобности в документальном оформлении указанной подсборки.