Материал: 1695
60
мендует принимать за критическую температуру ту, при которой ударная вязкость составляет 40 % от максимальных значений.
13. ОСНОВНЫЕ ЭЛЕМЕНТЫ ПРОЛЕТНОГО СТРОЕНИЯ, СОЕДИНЯЕМЫЕ НА МОНТАЖЕ СВАРКОЙ
На монтаже мостовых конструкций соединяют следующие основные элементы: а) двутавровые балки, б) ребристые и ортотропные плиты, в) диафрагмы и связи.
Монтажная сварка выполняется как на площадках укрупнения (на берегу), так и в пролете.
Монтажные стыки двутавровых балок могут быть цельносварными или болтосварными. Первые предпочтительнее выполнять при сборке балок на берегу, на сплошных подмостках, при расположении стыков над опорами.
Болтосварные стыки целесообразнее применять при навесном или полунавесном способе монтажа.
Наибольшее распространение получил цельносварной стык конструкции ИЭС им. Е.О. Патона (см. рис. 7). Все стыки сваривают автоматами. Габариты вставки стенки определяются габаритами сварочного автомата для сварки в нижнем положении, а величина вставки верхнего пояса зависит от габаритов сварочного автомата для вертикальной сварки.
Для облегчения сборки стенки со вставкой и снижения величины остаточных сварочных напряжений предусматривают роспуски, т.е. незаваренные участки угловых швов соединений стенки с поясами. Длина роспуска принимается по расчету, но не менее 300 мм, которые вручную или механизированным способом сваривают при окончательном оформлении стыка. При небольших толщинах стенки во избежание ее выкручивания до заварки швов вставку стенки прихватывают к вставке верхнего пояса.
В болтосварном стыке двутавровых балок (см. рис. 8) сначала соединяют стенки соседних блоков, а затем сваривают стыковые соединения поясов 2 и 3, после чего накладками и прокладками перекрывают технологические окна.
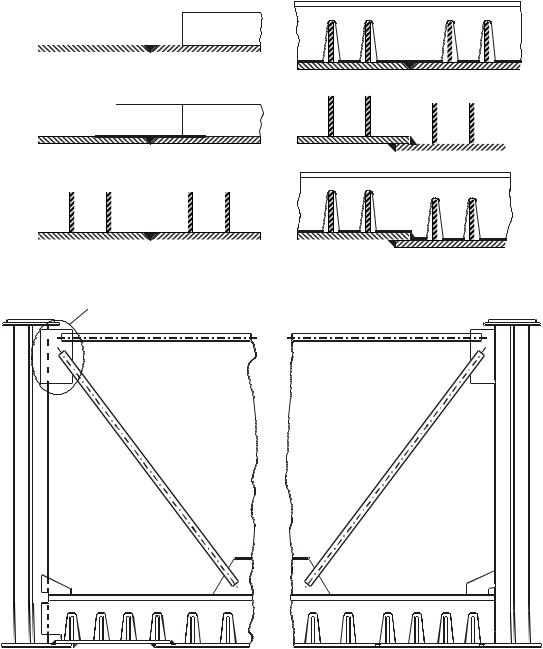
Поперечные стыки ребристых плит выполняют цельносварными. Первоначально сваривают стыковое соединение горизонтальных листов блоков плит; для пропуска сварочного автомата продольные ребра обрывают, не доходя до стыка листа (рис. 38, а). Затем ребра стыкуют при помощи вставки, ввариваемой вручную, и заваривают роспуски (рис. 38, б).
Продольный стык нижней ребристой плиты выполняют при помощи стыкового (рис. 38, в) и нахлесточного соединений (рис. 38, д). Сварку стыкового соединения выполняют автоматом, а нахлесточного – автоматом
61
или полуавтоматом при сварке в нижнем положении и вручную – при сварке в поточном положении (рис. 38, г, е).
а)  г)
б)  д)
в) |
е) |
|
Рис. 38. Сварные стыки ребристых плит
а) |
1 |
|
б) |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 39. Сварные соединения ребристых плит с главными балками
Соединения ребристых плит с главными балками выполняют цельносварными. Соединения горизонтального листа плиты с поясом главной балки осуществляют нахлесточным (рис. 39, а) или стыковым (рис. 39, б). При этом швы стыкового и нахлесточного углового соединений (в нижнем положении) выполняют автоматической или полуавтоматической сваркой, угловые швы в поточном положении стенок и угловых фасонок поперечных ребер плиты с вертикальными ребрами балки выполняют нахлесточ-
62
ными (см. рис. 39, а) или стыковыми (см. рис. 39, б). Вертикальные швы сваривают полуавтоматом в среде СО2 или вручную.
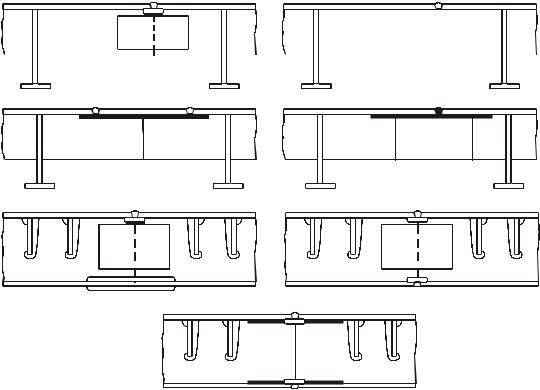
Поперечные стыки ортотропных плит выполняют болтосварными (рис. 40, а) или цельносварными (рис. 40, б, в, г).
Продольные стыки ортотропных плит могут быть болтосварными или цельносварными. В болтосварных стыках возможны варианты:
а) горизонтальные листы блоков плиты сваривают стыковым швом, а стенки и пояса поперечных ребер соединяют накладками и высокопрочными болтами (рис. 40, д);
б) горизонтальные листы и пояса поперечных ребер сваривают стыковыми швами, а стенки соединяют при помощи накладок и высокопрочных болтов (рис. 40, е).
В цельносварном стыке (рис. 40, ж) горизонтальные листы блоков плиты, стенки и пояса поперечных ребер сваривают стыковыми швами.
Во всех случаях стыки горизонтальных листов блоков плиты сваривают автоматом, а остальные соединения выполняют механизированной сваркой порошковой проволокой в среде СО2 или вручную.
а) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
б) |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
в) |
г) |
д) |
|
|
|
|
|
|
|
|
|
|
|
|
|
е) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ж)
Рис. 40. Поперечные стыки ортотропных плит
Как в поперечных, так и в продольных стыках предусматривают роспуски тавровых соединений ребер и листа. Роспуски заваривают вручную при окончательном оформлении стыка.
63
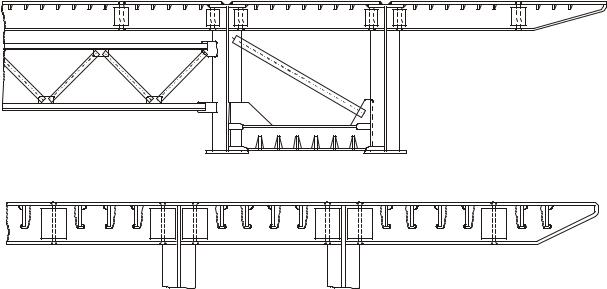
Соединение ортотропных плит с главными балками пролетных строений выполняют болтосварными (рис. 41).
Угловые швы нахлесточных соединений горизонтального листа плиты и верхнего пояса балки (рис. 41, а) выполняют в нижнем положении автоматической или механизированной сваркой, в потолочном положении
– сваривают ручной дуговой электросваркой, а швы стыковых соединений (рис. 41, б) указанных элементов сваривают автоматом.
а)
б)
Рис. 41. Сварные соединения ортотропных плит с главными балками
Все стенки поперечных ребер плиты соединяют при помощи накладок и высокопрочных болтов с вертикальными ребрами балок; пояса поперечных ребер плиты сваривают полуавтоматом или вручную стыковыми швами с продольными ребрами балок или соединяют накладками и высокопрочными болтами.
Элементы диафрагмы соединяют на монтаже с главными балками, ортотропными и ребристыми плитами и между собой.
Монтажные блоки диафрагм могут включать в себя элементы главных балок. Такие блоки называются диафрагмами-вставками.
Монтажные соединения блоков диафрагм-вставок могут быть цельносварными или болтосварными. Цельносварные соединения имеют сварные стыки с главными балками и поперечные стыки с ребристыми и ортотропными плитами.
Монтажные соединения блоков простых диафрагм, не яляющихся вставками, выполняются болтосварными. Соединения нижнего пояса диафрагмы с поясами главных балок осуществляются нахлесточными швами; угловые швы в нижнем положении свариваются полуавтоматом или вруч-
64
ную, а в потолочном – вручную. Стыковые соединения нижнего пояса диафрагмы с ребристой плитой свариваются автоматом. Вертикальные стенки диафрагм соединяют с поперечными ребрами главных балок накладками с высокопрочными болтами; возможно сварное соединение встык.
14. ПОДГОТОВКА СВАРОЧНЫХ МАТЕРИАЛОВ ПОД СВАРКУ. ТРЕБОВАНИЯ К СБОРКЕ И СВАРКЕ
Сварочные электроды перед сваркой прокаливаются при температурах, указанных в паспорте марки электродов. Хранят после прокалки в печи с t = 60…80 °С, откуда поступают на рабочее место сварки и находятся на рабочем месте полсмены (4 ч). Неиспользованные электроды в течение 4 ч вновь прокаливаются.
Флюс для автоматической и механизированной сварки перед употреблением необходимо прокалить при 350…400 °С в течение 3 ч с тщательным перемешиванием. После прокалки флюс хранят на подогреваемых поддонах при t = 70…90 °С. На рабочих местах флюс хранят в закрытой таре.
Поверхность сварочной проволоки очищают от ржавчины, жира, технологической смазки и других загрязнений. Перед очисткой проволоку прокаливают при 150…200 °С в течение 1,5…2 ч.
Порошковую проволоку для сварки в среде СО2 и автоматической вертикальной сварки прокаливают при t = 200…230 °С в течение 2 ч. Хранят в отапливаемых помещениях при t ≥15 °С не более 24 ч.
Электроды, бухты проволоки, флюсы хранят в сухих отапливаемых помещениях.
Собранные под сварку элементы соединяются прихватками. При надежном соединении механическим способом разрешается прихватки не ставить.
Не допускается подгонка собираемых соединений с чрезмерным натяжением элементов или нанесении ударов, способствующих появлению вмятин, наклепа, местной остаточной деформации. Правку деформированных деталей перед сборкой и после сварки производить местным нагревом.
При выполнении работ в условиях повышенной влажности основной металл в зоне монтажных сварных соединений перед сваркой высушить газовым пламенем, а в необходимых случаях применять предварительный или сопутствующий подогрев.
Монтажные вставки главных балок, диафрагм, ребер и др., имеющие припуск по длине и ширине, подгоняют по месту газовой резкой с последующей механической зачисткой кромок.