Материал: 1695
15
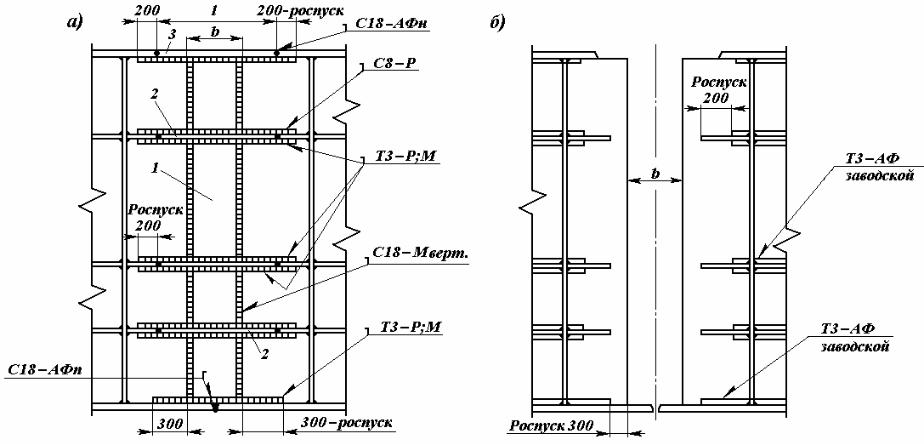
Рис. 7. Конструкция цельносварного стыка главных балок (а) и подготовка его к сварке (б): 1 – вставка стенки; 2 – вставка ребер; 3 – вставка верхнего пояса; l – длина вставки, принимается в зависимости от шины и толщины пояса; b=400–600 мм в зависимости от сварки сварочного трактора
16
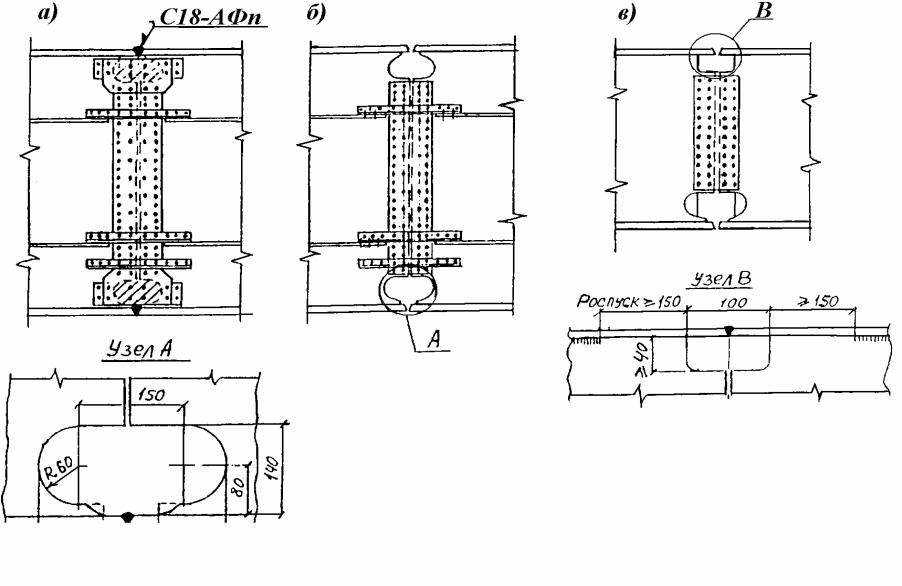
Рис. 8. Конструкция комбинированного фрикционного сварного стыка: а – стык в сборе; б – начальная стадия сборки; в – вариант стыка; узел А – технологическое отверстие у нижнего пояса;
узел В – технологическое отверстие у верхнего пояса
17
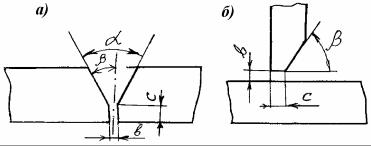
Рис. 9. Элементы геометрической формы разделки кромок под сварку стыкового (а)
и углового (б) швов
Сварные швы нахлесточных соединений должны иметь плоское или слегка выпуклое очертание с соотношением катетов не менее 1:2,5 с последующей механической обработкой для снижения концентрации напряжений.
Сварные швы угловых соединений и угловые швы тавровых соединений выполняются ручной электродуговой сваркой во всех пространственных положениях. В нижнем положении может использоваться механизированная и автоматическая сварка под слоем флюса; в горизонтальном и вертикальном положениях применяется механизированная сварка порошковой проволокой в среде углекислого газа. Потолочные швы сваривают ручной электродуговой сваркой. Угловые и тавровые сварные соединения имеют повышенную концентрацию напряжения.
Для обеспечения провара и требуемого сварного шва осуществляют разделку кромок, элементами ее являются: угол разделки кромок α, угол скоса одной кромки β, зазор между стыкуемыми кромками в и притупление
С(рис. 9).
3.ХАРАКТЕРИСТИКА ОСНОВНЫХ СПОСОБОВ СВАРКИ НА МОНТАЖЕ МОСТОВ
Согласно стандарту предприятия СТП 005–97 «Технология монтажной сварки стальных конструкций мостов» для выполнения монтажных соединений рекомендуются следующие способы сварки: автоматическая сварка под флюсом сплошной проволокой с металлохимической присадкой на подкладках, автоматическая и механизированная под флюсом сплошной проволокой, в том числе по ручной подварке корня шва, механизированная сварка самозащитной порошковой проволокой (вертикальные швы), механизированная сварка сплошной и порошковой проволокой в среде углекислого газа и ручная электродуговая сварка.
18
3.1. Особенности ручной электродуговой сварки качественными электродами
Преимущество сварки: простота выполнения, мобильность применяемого оборудования, возможность сварки в различных пространственных положениях и в местах, труднодоступных для механизированных способов сварки.
Недостатками ручной электродуговой сварки являются трудности сварки тонких материалов (< 2 мм), длительный срок обучения сварщика (1…1,5 года), малая производительность. Качество сварки зависит от квалификации сварщика.
Область применения ручной электродуговой сварки на монтаже мостов: короткие швы (длиной менее 1 м) стыковых, угловых, тавровых и нахлесточных соединений металла толщиной 10…50 мм во всех пространственных положениях, исправление дефектов после автоматической и механизированной сварки.
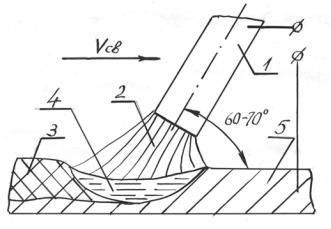
Рис. 10. Сварка качественным электродом: 1 – электрод; 2 – сварочная дуга; 3 – сварочный шов; 4 – сварочная ванна;
5 – основной металл
Сущность способа дана на рис. 10 и заключается в следующем: ток подводится к электроду 1 и свариваемому металлу 5, который еще называется основным металлом. Сварочная дуга 2 питается от источника постоянного или переменного тока. Под действием тепла дуги расплавляются электрод и основной металл. Доля последнего в формировании шва составляет 15…35 %. При кристаллизации сварочной ванны 4 образуется сварной шов 3. Глубина, на которую расплавляется основной металл, называется глубиной проплавления, которая зависит от величины сварочного тока, диаметра электрода, положения шва в пространстве, колебания электрода, от разделки кромок и т.д.
Основными параметрами режима ручной дуговой сварки являются сварочный ток, диаметр электрода, длина дуги. Последняя в технологиче-
19
ских картах не оговаривается. Диаметр электрода зависит от толщины свариваемого металла, положения шва в пространстве. Для свариваемых толщин до 5 мм диаметр электрода равен свариваемой толщине. При сварке вертикальных, потолочных и горизонтальных швов диаметр электрода берется не более 5 мм с целью обеспечения качественного формирования шва. Выбирая величину сварочного тока, учитывают ее зависимость не только от диаметра электрода, но и от его рабочей длины, скорости его перемещения, состава покрытия и т.д. Для электродов 3…6 мм при выборе тока пользуются зависимостью
JСВ = К·d,
где d – диаметр электрода, мм; К – коэффициент, учитывающий физические свойства свариваемого материала; К = 40…60 А/мм при сварке малоуглеродистых сталей; К = 30…40 А/мм при сварке легированных сталей.
Нормальная длина дуги при сварке определяется из соотношения
ℓg = (0,5-1,1)·d.
Для оценки производительности способа сварки вводится коэффициент наплавки αН, который показывает количество металла в граммах, наплавляемого в единицу времени 1 ч при силе тока 1 А. Значения αН для различных марок электродов приведены в табл. 4.
|
Коэффициент наплавки для различных марок электродов |
Таблица 4 |
||||||
|
|
|
||||||
|
|
|
|
|
|
|
|
|
Марка |
|
ОММ–5 |
ЦМ–7 |
УОНИ 13/45 |
ОЗС–2 |
УП–1/45 |
|
АНО –1 |
электрода |
|
|
||||||
αН, г/а·ч |
|
7,2 |
10,6 |
8,5 |
8,5 |
10 |
|
15 |
|
|
|
|
|
|
|
|
|
Зная αН электрода, можно рассчитать количество наплавляемого ме-
талла GН:
GН = αН·JСВ·tСВ,
где tСВ – время сварки.
Качественный электрод для ручной дуговой сварки представляет собой металлический стержень, на поверхность которого методами окунания или опрессовки нанесено покрытие. Стержень служит для создания дополнительного металла в шве, а покрытие электрода содержит следующие вещества:
а) шлакообразующие (марганцевая руда, рутил, плавиковый шпат), их назначение – шлаковая защита расплавленной сварочной ванны от действия атмосферы;
б) газообразующие вещества (крахмал, древесная мука, целлюлоза, мрамор, доломит и др.) являются источником выделения газов при плавлении покрытия и тем самым способствуют защите металла от атмосферы;