Материал: 1695
10
стики сварочной дуги для обеспечения саморегулирования сварочного процесса.
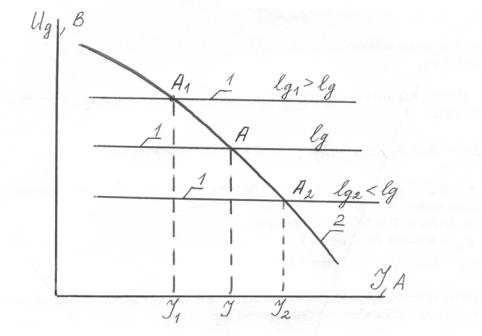
Рис. 3. Статическая характеристика сварочной дуги при ручной сварке (1) и внешняя вольтамперная характеристика источника питания (2)
При ручной электродуговой сварке качественными электродами (JСВ=200…500 А) плотность сварочного тока находится в пределах 12…80 А/мм2. Поэтому для обеспечения саморегулирования сварочного процесса источник питания должен иметь крутопадающую внешнюю характеристику (рис. 3).
При наложении внешней характеристики источника питания на статистическую характеристику сварочной дуги видно, что в точке А напряжение дуги равно напряжению источника питания. Сварочная дуга горит устойчиво. При случайных отклонениях сварочной дуги в сторону уменьшения (ℓg2) или увеличения (ℓg1) соответственно будет увеличиваться или уменьшаться сварочный ток. При этом скорость плавления электрода соответственно будет увеличиваться или уменьшаться. Это приведет в обоих случаях к восстановлению прежней длины дуги (ℓg) и возвращению напряжения дуги в точку А.
При автоматической сварке под слоем флюса плотность сварочного тока на электроде менее 80 А/мм2 и поэтому статистическая характеристика сварочной дуги жесткая. Для обеспечения устойчивого горения дуги и саморегулирования сварочного процесса внешняя характеристика источника питания должна быть нападающей (см. рис. 3).
В этом случае так же, как и при ручной сварке (см. рис. 3), случайное отклонение длины дуги ведет к изменению величины сварочного тока, к
11
скорости плавления электрода, восстановлению первоначального напряжения дуги, соответствующего точке А.
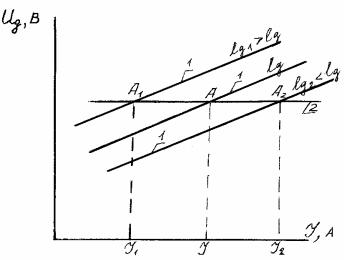
При сварке в среде защитных газов на постоянном токе большой плотности (свыше 80 А/мм2) статическая характеристика сварочной дуги возрастающая. Для обеспечения саморегулирования сварочного процесса внешняя характеристика источника питания должна быть жесткой или возрастающей, но с меньшей крутизной, чем статистическая характеристика сварочной дуги (рис. 4).
Рис. 4. Статистическая характеристика сварочной дуги при сварке в среде СО2 (1) и внешняя характеристика источника питания (2)
В качестве источников питания для сварки мостовых конструкций при ручной электродуговой сварке, автоматической и механизированной сварке под слоем флюса и в среде углекислого газа используют выпрямители и генераторы постоянного тока.
Требования, предъявляемые к источникам питания сварочной дуги.
1.Напряжение холостого хода должно быть достаточным для легкого возбуждения сварочной дуги, устойчивого ее горения, но не превышать норм безопасности труда, т.е. 80…90 В.
2.Мощность источника питания должна быть достаточна для выполнения сварочных работ.
3.Источник питания должен выдержать продолжительные короткие замыкания сварочной цепи без перегрева и повреждения обмотки.
4.Обеспечивать быстрое восстановление напряжения дуги после коротких замыканий.
5.Иметь устройство плавного регулирования сварочного тока.
6.Обладать заданной внешней характеристикой.
7.Обеспечивать возможность настройки различных режимов сварки. Полная тепловая мощность Q сварочной дуги равна
Q = 0,24·ИД·JД,

12
где ИД – напряжение сварочной дуги, В; JД – сварочный ток, А; 0,24 – тепловой эквивалент.
|
Характеристика источников сварочного нагрева |
|
Таблица 2 |
|||||||||
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Минимальная пло- |
Максимальная |
|
|
Погонная энергия, |
|||||
Вид сварки |
|
щадь пятна нагрева, |
плотность энергии, |
|
||||||||
|
|
|
м2 |
|
|
Вт/м2 |
|
|
Дж/м |
|||
Газовая |
|
10 –6 |
|
|
5·108 |
|
|
|
52·105 |
|||
Ручная дуговая |
|
10 –7 |
|
|
1011 |
|
|
|
23·105 |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
Автоматическая |
|
10 –7 |
|
|
1011 |
|
|
|
30·105 |
|||
под слоем флюса |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ионно-лучевая |
|
10 –7…10 –8 |
|
|
– |
|
|
|
|
– |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
Микроплазменная |
|
10 –10 |
|
|
1012 |
|
|
|
|
8·105 |
||
Электронно- |
|
10 –11 |
|
|
1013 |
|
|
|
1,5·105 |
|||
лучевая |
|
|
|
|
|
|
|
|
|
|
|
|
Лазерная |
|
10 –12 |
|
|
1014 |
|
|
|
0,4·105 |
|||
|
|
|
КПД источников сварочного нагрева |
|
|
|
Таблица 3 |
|||||
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
Ручная сварка |
Сварка |
Плазмен- |
|
Электрон- |
|
|
|||
Способ |
Газовая |
|
качественны- |
под сло- |
ная свар- |
|
но-лучевая |
|
Лазерная |
|||
сварки |
сварка |
|
ми электрода- |
ем |
ка |
|
|
сварка |
|
сварка |
||
|
|
|
ми |
флюса |
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|||
ηИ,% |
55 |
|
75…85 |
75…90 |
80 |
|
|
85 |
|
5 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
Выделение тепла происходит в активных пятнах электродов и в столбе дуги. Количество тепла, введенное сварочной дугой в изделие в процессе сварки за единицу времени, называется эффективной тепловой мощностью сварочной дуги, определяемой по формуле
QИ = 0,24·ηИ·ИД·JД,
где ηИ – эффективный КПД процесса нагрева металла сварочной дугой.
В табл. 2 и 3 даны сравнительные характеристики источников сварочного нагрева и их коэффициенты полезного действия.
13
2. ТИПЫ СВАРНЫХ МОНТАЖНЫХ СОЕДИНЕНИЙ МОСТОВЫХ КОНСТРУКЦИЙ
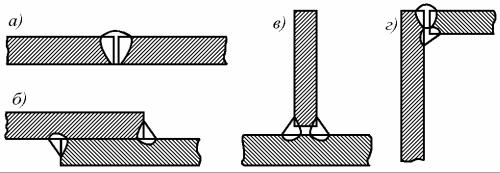
Основными типами монтажных сварных соединений являются: стыковое, нахлесточное, тавровое и угловое (рис. 5).
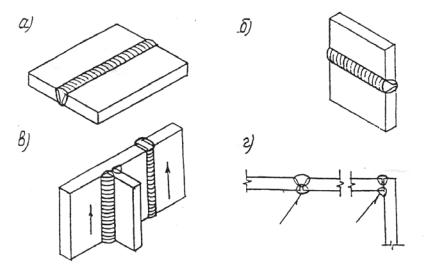
Монтажные и сварные соединения выполняют во всех пространственных положениях: нижнем, горизонтальном, вертикальном и потолочном (рис. 6). ГОСТ 5264–80 – для ручной дуговой сварки, ГОСТ 8713–79 – для автоматической и механизированной сварки под слоем флюса, ГОСТ 14771–76 – для дуговой сварки в среде защитных газов регламентируют основные типы и конструктивные элементы швов стыковых, угловых, тавровых и нахлесточных сварных соединений, которые соответственно обозначаются С1, С2, С3 и т. д., У1, У2, У3 и т. д., Т1, Т2, Т3 и т. д., Н1, Н2.
Каждый тип соединения имеет свои преимущества и недостатки. Стыковые соединения экономичны, имеют минимальную концентрацию напряжения, удобны для контроля. Требуют более точную сборку деталей под сварку, сложную обработку кромок под сварку профильного металла. Угловые и тавровые соединения имеют повышенную концентрацию напряжения. Предпочтения отдаются стыковым соединениям, выполненным механизированными и автоматическими способами сварки.
Стыковые односторонние соединения в нижнем положении выполняются автоматической сваркой под слоем флюса с применением подкладок для формирования корня шва. Допускается для стыковых односторонних и двухсторонних соединений поясов балок механизированная или ручная электродуговая сварка.
Поперечные и продольные стыки нижних ребристых плит и стыки их примыкания к поясам главных балок сваривают односторонней автоматической сваркой на подкладках.
Рис. 5. Основные типы сварных и монтажных соединений: а – стыковое; б – нахлесточное; в – тавровое; г – угловое
Стыковые соединения с двухсторонними швами допускаются в конструкциях, требующих сплошного проплавления в вертикальном или горизонтальном положении (сварка стыков ребер со вставками).
14
Рис. 6. Пространственное положение сварных швов при монтажной сварке: а – нижнее; б – горизонтальное; в – вертикальное; г – поточное
Монтажные стыки двутавров, L–образных и коробчатых балок могут быть цельносварные или фрикционно-сварные (рис. 7, 8). При сборке пролетных строений на берегу с последующим перемещением их на опоры используются цельносварные стыки. При навесной, полунавесной и урав- новешенно-навесной сборке применяют комбинированные стыки.
При применении фрикционно-сварных монтажных стыков главных балок стыки верхнего поясапроектируютбезвставки. Величинаверхнего зазоравстыкеверхнегопоясаобеспечиваетсяпризаводскомизготовлении.
Взоне стыкового соединения верхнего пояса в стенках стыкуемых блоков предусматривают скругленные вырезы высотой и шириной не менее 50 мм для пропуска формирующих прокладок (см. рис. 8).
Взоне стыка нижнего пояса предусматривается технологическое отверстие для пропуска удлинительной приставки сварочного автомата высотой не менее 140 мм от верхней плоскости пояса (см. рис.8). Торец обрыва стенки должен находиться на расстоянии 55 мм от оси шва для обеспечения прохода удлинительной приставки.
Преимуществами нахлесточных соединений являются простота сборки, отсутствие скоса кромок. Недостатками их – повышенная концентрация напряжения, повышенный расход металла, сложность контроля качества сварки.
Угловые швы нахлесточных соединений сваривают наклонным электродом: в нижнем положении используется автоматическая, механизированная и ручная электродуговая сварка, в вертикальном и горизонтальном положениях применяются механизированная сварка в среде углекислого газа и ручная электродуговая сварка, а в потолочном положении имеет место ручная электродуговая сварка.