Материал: 2394
Провести анализ структуры коллекции сплавов (в соответствии с третьим заданием) под микроскопом.
Описать структурные составляющие сплавов, указать марки сплавов, их
механические свойства и примерное назначение изучаемых сплавов.
Содержание отчета
1. Название, цель работы и задание.
2. Диаграммы состояния цветных сплавов.
3. Кривые охлаждения заданных сплавов с описанием превращений,
происходящих в сплавах при охлаждении.
4. Рисунки микроструктур с описанием структурных составляющих, свойств и применения изучаемых сплавов.
5. Ответ на контрольный вопрос.
6. Список использованной литературы.
Контрольные вопросы
1. Каковы составы, структура, маркировка и применение латуней?
2. Каковы составы, структура, маркировка и применение бронз?
3. Какая термообработка проводится для бронз?
4. Какие алюминиевые сплавы применяются для изготовления отливок?
5. Как повышают прочность литейных алюминиевых сплавов?
6.Какие алюминиевые сплавы и по каким режимам упрочняются термообработкой?
7. Как классифицируются магниевые сплавы?
8. Каковы структура, свойства, маркировка и применение титановых сплавов?
9. Какие сплавы применяются в качестве антифрикционных материалов?
Практическая работа n 4 микроструктурный анализ чугунов
Цель работы: изучить микроструктуру чугунов и установить связь между составом, условиями получения, структурой и свойствами.
Задания
1. Зарисовать диаграмму железо – углерод (пунктирные линии) и железо–цементит (сплошные линии) для чугунов.
2. Построить кривые охлаждения для доэвтектического и заэвтектического чугуна. Проверить правильность их построения с помощью правила фаз; указать превращения, протекающие в чугунах при охлаждении их из жидкого состояния до комнатной температуры.
3. Рассмотреть под микроскопом и зарисовать микроструктуру образцов белого, серого, ковкого и высокопрочного чугунов. Описать их структуру, условия и метод получения, механические свойства и применение.
4. Объяснить влияние формы и размеров графита на механические свойства чугунов.
5. Ответить на контрольные вопросы.
6. Составить отчет.
Общие положения
Чугунами называются сплавы железа с углеродом, которые содержат более 2,14 % углерода. Кроме углерода, чугуны (по сравнению со сталями) содержат повышенное количество кремния, марганца, серы и фосфора.
В зависимости от содержания примесей, скорости охлаждения и последующей обработки углерод в чугуне может находиться в связанном виде – в виде цементита или в свободном – в виде графита.
Различают следующие виды чугунов:
1. Белый чугун. Весь углерод находится в виде цементита.
2. Серый чугун. Большая часть или весь углерод находится в виде графита. Графит имеет форму пластинок.
3. Ковкий чугун. Большая часть находится в виде графита. Графит имеет хлопьевидную форму.
4. Высокопрочный чугун. Большая часть или весь углерод находится в виде графита. Графит имеет шаровидную форму.
Белые чугуны получаются при ускоренном охлаждении и повышенном
содержании марганца (свыше 1 %). В белом чугуне весь углерод находится в виде цементита (Fe3С), поэтому этот чугун очень твердый и хрупкий. Структурные превращения происходят в соответствии с диаграммой Fe-Fe3C. При кристаллизации белых чугунов образуется эвтектика – ледебурит. Ледебурит – это механическая смесь аустенита и цементита. Он образуется при температуре 1147 °С, при 727 °С аустенит, входящий в состав ледебурита, превращается в перлит. Ниже 727 °С ледебурит представляет собой смесь перлита и цементита.
По содержанию углерода белые чугуны делятся на доэвтектические(2,14 – 4,3 %), эвтектические (4,3 %) и заэвтектические (больше 4,3 %). Доэвтектические белые чугуны имеют структуру, состоящую из перлита и ледебурита (рис. 4.1, а). Чем больше углерода в доэвтектическом чугуне, тем больше содержание ледебурита.
Эвтектический белый чугун состоит только из ледебурита (рис. 4.1, б).
Заэвтектический чугун состоит из крупных пластин первичного цементита и ледебурита (рис. 4.1,в). Чем больше углерода в заэвтектическом чугуне, тем больше он содержит первичного цементита. Серый чугун получается при медленном охлаждения и повышенном содержании кремния(до 3 %). Структура серых чугунов характеризуется количеством и формой графитовых включений и структурой металлической основы. Графит выделяется в виде пластин, такие включения являются внутренними надрезами. Они сильно снижают прочность чугуна.
Металлическая основа серого чугуна бывает ферритной, феррито-перлитной, перлитной. Микроструктура серого чугуна на феррито-перлитной основе приведена на рис. 4.1, г.
Свойства серого чугуна зависят от количества и формы графита и структуры металлической основы. Прочность серых чугунов на растяжение находится в пределах 100 – 350 МПа (ГОСТ 1412-85).
Серый чугун маркируется буквами СЧ (серый чугун) и двузначным числом. Две цифры показывают минимальное значение предела прочности чугуна на растяжение. Мерой качества чугуна принято считать показатели его прочности. Количество, размер и форму графитных включений изучают на нетравленых шлифах. После травления изучают структуру металлической основы. Если в чугуне наряду с графитом есть ледебурит, то такой чугун называется половинчатым.
Ковкий чугун получают при длительном нагреве при высоких температурах (отжиг 900 – 1000 °С) отливок из белого чугуна. При температурах около 1000 °С цементит распадается и образуется графит хлопьевидной формы. Такой графит по сравнению с пластинчатым значительно меньше снижает прочность и пластичность металлической основы.
Металлическая основа ковкого чугуна бывает ферритной, феррито-перлитной и перлитной. Микроструктура ковкого чугуна на феррито-перлитной основе показана на рис. 4.1, д.
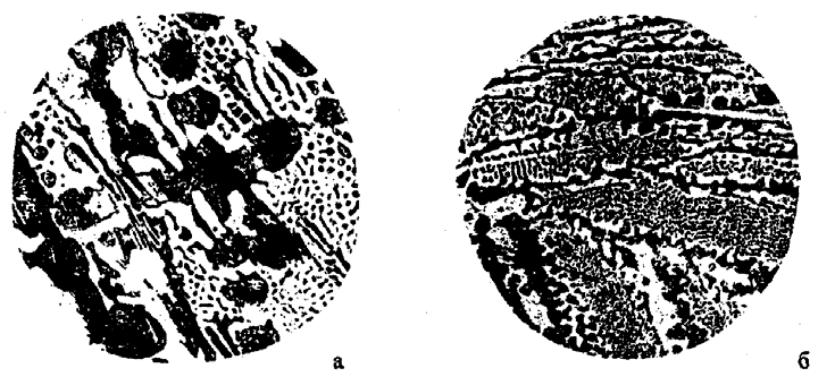
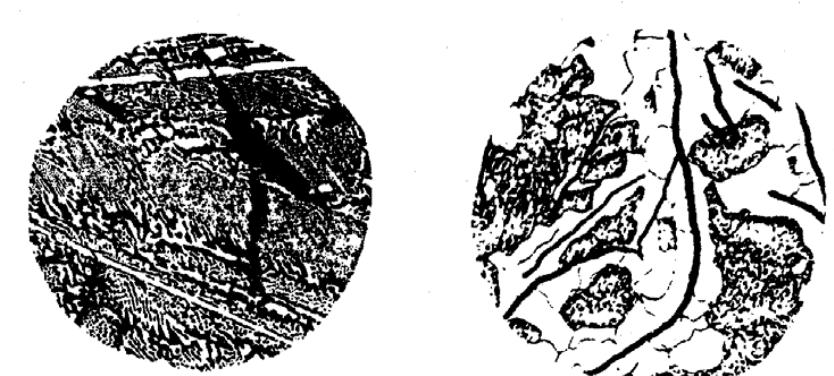
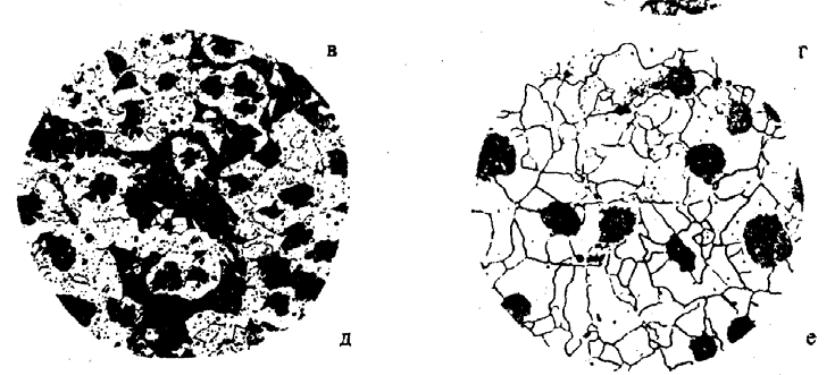
Рис. 4.1. Микроструктура чугунов (х 250):
а – доэвтектический белый чугун; б – эвтектический белый чугун;
в – заэвтектический белый чугун; г – серый феррито-перлитный
чугун; д – ковкий феррито-перлитный чугун; е – высокопрочный
ферритный чугун
Прочность ковкого чугуна (ГОСТ 26358-87) может меняться от 300 до 800 МПа. Кроме того, ковкий чугун более пластичен, чем серый. Относительное удлинение равно 2–15 %.
В марках ковкого чугуна указывается наряду с пределом прочности на растяжение величина относительного удлинения в процентах. Например, чугун марки КЧ 60-3 имеет предел прочности на растяжение σв = 600 МПа; относительное удлинение δ = 3 %.
Высокопрочный (модифидированнный) чугун получают при модифицировании серых чугунов. Перед разливкой в чугун добавляют небольшое количество магния или церия (0,1 – 0,3 %). Под воздействием этих элементов графит при кристаллизации принимает шаровидную форму.
Металлическая основа высокопрочного чугуна бывает ферритной, феррито-перлитной и перлитной. Микроструктура высокопрочного чугуна на ферритной основе приведена на рис. 4.1, е. Шаровидный графит меньше ослабляет металлическую основу и обеспечивает высокие механические свойства. Прочность этого чугуна σв = 350 – 1000 МПа (ГОСТ 7293-85). В марках высокопрочного чугуна указывается только предел прочности на разрыв, как и у серых чугунов. Например, чугун марки ВЧ 80 имеет предел прочности на растяжение σв= 800 МПа.
Порядок выполнения работы
Первое задание студенты выполняют при подготовке к практической работе, при этом следует изобразить диаграмму фазового равновесия железо –углерод (область чугунов) в масштабе. Второе задание выполняется в лаборатории. При этом каждый студент получает два сплава с различным содержанием углерода.
Построив кривую охлаждения для сплава, следует на каждом участке кривой расставить одновременно существующие фазы и, используя правило фаз, определить число степеней свободы.
Для правильного описания микроструктуры сплавов при комнатной температуре надо знать структурные составляющие чугунов, их свойства и реакции образования.
Третье задание выполняется бригадами по 2 – 3 человека. Каждой бригаде выдается коллекция микрошлифов различных чугунов (белые, серые, ковкие, высокопрочные). Изучив микроструктуру шлифа, зарисовать ее в квадрате 40x40 мм с указанием структурных составляющих. Следует описать микроструктуру, механические свойства чугунов и их применение.
Сравнить форму выделений графита в сером, ковком и высокопрочном чугунах.
Четвертое задание представляет собой выводы по результатам выполнения третьего задания.
Содержание отчета
1. Название, цель работы и задание.
2. Кривая охлаждения для указанных сплавов с расстановкой фаз и числа степеней свободы; описание процесса кристаллизации и превращений, протекающих в чугунах при охлаждении их до комнатной температуры. Описание микроструктуры сплавов при комнатной температуре.
3. Рисунки микроструктур чугунов с необходимыми пояснениями.
4. Анализ влияния формы и размеров графитовых включений на механические свойства чугуна.
5. Ответ на контрольный вопрос.
6. Список использованной литературы.
Контрольные вопросы
1. Какие сплавы железа с углеродом относятся к белым чугунам?
2. Какую микроструктуру имеют белые доэвтектические, эвтектические
и заэвтектические чугуны?
3. Какие сплавы железа с углеродом относятся к серым чугунам?
4. Какой серый чугун на ферритной, феррито-перлитной или перлитной основе обладает наибольшей прочностью и какой наибольшей пластичностью?
5. Какие сплавы железа с углеродом относятся к ковким чугунам и как их получают?
6. В каком диапазоне изменяется предел прочности на растяжение и относительное удлинение ковких чугунов?
7. Какие сплавы железа с углеродом относятся к высокопрочным чугунам и как их получают?
Практическая работа № 5 технология производства отливок по выплавляемым моделям
ЦЕЛЬ РАБОТЫ
Изучить технологию изготовления точных отливок по выплавляемым моделям.
ЗАДАНИЯ
1. Ознакомиться с последовательностью операций технологического процесса литья по выплавляемым моделям.
2. Освоить выполнение технологических операций изготовления легкоплавких моделей и модельных блоков.
3. Освоить операции формовки и заливки оболочек. Изучить характер образующихся на отливках дефектов, указать их причины и наметить мероприятия по их устранению.
4. Разработать последовательность операций изготовления отливки по выплавляемым моделям.
5. Составить отчет.
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Выполнение задания 1
Последовательность операций технологического процесса литья по выплавляемым моделям студенты изучают самостоятельно при подготовке к лабораторной работе, используя рекомендуемую учебную литературу. На занятии они знакомятся с основными этапами изготовления литейной формы для отливки детали "Барашек" на лабораторном стенде.
К выполнению задания 2 допускаются студенты, прошедшие вводный контроль по вопросам прил. 5.1.
Выполнение задания 2
Студенты разбиваются на бригады (3-4 чел.), каждая бригада работает самостоятельно,
Изучить конструкции пресс-форм, имеющихся в лаборатории, ознакомиться с их устройством, особенностями соединения разъемных частей и механизма выемки моделей.
Для освоения выполненных технологических операций изготовления легкоплавких моделей и модельных блоков необходимо:
- собрать стержневой ящик, предварительно смазав его внутреннюю поверхность машинным маслом. Залить нагретым до t=120°С расплавом технической мочевины (карбамид). После охлаждения (через 5-6 мин после заливки) разобрать стержневой ящик и осторожно извлечь стержень, протереть его от масла и зачистить по линии разъема;
- очистить и протереть машинным маслом с керосином рабочую поверхность пресс-формы, установить стержень и собрать ее. Залить через литниковую систему нагретый до t = 50-60°С модельный состав ПС 50-50 (50% парафина и 50% стеарина). После охлаждения и затвердевания состава разобрать пресс-форму, вынуть из нее модель, подготовить и собрать пресс-форму к следующему циклу. Изготовить 3-4 модели;
- поместить модели в воду комнатной температуры и растворить стержни;
- покрыть стояк модельным составом методом окунания в 3-5 слоев;
- собрать модельный блок путем припаивания моделей к стояку с помощью паяльного ножа.
Выполнение задания 3
Операции изготовления оболочки, удаления модельного состава, прокалки являются длительными, трудоемкими и не укладываются в часы лабораторных занятий, поэтому при выполнении задания 3 студенты используют готовые керамические формы.
Для освоения операций формовки и заливки оболочек:
- нагреть керамическую оболочку в печи сопротивления до t = 400-500 °С;
- горячую оболочку установить в контейнер и засыпать кварцевым песком, нагретым до t = 400-500 °С;
- залить форму жидким металлом;
- после охлаждения формы извлечь и очистить отливку. Изучить характер образовавшихся дефектов, указать их причины и наметить мероприятия по их устранению.
Выполнение задания 4
Каждому студенту из прил.2 преподаватель выдает эскиз детали, для которой должна быть разработана последовательность операций изготовления отливки по выплавляемым моделям с поясняющими эскизами. При этом следует руководствоваться следующим:
- конструкцию пресс-формы предусмотреть одногнездной;