Материал: 2394
- стержни простой конфигурации (гладкие) необходимо предусмотреть в конструкции самой прессформы.
Задание 4 должно быть представлено в виде технологической карты:
Наименование эскиза |
Эскизы |
|
I. |
Отливка |
|
2. |
Легкоплавкая модель |
|
3. |
Пресс-форма |
|
4. |
Литейная форма |
|
Содержание отчета
I. Название, цель работы, задания.
Краткое списание технологического процесса изготовления отливки по выплавляемым моделям (карта).
3. Описание образовавшихся дефектов на моделях и отливках, причины и мероприятия по их устранение.
Приложение 5.1 Вопросы для вводного контроля
I. Какие преимущества и недостатки имеет литье по выплавляемым моделям в сравнении с литьем в песчано-глинистые формы?
2. Какие модельные составы применяются для изготовления моделей и стержней?
3. Какие требования предъявляются к модельным составам?
4. Какие материалы применяются для изготовления литейной формы?
5. Какова технология изготовления керамической оболочки?
о. Какими способами может быть удален модельный состав из керамической формы?
7. При какой температуре и с какой целью прокаливают литейную форму?
8. Какие металлы и сплавы применяются для получения отливок при литье по выплавляемым моделям7
9. Как производится очистка отливок от керамики?
10. Из каких материалов изготавливают пресс-формы?
11. Какие существуют способы изготовления моделей?
12 Из каких элементов состоит модельный блок?
13. С какой целью производится заформовка керамической оболочки в контейнер?
14. Какие основные дефекты встречаются на отливках, получаемых по этой технологии?
Приложение 5.2
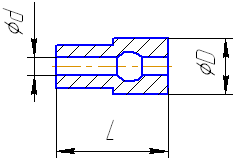
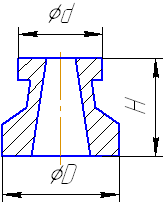
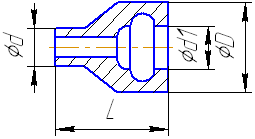
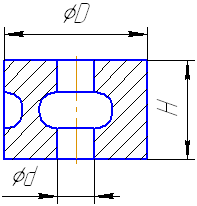
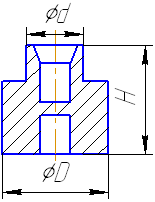
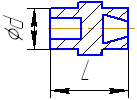
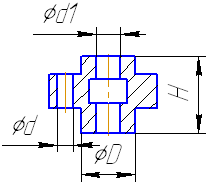
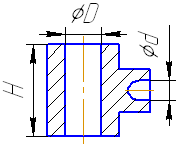
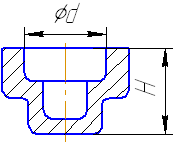
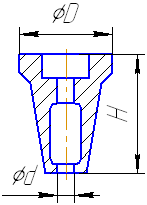
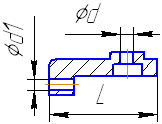
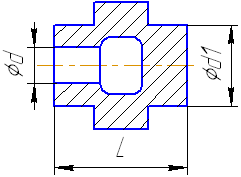
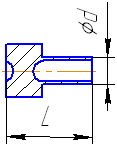
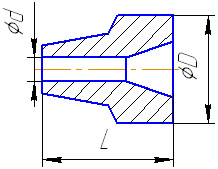
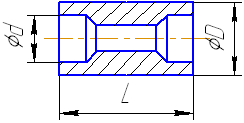
Эскизы отливок для разработки последовательности операций изготовления литейной формы
1
|
2
|
3
|
4
|
5
|
6
|
7
|
8
|
9
|
10
|
11
|
12
|
13
|
14
|
15
|
Практическая работа №6 технология изготовления поковок
ЦЕЛЬ РАБОТЫ
Закрепить знания по технологии ковки.
ЗАДАНИЯ
1.Ознакомиться с основными технологическими операциями ковки.
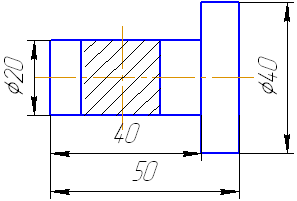
2. Разработать последовательность операций и переходов изготовления конкретной поковки, указанной преподавателем.
3. Выполнить ковку заданного изделия.
4. Составить отчет.
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Выполнение задания I
Изучение основных технологически операций ковки студенты выполняют самостоятельно пpи подготовке к лабораторной работе, используя рекомендуемую по курсу литературу.
К выполнению задания допускаются студенты, прошедшие вводный контроль по вопросам из прил.6.1.
Мастер демонстрирует на пневматическом молоте основные технологические операции ковки: осадку, протяжку, отрубку, гибку, прошивку.
Выполнение задания 2
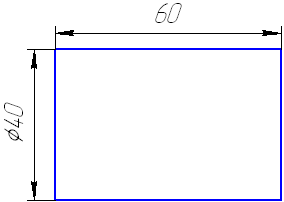
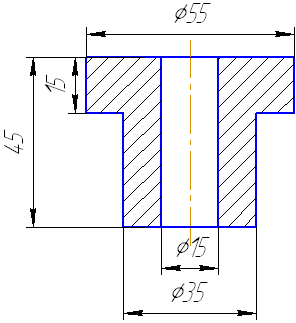
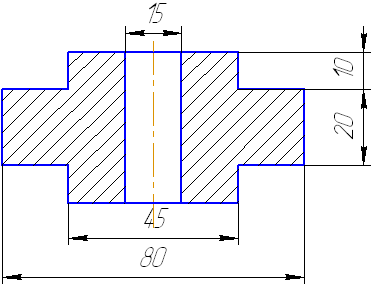
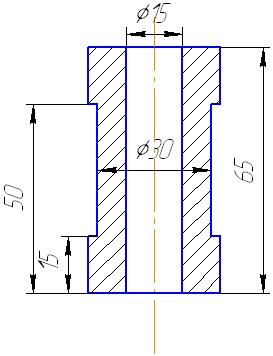
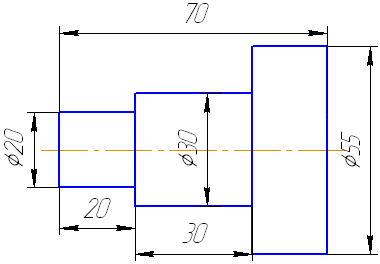
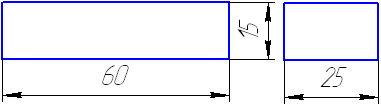
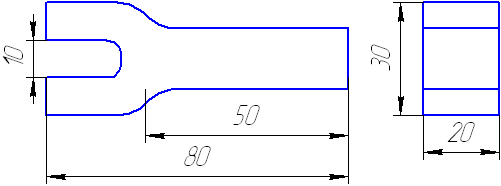
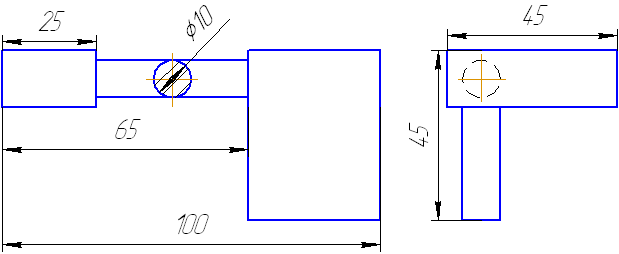
Бригада студентов из двух-трех человек получает вариант задания из прил.6.2. и разрабатывает последовательность операций изготовления поковки. Результаты представляются в виде таблицы.
Последовательность операций изготовления поковки
Наименование основных операций ковки |
Эскизы поковки по операциям |
|
|
Выполнение задания 3
В соответствии с разработанным технологическим процессом ковки конкретной заготовки бригада студентов подбирает необходимые кузнечные инструменты (рисунок) и производит необходимые операции, используя ручную ковку, выполняемую с помощью наковальни и молота.
Содержание отчета
1. Название, цель работы, задания,
2. Эскизы операций и переходов изготовления поковки в соответствии с таблицей.
Приложение 6.1.
Вопросы для вводного контроля
1. Каково назначение и сущность процесса ковки?
2. В чем заключаются операции осадки, протяжки, прошивки, отрубки, гибки? Какой при этом применяется инструмент?
3. Какое оборудование применяется при ковке?
4. Как влияет горячая деформация на структуру и свойства металлов и сплавов?
5. Какие условия протекания, достоинства и недостатки горячей деформации?
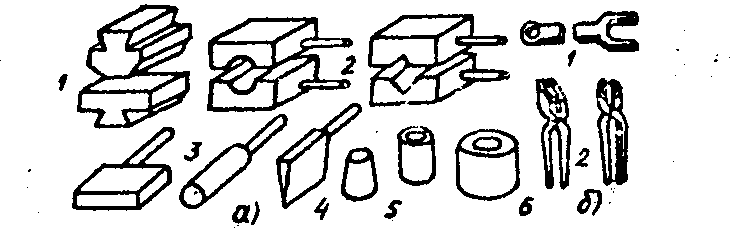
Инструмент, применяемый при ковке: а - основной; 1-бойки; 2 - обжимки; 3 - раскатки; 4 - топор; 5 - прошивки; 6 - подкладное кольцо; б - вспомогательный: I - клещи; 2 – вилка
Приложение 6.2
Номер варианта |
Эскиз заготовки |
Эскиз поковки |
|
1 |
|
|
|
2 |
|
|
|
3 |
|
|
|
4 |
|
|
|
5 |
|
|
|
6 |
|
|
|
7 |
|
|
|
Практическая работа № 7 технология листовой штамповки
ЦЕЛЬ РАБОТЫ:
Изучить технологию штамповки на штампах совмещённого действия.
ЗАДАНИЯ:
1. Изучить устройство и принцип работы штампа, предложенного преподавателем.
2. Схематически изобразить два положения основных частей данного штампа и деформируемого металла, когда верхняя часть штампа находится в верхней и нижней «мертвых» точках.
3. Составить отчет.
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Выполнение заданий 1 и 2
Мастер демонстрирует получение колпачка операциями вырубки и вытяжки с помощью штампа совмещенного действия. Устройство штампа см. на рисунке. К верхней плите штампа 1 (вид а) крепится пуансон вырубки 4 (вид б), который одновременно является матрицей вытяжки. На нижней плите 2 расположены матрица вырубки 7 и пуансон вытяжки 9. Соосность пуансона и матрицы обеспечивается направляющими колонками и втулками.
При движении верхней части штампа сверху вниз из полосы 6 вырубается круглая заготовка режущими кромками пуансона 4 и матрицы вырубки 7.
Далее пуансон вытяжки 9 надавливает на часть вырубленной заготовки и постепенно втягивает ее в отверстие матрицы вытяжки 4. Полученная деталь 10 с пуансона вытяжки удаляется съемником 8. В случае застревания детали в матрице вытяжки выбрасывание происходит в конце обратного хода ползуна выталкивателем 3. Отход 11 снимается с пуансона вырубки съемником 5 (вид в).
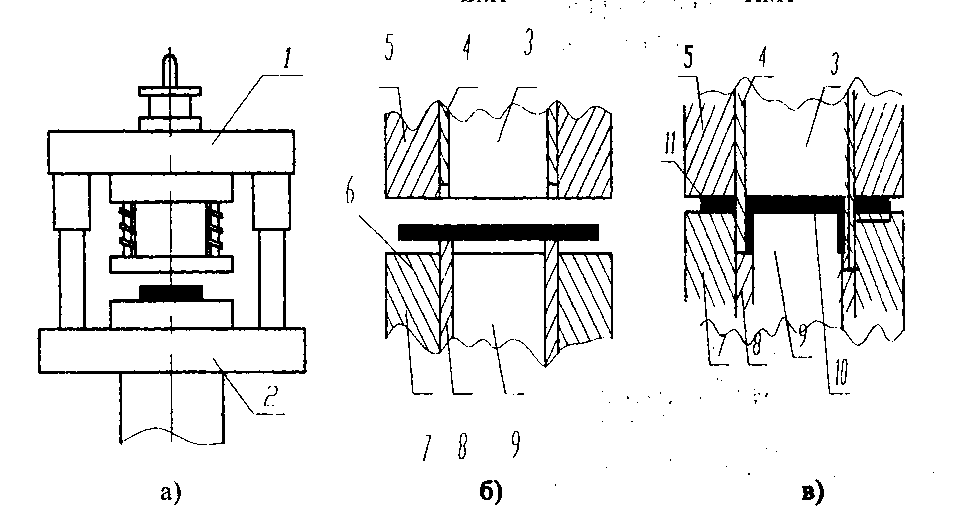
Штамп совмещенного действия для выполнения вырубки и вытяжки: а - внешний вид штампа; б - основные части штампа в исходном положении; в - основные части штампа в момент вытяжки
Изучив устройство данного штампа и пользуясь учебником по технологии конструкционных материалов, студенты находят у конкретных штампов, предложенных преподавателем, пуансоны, матрицы, выталкиватели, съемники и выполняют следующие эскизы: внешний вид штампа, взаимное положение пуансонов, матриц, выталкивателей и съемников в исходном положении и в положении деформации металла.
Выполнение задания 3
Усилие вырубки и пробивки зависит от размеров детали, толщины и механических свойств материала, состояния режущих кромок и определяется для любого контура по формуле:
Р = КLSGср
где К - коэффициент, учитывающий затупление режущих кроток пуансонов и матриц (обычно принимают К = 1,25); L - периметр вырубки (пробивки), мм; S - толщина листового материала, мм; Gср- предел прочности штампуемого материала на срез, кгс/мм2 (см.прил.7.1).
Приложение 7.1
Механические свойства некоторых листовых материалов
Наименование металлов или сплавов |
Номер вариан- та |
Марка |
Состояние |
Gср кгс/мм2 |
Латунь |
1 2 3 |
Л62 Л62 ЛС59-I |
Мягкая холодно-катанная |
26 26 30 |
|
4 5 |
Л68 Л62 |
Полутвердая холоднокатаная |
30 33 |
|
6 7 8 |
Л68 Л62 ЛС 59-1 |
Твердая холоднокатаная |
34 36 40 |
Сталь углеродистая обыкновенного качества гр.А (S = 0,5-4мм) |
9 10 11 12 13 |
Ст 1 Ст 2 Ст З Ст 6 Ст 7 |
|
28-34 29-36 33 - 40 52-62 60 |
Содержание отчета
Отчет должен содержать.
Название, цель работы, задания.
Эскизы изделия, внешнего вида штампа и основных частей штампа, соответствующих двум положениям: исходному и в процессе деформации материала.