Материал: 2498
4.2. Расчет и подбор технологического оборудования
4.2.1. Расчет технологического оборудования
Расчет емкости шламбассейнов. |
|
Vш = Q · n / d, |
(4.24) |
СибАДИ |
|||||
где |
Vш – объем шламбассейнов, м3; Q – часовой расход кремнеземистого |
||||
компонента |
(песка), |
т; n – запас кремнеземистого компонента, ч; |
|||
d – кол чество кремнеземистого компонента в литре шлама, кг. |
|
||||
|
|
|
|
d = и · ( ш – 1) / и – 1, |
(4.25) |
где |
|
– |
ст нная |
плотность кремнеземистого компонента, |
т/м3; |
ш – средняя плотность шлама, т/м3. |
|
||||
|
Общее кол чество шлам ассейнов принимается не менее трех: один |
||||
для загрузки, второй – для корректировки, третий – для готового шлама. |
|||||
|
Расчет кол чества форм и вагонеток. |
|
|||
|
Кол |
чество вагонеток |
|
||
|
|
|
|
Z1 = (2 · Qг / Vизд · Тоб · Кз) · Кв, |
(4.26) |
где Qг – проектная мощность предприятия, м3/год; 2 – коэффициент, |
|||||
учитывающий число вагонеток на формовке распалубке; Vизд – |
объем |
||||
изделий на одной вагонетке, м3; Тоб – нормативный годовой фонд рабочего |
|||||
времени, ч; Кз – коэффициент о орачиваемости по запариванию, Кз = 1 – |
|||||
– 1,2; Кз = 24 / Т; Т – цикл запаривания; Кв – коэффициент, учитывающий |
|||||
ремонт вагонеток, Кв = 1,05. |
|
||||
|
Количество форм |
Z2 = 1,25 · Z1 · m · Кф, |
(4.27) |
||
|
|
|
|
||
где 1,25 – коэффициент, учитывающий количество форм на распалубке; m – количество форм на одной вагонетке; Кф – коэффициент, учитывающий ремонт форм, Кф = 1,05.
Количество газобетономешалок |
|
Nг = Qг · · Кр / V · Тоб · n · Кв · Кз, |
(4.28) |
где Qг – проектная производительность предприятия, |
м3/год; |
– коэффициент, учитывающий потери ( = 3 – 5%); Кр – коэффициент резерва производства, Кр = 1,15 – 1,25; V – объем газобетоносмесителя, м3; Тоб – нормативный годовой фонд рабочего времени, ч; n – количество
рейсов |
газобетоносмесителя в |
час; |
Кв – коэффициент |
вспучивания; |
Кз – коэффициент заполнения (Кз = 1,03 – 1,05). |
|
|||
|
n = 60 / (2 · lmax / + tз); |
(4.29) |
||
где lmax |
Кв = 1000 / (Vц + Vп + Vг + В), |
(4.30) |
||
– максимальная длина |
пути |
пробега газобетоносмесителя, м; |
||
– скорость передвижения газобетономешалки, м/мин; tз – время заливки
111
форм, мин (tз = 5 – 10 мин); Vц, Vп, Vг, В – абсолютные объемы компонентов, л.
При использовании стационарного газобетоносмесителя учитываются количество и объем форм, подаваемых в час к смесителю на формовку.
Производительность автоклава определяют по формуле
СибАДИ |
||
Qа = Vизд / (Та · Тоб · Кп), |
|
(4.31) |
где Vизд – объем изделий в автоклаве, м3; Та – продолжительность цикла |
||
автоклавной обработки, включая время на загрузку |
и |
выгрузку, ч; |
Тоб – годовой фонд времени работы оборудования, ч; Кп – коэффициент, |
||
учитывающ й потери, Кп = 0,975 – 0,99. |
|
|
Кол чество автоклавов |
|
|
Nа = Qа · tа / Vа · f · Тоб, |
|
(4.32) |
где tа – продолж тельность запаривания (ТВО), ч (tа |
= |
12 – 16 ч); |
Vа – объем автоклава, м3 (l = 2 * l, d = 2 м); f – коэффициент заполнения |
||
автоклава. |
|
|
f = Vизд / Vа = 0,3 – 0,4, |
|
(4.33) |
где Vизд – объем здел й, находящихся в автоклаве. |
|
|
Количество пропарочных камер |
|
|
Nп = Qг / Vи · nг · Ко · Ки, |
|
(4.34) |
где Qг – годовая производительность, м3; Vи – объем изделий в камере без форм, м3; nг – количество рабочих дней в году; Ко – коэффициент оборачиваемости камеры (Ко = 1 – 1,2); Ки – коэффициент использования по времени, равный 0,91 [86].
4.2.2. Технологическое оборудование
Вид оборудования и его количество существенно зависят от производительности завода, которая может составлять 5, 10, 20, 40, 80, 120, 160, 200, 240 тыс. м3 изделий в год и более. Современные заводы оснащены весьма сложным и дорогостоящим оборудованием, например шаровые мельницы, измельчающие песок до тонкости цемента, автоматические дозаторы сырьевых компонентов, суспензаторы пеногенераторы, шламбассейны, турбулентные смесители объемом до 12 м3, металлические формы объемом до 8 м3, вибростолы с регулируемой частотой и амплитудой, машины для резки и прикатки ячеистого бетона, автоклавы диаметром до 3,6 м и длиной 27 м, работающие под давлением 12 атм при температуре выше 170 °С. Завод средней производительности, равной 80 тыс. м3 в год, оснащен четырьмя такими автоклавами, при производительности 240 тыс. м3 в год – 12 автоклавами.
112
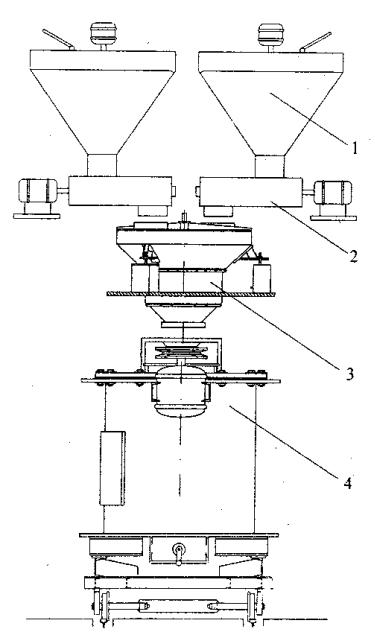
Завод небольшой производительности (5 – 20 тыс. м3 в год), выпускающий в основном неавтоклавный ячеистый бетон, содержит минимум оборудования, основные его элементы показаны на рис. 4.1 [87].
СибАДИРис. 4.1. Основное оборудование для приготовления ячеистобетонной смеси:
1 – бункер; 2 – питатель; 3 – дозатор; 4 – смеситель
Шаровые мельницы сухого или мокрого помола являются оборудованием, широко используемым в разных отраслях промышленности, они рассчитаны на разную производительность и разные режимы работы. Сухому или мокрому помолу обычно подвергают
113
кварцевый песок. Продукт мокрого помола направляется в шламбассейн, а сухого помола – в расходный бункер смесеприготовительного отделения цеха.
Мельница является необходимой при выполнении двух условий: а) завод выпускает автоклавный ячеистый бетон; б) в качестве заполнителя используется кварцевый песок.
СибАДИШламбассейн представляет собой вертикальную цилиндрическую емкость объемом в несколько десятков кубометров с осевым лопастным валом, непрерывно перемешивающим шлам, во избежание его расслоения. Увеличен ю однородности шлама способствует его барботаж сжатым воздухом. Шлам насосом подают в весовой дозатор и затем самотеком в смеситель (в газобетономешалку или пенобетономешалку). Использование шлама вместо сухого молотого песка способствует повышению однородности яче сто етонной смеси и, как следствие, сокращению расхода вяжущего, при этом уменьшаются энергозатраты на помол песка, но непрерывное перемешивание шлама требует своих затрат энергии, кроме того, шлам ассейны тре уют дополнительных производственных площадей, обслуж ван я и т.д. Вопрос выбора мокрого или сухого помола песка решается сходя з экономических соображений, мокрый помол чаще встречается на крупных заводах.
Расходный ункер – это емкость круглого или прямоугольного сечения, нижняя часть которой имеет форму усеченного конуса или усеченной пирамиды. Он располагается в смесеприготовительном отделении цеха на высоте 5 – 7 м от пола с тем расчетом, что находящийся в нем сырьевой компонент будет самотеком перемещаться в дозатор и далее в смеситель. Заполнение бункера производят с помощью пневмотранспорта или механических подъемников. Компоненты ячеистого бетона – тонкодисперсные порошки, способные слеживаться образовывать внутри бункера своды, препятствующие выгрузке сырья из бункера. Традиционным решением этой проблемы является установка вибратора на внешней стороне боковой стенки бункера. Однако данное средство, хорошо зарекомендовавшее себя в технологии тяжелых бетонов, при использовании обычных немолотых песков является малоэффективным при производстве ячеистых бетонов. Для этого в основном применяют вертикальный вращающийся вал, на котором навешаны отрезки цепей. В исходном положении цепи параллельны валу и оказывают большое сопротивление вращению, но если образуется полость под сводом, цепи отбрасываются в стороны центробежными силами и обрушают свод [87].
Для того чтобы из бункера в дозатор не попало избыточное количество материала, между ними устанавливают дополнительную единицу оборудования, называемую питателем. Известно множество типов
114
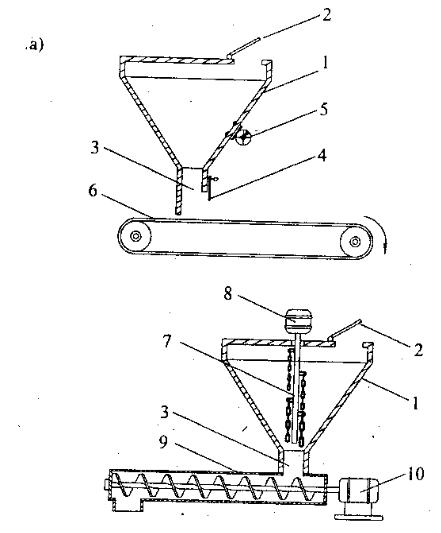
питателей: тарельчатые, ящичные и другие. Два типа показаны на рис. 4.2: это ленточный – позиция 6 (привод условно не показан) и шнековый питатель 9 с приводом 10.
|
а |
|
|
|
|
|
|
|
СибАДИ |
||
|
б |
|
|
|
|
|
Рис. 4.2. Бункеры с питателем: |
|
а – бункер с вибратором; – бункер с приводным валом; |
||
1 |
– |
корпус бункера; 2 – загрузочный люк; 3 – течка; |
|
4 |
– |
шибер; 5 – вибратор; 6 – ленточный питатель; |
|
7 – вращающийся цепной вал; 8 – мотор-редуктор; 9 – шнек; 10 – электропривод
В ряде случаев питатели используют в качестве объемных дозаторов, изменяя положение шибера, скорость движения ленты и шнека.
Весовые дозаторы долгое время были слабым местом в технологии бетонов, т.к. являясь достаточно сложными механическими приборами, они работали в условиях воздействия пара и цементной пыли, что быстро выводило их из строя. В настоящее время все большее распространение
115