Материал: 2498
заполнителя, но и на смачивание внутренней поверхности ячеек, а суммарная площадь этой поверхности огромна. Снизить водоцементное отношение без ухудшения структуры возможно за счет динамических воздействий, приводящих к тиксотропному разжижению бетонной смеси, это вибрирование, трамбование. В технологии газобетонов также используют динамические воздействия, при этом вспучивание газобетонной смеси осуществляется на виброплощадке (вибровспучивание). Для получения требуемых реологических характеристик смеси (т.е. хорошей ее текучести, обеспечивающей получение качественной ячеистой
структуры |
предотвращающей прорыв газовых пузырьков) необходимо |
||||
уменьш ть влагосодержание смеси, что приводит к ускорению |
|||||
схватыван я |
смеси |
существенному |
сокращению |
длительности |
|
С |
|
|
|
|
|
необход мой технолог ческой выдержки (до 1 – 2 ч) между формованием |
|||||
его термоо ра откой. Все это позволяет уменьшить площади, |
|||||
необход мые для вызревания изделий, |
уменьшить расходы на отопление, |
||||
освещен е |
|
цеха, сократить длительность термообработки и |
|||
удельные энергозатраты. |
|
|
|
||
изделия |
смеси с низким водотвердым |
||||
Для вспуч ван я |
газо етонной |
||||
отношен ем |
на отечественных заводах |
используют |
виброплощадки |
||
применения,уборкунапример СОЖ–200В, СМЖ–198 и другие, применяемые при изготовлении железо етонных изделий. Производительность виброудар-
К–469М, ЛВ–32, ЛВ–33, ЛВ–37, а также виброплощадки общего
ВибровспучиваниеАв технологии газобетона имеет и недостатки. Колебания разных участков обычнойДвиброплощадки не одинаковы по амплитуде и даже по фазе. При виброобработке тяжелого бетона это не имеет большого значения, но газобетонная смесь наиболее быстрее вспучивается в зонах наибольшей интенсивности вибрационных воздействий. При неравномерном вспучивании вода затворения интенсивно отсасывается в зоны быстрого вспучивания и дополнительно увеличивает их поризацию, в форме возникают потоки смеси с замкнутыми траекториями. Все это приводит к неоднородности изделий с появлением ослабленных зон, по которым происходит разрушение и,
ной площадки ЛВ–37 составляет 32,3 м3/ч, грузоподъемность – 20 т [2].
вибровспучивания и исключающим негативныеИпоследствия, является шок-стол, отличающийся от виброплощадки тем, что вместо вибратора с вращающимся эксцентриком содержит кулачки. Благодаря этому все точки стола всегда имеют одинаковую фазу и одинаковую регулируемую амплитуду. Частоту колебаний меняют с помощью вариатора в цепи привода. Основные детали шок-стола показаны на рис. 4.10 [87].
наоборот, утяжелению областей, которые служат мостиками холода.
Оборудованием, сохраняющим положительные качества
126
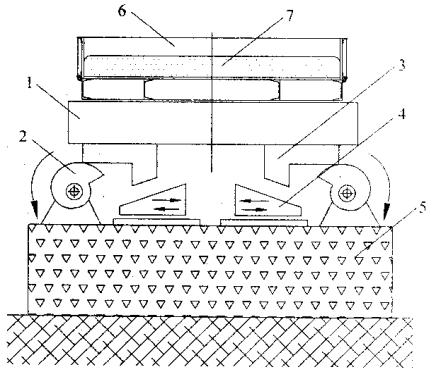
Си Рис. 4.10. Шок-стол:
1 – стол; 2 – кулачок; 3 – ударник; 4 – опора ударника; 5 – фундамент; 6 – форма; 7 – вспучивающаяся смесь
Во время технологической выдержки изделия перед термообработкой выполняют различные технологические операции: срезка и удаление
горбушки, образующейся над ортами формы в результате вспучивания |
||
газобетона; разрезание ячеистобетонного массива на отдельные изделия; |
||
уплотнение бетона вблизи одной или нескольких поверхностей изделия и |
||
бА |
||
т.д. Операция |
срезки и удаления горбушки |
раньше существенно |
усложняла технологию: во-первых, не существовало достаточно простых и |
||
надежных машин для срезки горбушкиДи эту операцию выполняли вручную, с низким качеством и с большими трудозатратамиИ; во-вторых, объем горбушки мог достигать 20% всего производимого газобетона и удаление отходов из зоны срезки также требовало значительных затрат труда, времени и энергии; в-третьих, не было удовлетворительных способов утилизации отхода, и зачастую вся горбушка шла в отвал, повышая материалоемкость производства и ухудшая экологическую обстановку. Поэтому с появлением прикатывающих машин не было обычных трудностей, связанных с внедрением в производство новой техники, и за короткое время они появились более чем на 30 крупнейших отечественных заводах ячеистого бетона. Первоначально машины использовались не по своему прямому назначению, не для уплотнения поверхностного слоя ячеистобетонных изделий, а только для вдавливания в форму горбушки вместо ее срезки и удаления. Первые машины имели пассивный (неприводной) прикатывающий вал, установленный на
127
стационарной П-образной раме; изделие на тележке прокатывали под валом, опирающимся на борта формы, и он своей тяжестью вдавливал горбушку в форму, реализуя безотходную калибровку изделия. Позднее появились самоходные машины с пассивным валом.
Однако сразу же обнаружились два негативных явления: на пассивный вал интенсивно налипала ячеистобетонная масса, кроме того, вал частично «сдвигал» горбушку, в результате чего на прикатанной поверхности появлялись трещины, параллельные оси вала. Обе проблемы были решены, когда появился приводной прикатывающий вал, вращающ йся со скоростью 200 – 300 об/мин. Вал скользил по ячеистому бетону, т ксотропно разжижал и дегазировал его. Недостаток способа в
том, |
что |
получался злишне |
толстый |
и |
тяжелый |
уплотненный |
|||||
С |
|
|
|
|
|
|
|
||||
поверхностный слой с резкой границей между ним и ячеистым бетоном |
|||||||||||
(при |
эксплуатац |
зделия |
уплотненная |
часть |
иногда |
отслаивалась). |
|||||
Параметры плотного слоя (его толщина и распределение плотности по |
|||||||||||
сечению) практ чески не поддавались регулированию. |
|
||||||||||
|
Кард нальное |
|
про лем прикатывающей |
машины было |
|||||||
решение |
предложено |
использовать приводной |
|||||||||
достигнуто |
тогда, |
когда |
ыло |
||||||||
синхронно вращающ йся нагреваемый вал. Согласование линейной |
|||||||||||
скорости |
|
|
|
вала и перемещения корпуса самоходной машины |
|||||||
предотвращало |
появление сдвиговых трещин, а нагрев вала до |
||||||||||
|
|
образующей |
|
|
|
|
|||||
150 – 200 °С исключал возможность налипания ячеистого бетона за счет |
|||||||||||
появления прослойки пара между поверхностью вала и влажным |
|||||||||||
прикатываемым бетоном. Такие машины с прикатывающим валом, |
|||||||||||
содержащим |
внутренние |
электронагреватели |
с |
регулируемой |
|||||||
температурой и приводАсинхронного вращения, были разработаны в 1975 – |
|||||||||||
1977 гг. Они были оборудованы узлом для частичной срезки и удаления |
|||||||||||
горбушки, бункером для подсыпкиДна прикатываемую поверхность дисперсного материала, вентилятором для охлаждения прикатываемой поверхности, комплектом пустотообразователей для образования вентиляционных каналов под уплотненным слоем, создаваемых в процессе прикатки, штампом для нанесения на поверхность изделия рельефного
рисунка и т.д. Диаметр прикатывающего вала 380 мм, максимальная
ширина обрабатываемых изделий 2 – 3 м. Габариты машин: 2х3,75х3,58 м |
|
и 2,2х5х3,56 м соответ-ственно при массе 8,3 и 9,97 т. Основные узлы |
|
подобной машины показаны на рис. 4.11. |
И |
На поверхности пенобетонного изделия создать уплотненный слой путем прикатки сложнее, чем на газобетонном изделии. Это связано с меньшей газопроницаемостью перегородок между ячейками. Поэтому для уплотнения поверхностного слоя пенобетонных изделий предложены
128
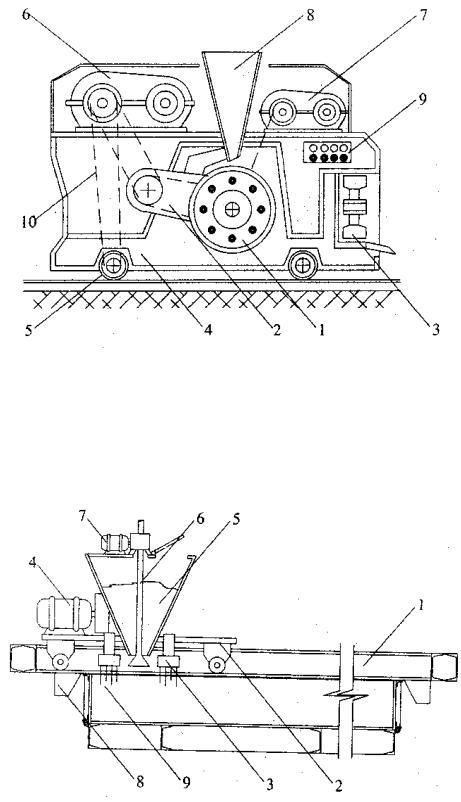
СибАР с. 4.11. Основные узлы машины для уплотнения поверхностного слоя ячеистобетонных изделий:
1 – пр катывающ й вал; 2 – поворотная каретка; 3 – узел срезки и удаления гор ушки; 4 – самоходная рама тележки; 5 – ходовые колеса; 6 – привод хода машины и вращения вала; 7 – привод вертикальных перемещений вала и узла срезки горбушки; 8 – бункер; 9 – пульт управления; 10 – шкив
Д И
Рис. 4.12. Машина для уплотнения поверхностного слоя ячеистобетонных изделий:
1 – жесткая рама; 2 – подвижная тележка; 3 – щетка; 4 – привод перемещения тележки; 5 – бункер; 6 – клапан; 7 – привод;
8 – ловитель-фиксатор; 9 – форма
129
машины иного типа, основанные на разрушении ячеек в поверхностном слое изделия рабочими органами в виде приводных металлических щеток. Для того чтобы получить поверхностный слой переменной плотности, без резкой границы перехода от ячеистого бетона к плотному, применяют щетки с иглами разной длины. Один из вариантов такой машины показан
Сна рис. 4.12.
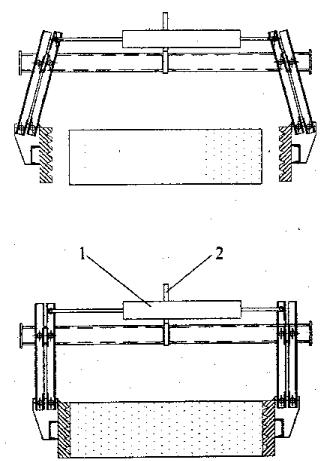
Перенос массива из формы на стол резательной машины производится специальным захватом (рис. 4.13), который снабжен гидроцилиндром 1 и имеет петлю 2 для подъема захвата с массивом. Усилие, создаваемое гидроц л ндром, рассч тано так, что массив не выскальзывает при подъемеине раздавл вается захватом.
бА Д
Рис. 4.13. Захват для подъема ячеистобетонногоИ массива:
1 – гидроцилиндр; 2 – петля подъема захвата
Машины для разрезания крупного ячеистобетонного массива
применяют чаще всего при массовом изготовлении мелких стеновых блоков. Это довольно сложные металлоемкие и энергоемкие агрегаты, их применение экономически оправдано только на крупных заводах производительностью не менее 80 тыс. м3 в год, высота машины около 2 м, ширина свыше 3 м и длина более 15 м. Машина разрезает ячеистобетонные
130