Материал: 4192
Приложение 3
1. Методические основы расчета нормы времени на работы, выполненные на токарном станке
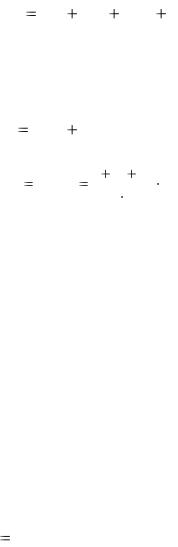
Обработку деталей с применением токарных станков принято называть токарными работами. Расчет нормы времени на эти виды работ производится по методике расчета норм и нормативов для станочных работ с использованием типовых общемашиностроительных нормативных таблиц. Выбор и обоснование параметров режимов резания производится исходя из конкретных производственных условий и технологической карты производственного задания:
H ВР |
t ПЗ |
tОП |
tОБС |
tОТЛ , |
(3.1) |
||
где t ПЗ , |
tОБС , |
tОТЛ |
определяется по нормативным таблицам, непосред- |
||||
ственно учитывая содержание производственного задания |
|
||||||
tОП |
tОСН |
tвспом. , |
|
|
(3.2) |
||
t |
t |
маш |
|
l l1 l2 |
i, |
|
|
|
|
|
|||||
осн |
|
|
n |
S |
|
|
|
|
|
|
|
|
|
||
где l - геометрические размеры обрабатываемой поверхности (мм); l1 - величина врезания и перебега резца (мм);
l 2 - величина взятия пробной стружки (мм);
n - скорость вращения обрабатываемой детали (об/мин);
S - подача режущего инструмента в мм на один оборот детали; i - число проходов (шт).
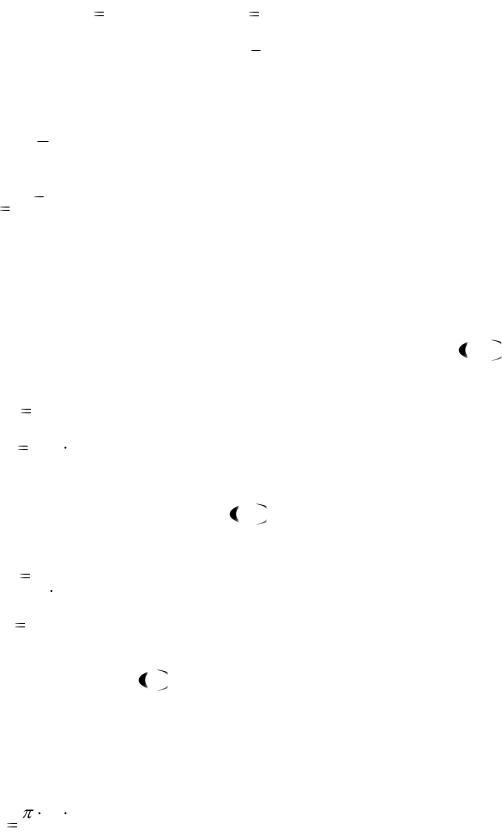
Так как токарная обработка предполагает снятие в результате обработки заготовки излишнего припуска до получения детали определенных параметров, то необходимо учитывать, что слой материала, который может быть срезан за один проход, может быть меньше, чем весь припуск на резание. Тогда глубина резания за один проход обозначают – « t », а весь припуск на резание обозначается буквой « h ».
Для того чтобы определить количество проходов, необходимых для снятия всего припуска, пользуются формулой
i |
h |
шт, |
(3.3) |
|
t |
||||
|
|
|
причем i всегда целое число. Если в расчете i получается числом дробным, необходимо округлить результат до ближайшего большего целого числа.
Продолжение приложения 3
Например: если i 2,3, принимаем i 3, но глубина резания для двух про-
ходов будет равна t , а для третьего - 13 t .
При обработке цилиндрических поверхностей (обтачивание, растачивание, рассверливание, внешнее и внутреннее шлифование) глубина реза-
ния равна 1 разности диаметров заготовки до обработки ( D ) и детали по-
2
сле обработки за данный проход ( d ):
t |
D d |
мм, |
(3.4) |
|
2 |
||||
|
|
|
Подача – величина перемещения режущего инструмента относительно обрабатываемой детали, пройденная за определенный отрезок времени. Подача обозначается буквой « S ».
При работе на обрабатывающих станках различают три вида подачи:
минутная, за один оборот, на один зуб режущего инструмента. |
|
||||
Между минутной подачей ( S М ) и подачей на один оборот SОБ |
имеет- |
||||
ся следующая зависимость: |
|
||||
S |
|
|
SМ |
мм/об, |
(3.5) |
ОБ |
|
n |
|||
|
|
|
|
||
|
|
|
|
|
|
S М |
SОБ |
n , мм/об, |
(3.6) |
||
где n - число оборотов обрабатываемой детали или режущего инструмента
в 1 мин. |
|
|||||
Между подачей на один зуб |
S Z и подачами S M и S ОБ имеется следу- |
|||||
ющая зависимость: |
|
|||||
S |
|
|
S M |
мм/зуб, |
(3.7) |
|
Z |
|
|
|
|||
|
|
n Z |
|
|||
|
|
|
|
|||
S |
|
SОБ |
мм/зуб, |
(3.8) |
||
Z Z
где Z - число зубьев режущего инструмента.
Скорость резания V - это перемещение режущей кромки инструмента относительно обрабатываемой поверхности детали в направлении главного движения в единицу времени. При обработке на станках с вращательным главным движением (токарные, фрезерные, сверлильные и др.) скорость резания измеряется по окружности вращения, поэтому называется окружной и определяется по формуле
V |
D n |
м/мин, |
(3.9) |
|
1000 |
||||
|
|
|
где D - начальный диаметр обрабатываемой поверхности детали или диаметр режущего инструмента, мм;
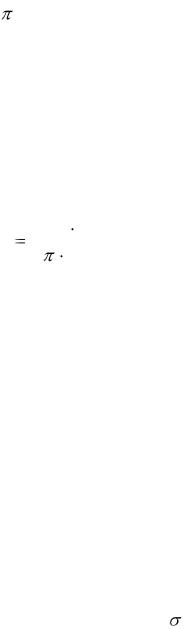
Продолжение приложения 3
n - число оборотов обрабатываемой детали или режущего инструмента в 1 мин;
- отношение длины окружности к диаметру, равное 3,14.
Выбор режима резания (глубины, подачи, скорости) производится с учетом частоты вращения шпинделя станка, сил резания, крутящего момента и мощности, потребной на резание. Эти понятия являются дополнительными характеристиками режима резания.
Число оборотов детали измеряется в об/мин.
От выбранной скорости резания зависит частота вращения шпинделя станка. Зная скорость резания, можно определить число оборотов детали, инструмента или шпинделя станка в минуту. Из вышеприведенной формулы (п.3.9.) получаем:
n |
1000 V |
об/мин, |
(3.10) |
|
d |
||||
|
|
|
В практике технического нормирования принято параметры режимов резания выбирать исходя из показателей обрабатываемости материала, режущих свойств инструментального материала, геометрических параметров и стойкости инструмента, требований к чистоте и точности обработки.
Показателями обрабатываемости материалов являются:
-скорость резания при обработке определенным режущим инструментом и при постоянных значениях стойкости инструмента, подачи и глубины резания;
-силы резания при определенном режиме резания;
-чистота обработанной поверхности при определенном режиме резания.
Обрабатываемость стали зависит от ее химического состава (содержания углерода, кремния и легирующих элементов: хрома, никеля, молибдена и др.) и от ее химических свойств. При увеличении содержания углерода свыше 0,6%, а также при наличии кремния и легирующих элементов ухудшается обрабатываемость стали быстрорежущими инструментами. С повышением прочности ( в ) и твердости (НВ) обрабатываемого материа-
ла коэффициент обрабатываемости по скорости резания и по силе резания уменьшается.
Применяемые в настоящее время в промышленности инструментальные материалы могут быть разделены на 3 основные группы:
1)инструментальные стали;
2)металлокерамические сплавы;
3)минералокерамические материалы.
К числу инструментальных сталей относятся быстрорежущие стали (Р18, Р19), инструментальные легированные стали (В1, В2, 9КС, ХВ2 и др.) и инструментальные углеродистые стали (У10А, У12А и др.).
Продолжение приложения 3
К числу металлокерамических сплавов относятся сплавы карбида вольфрама с кобальтом (ВК2, ВК3, ВК8, ВК12 и др.) и сплавы карбида титана и карбида вольфрама с кобальтом (Т5К10, Т15К6, Т30К4, Т60К6 и
т.д.).
Режущим материалом в металлокерамических сплавах являются зерна карбидов вольфрама и титана, обладающие высокой твердостью, износоустойчивостью и термостойкостью. Кобальт в этих сплавах выполняет роль цементирующего вещества.
Основой металлокерамических материалов типа ЦМ-332 является окись алюминия.
Минералокерамические режущие инструменты имеют теплостойкость и износоустойчивость в 1,5 - 2 раза выше, чем у твердых сплавов.
Режущие свойства инструментальных материалов определяются стойкостью инструмента, изготовленного из данного материала, при определенном режиме резания. Высоким режущим свойствам инструментального материала обычно сопутствует его высокая твердость, износостойкость и термостойкость, т.е. способность сохранять свои механические свойства при высокой температуре.
Кроме того, существенными признаками, характеризующими режущие свойства инструментального материала, является его механическая прочность, т.е. сопротивление изгибу и ударная вязкость, а также удельная теплопроводность.
Геометрические параметры режущего инструмента неразрывно связаны с выбором режима резания. Изменяя отдельные геометрические параметры инструмента, можно существенно изменить скорость резания, силы резания, чистоту обработанной поверхности и характер стружкообразования.
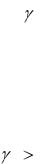
Уменьшение главного угла в плане ( ) при прочих равных условиях
приводит к увеличению скорости и улучшению теплопровода от вершины резца. Однако уменьшение главного угла в плане не всегда целесообразно, т.к. оно ведет к увеличению длины врезания, что является невыгодным при коротких проходах.
Вспомогательный угол в плане (
ту обработанной поверхности. Если 1 40 , чистота обработанной по-
верхности будет лучше.
Требования к шероховатости (чистоте) и точности обрабатывае-
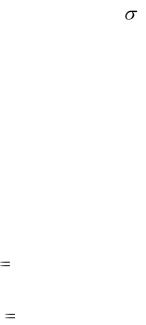
мого материала. В соответствии с ГОСТом 2789-73 чистота (шероховатость) обработанной поверхности определяется 14 классами шероховатости (чистоты); основными параметрами классов шероховатости являются
Продолжение приложения 3
числовые значения среднего арифметического отклонения профиля « Ra » и высота неровностей профиля по десяти точкам « Rz ».
Установлено, что для классов 6 - 12 основным является параметр Ra , а для классов 1 - 5 и 13 - 14 - Rz .
На шероховатость (чистоту) обработанной поверхности влияют: величина подачи, свойства обрабатываемого материала, значение главного и вспомогательного углов в плане, величина износа инструмента, принятая в качестве критерия затупления, а также скорость резания.
Точность обработанной поверхности в машиностроении определяется классом точности, т.е. характеристикой точности изготовления изделия (детали, узла, машины или прибора), которая определяется значениями допусков, указанных в стандартах.
Существует несколько классов точности, они обозначаются порядковыми номерами. Номер класса точности возрастает с увеличением допусков. В общесоюзной системе допусков (ОСТ) для цилиндрических соединений с размерами от 1до 500 мм имеются следующие классы точности: 1, 2, 2а, 3, 3а, 4, 5, которые используются, как правило, для сопрягаемых раз-
меров, и 7, 8, 9, 10 – для неответственных, так называемых свободных размеров.
Стойкость и износ режущего инструмента. Износ инструментов в процессе резания непрерывно возрастает. При достижении определенной величины износа инструмент снимается со станка и направляется в переточку. Допустимая величина износа режущего инструмента называется критерием затупления « », измеряется в миллиметрах.
Период от начала работы инструмента до достижения износа, равного критерию затупления, называется стойкостью или периодом стойкости (Т) и исчисляется в минутах машинного времени. Нормальная стойкость находится в пределах от 60 до 90 минут.
Износ и стойкость инструмента связаны между собой и со всеми элементами режима резания определенными функциональными зависимостями. С увеличением периода стойкости увеличивается износ инструмента и уменьшается скорость резания.
Между периодами стойкости и скоростью резания существует следующая зависимость:
T m |
CV |
мин, |
(3.11) |
||
V M |
|||||
|
|
|
|||
V M |
|
CV |
м/мин, |
(3.12) |
|
T m |
|||||
|
|
|
|||
где T - стойкость инструмента в минутах;