Материал: 4192
Продолжение приложения 3
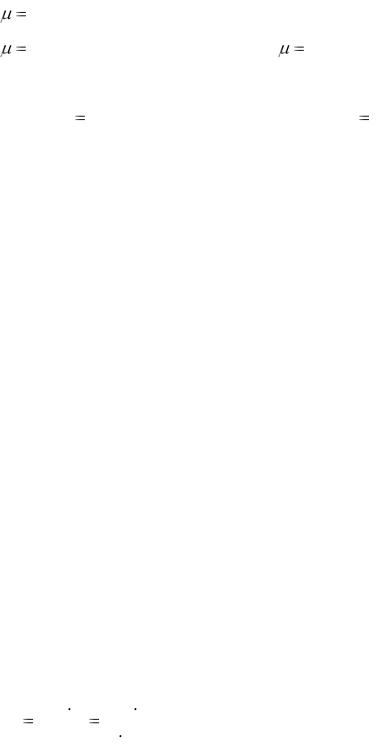
CV - коэффициент, величина которого зависит от вида обработки,
свойств режущих инструментов и обрабатываемого материала; V - скорость резания, в м/мин;
1 |
- показатель относительной |
скорости (для твердых сплавов |
|
m |
|||
|
|
||
5 , для быстрорежущих сталей |
8 ); |
||
m - показатель относительной стойкости (величина, обратная показателю относительной скорости); при обработке сталей твердыми сплавами m 0,2 , для быстрорежущей стали m 0,125 .
Выбранные параметры режима резания необходимо проверять на соответствие по принятым ограничениям. Основными ограничениями при токарной обработке детали являются допустимые силы резания и мощности станка.
Силы резания. В процессе резания металл оказывает сопротивление резанию в виде сил, возникающих на режущем инструменте.
Общая сила, воспринимаемая инструментом (р), разлагается на три взаимоперпендикулярные составляющие. Так, при работе на токарных станках резцом общее усилие резания раскладывается на:
а) тангенциальную составляющую (или вертикальное усилие резания PZ ), направленную по касательной к обрабатываемой поверхности;
б) радиальную составляющую PY , которая действует по радиусу об-
рабатываемой детали; в) осевую составляющую, которая направлена в сторону подачи. Осе-
вое усилие резания PX называют силовой подачей.
Силы резания необходимы при выборе режима резания. Так, например, радиальное усилие PY принимается в расчет при определении проги-
ба детали и возникающих вследствие прогиба неточностей формы обработанной поверхности.
Осевое усилие резания PX следует учитывать при проверке выбранно-
го режима резания по прочности механизма подачи.
Вертикальная (тангенциальная) составляющая PZ нужна при расчете
двойного крутящего момента и мощности резания.
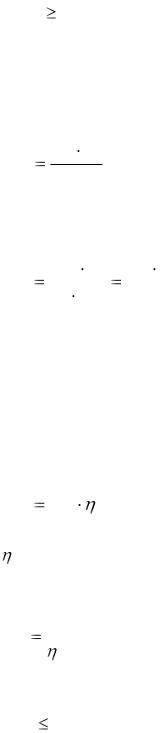
Крутящий момент. Вертикальное усилие резания PZ создает на обрабатываемой детали крутящий момент, который определяется по формуле
M |
pZ r |
|
PZ Д |
|
кгм, |
(3.13) |
1000 |
2 1000 |
|||||
где M - крутящий момент резания, кгм; PZ - вертикальное усилие резания, кг;
Продолжение приложения 3
Д - диаметр обрабатываемой детали, мм.
Возникающий в процессе резания крутящий момент не должен превышать крутящего момента на шпинделе станка или
M CT M ,
где M CT - крутящий момент на шпинделе станка, кгм.
В практике нормирования обычно поверка выбранного режима резания по прочности механизма главного движения производится не по одинарному крутящему моменту, а по двойному крутящему моменту, который определяется из формуле (3.14).
2M |
PZ Д |
кгм, |
(3.14) |
1000 |
Мощность, потребная на резание, зависит от усилия резания ( PZ ) и
скорости резания (V ). Она определяется по нормативным таблицам или по следующей формуле:
N P |
PZ V |
|
PZ |
V |
, |
(3.15) |
|
60 102 |
6120 |
||||||
|
|
|
|||||
где PZ - вертикальное (тангенциальное) усилие резания, кг;
V - скорость резания, м/мин;
60 –числовой множитель перевода секунд в минуты; 102 – работа 102 кгм/сек = 1 кВт.
В паспорте станка указывается эффективная мощность на шпинделе N Э (мощность на инструменте) или мощность электродвигателя N д .
Эффективная мощность на шпинделе станка N Э определяется по формуле
' |
(3.16) |
NЭ Nд СТ , |
где N д - мощность электродвигателя станка;
СТ - коэффициент полезного действия станка (КПД).
Мощность электродвигателя станка определяется следующим образом:
N д |
N P |
, |
(3.17) |
|
CT |
||||
|
|
|
||
Мощность, потребная на резание |
N P , не должна превышать эффек- |
|||
тивной мощности станка: |
|
|||
N P |
N Э , |
(3.18) |
||
Режимы резания определяются обрабатываемостью материалов, режущими свойствами и областью применения инструментальных материалов, геометрическими параметрами режущей части инструмента, требова-

Продолжение приложения 3
ниями к шероховатости (чистоте) и точности обработки поверхности, стойкостью и износом режущего инструмента.
2. Порядок выбора режима резания
Назначению режима резания предшествует разработка технологического процесса, в котором должны содержаться следующие данные:
а) исполнительные размеры, допуски и шероховатости (чистота обработанной поверхности);
б) припуск на обработку; в) конструкции, геометрические параметры и материал режущей ча-
сти инструмента; г) механические свойства обрабатываемого материала (предел проч-
ности B кг/мм2 или твердость по Бринелю НВ);
д) размеры заготовки и способ ее крепления в приспособлении; е) тип и модель станка.
Выбор режима резания рассмотрим на конкретном примере для токарных работ.
Назначение режима резания и определение основного машинного времени осуществляется отдельно для черновой и чистовой токарной обработки в следующей последовательности;
1.Выбирается максимально возможная глубина резания.
2.Устанавливается максимально допустимая величина подачи.
3.Определяется норматив скорости резания и соответствующее ему число оборотов шпинделя в минуту.
4.Определяются силы резания P и мощность, потребная для резания.
5.Найденные параметры режима резания проверяются по возможности их осуществления и корректируются в соответствии с паспортными данными.
6.Рассчитывается время: основное, оперативное, штучное штучнокалькуляционное.
|
|
|
|
|
|
|
Продолжение приложения 3 |
|||||
|
|
|
|
|
|
I |
2 |
3 |
||||
|
|
|
|
|
|
|
71,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
61,5 |
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
81,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
80 |
70 |
|
|||
|
|
|
|
|
|
|
|
|||||
|
|
|
515 |
|
|
|||||||
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
725 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
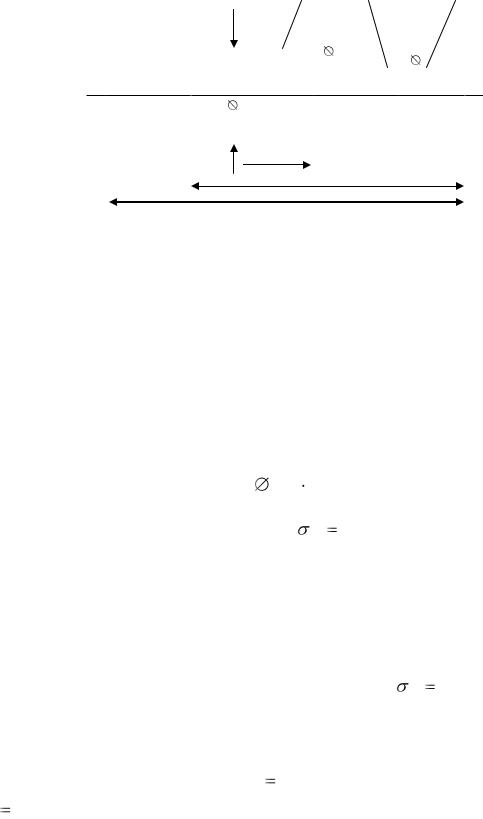
Рис. 3.1. Чертеж вала
Характеристика технологического процесса
Наименование операции – обточка |
Изделие. |
|
|
по диаметру и шеек черновая. |
Наименование детали – вал. |
||
Разряд работы – 4. |
№ детали. |
|
|
Станок: токарно-винторезный. |
№ чертежа. |
||
Модель – 1К62, N = 10 кВт. |
Количество деталей на одно изде- |
||
Инвентарный № 157. |
лие. |
|
|
Число станков, обслуживаемых ра- |
Род и размер заготовки – горячая |
||
бочим – 1. |
штамповка. |
||
Число одновременно устанавливае- |
90 725 мм с припуском по шей- |
||
мых деталей –1. |
кам вала 5 мм на сторону, сталь |
||
|
40Х, |
B |
72 кг/мм2. |
|
|
|
|
|
Вал черновой – 30 кг. |
||
|
Размер партии – 200 шт. |
||
Исходные данные к примеру
Деталь – вал.
Операция – обточка по диаметру и шейке с одной стороны, черновая. Обрабатываемый материал – сталь хромистая 40Х, B 72 кг/мм2.
Характер заготовки – горячая штамповка 90  725 мм. Вес заготовки – 30 кг.
Станок – токарно-винторезный 1К62.
Инструмент – резец проходной,  450 , Т5К10, 1 шт.; резец проходной,
 900 ; Т5К10, 1 шт.
Приспособление – центра, хомутик.
Продолжение приложения 3
Выбор глубины резания
Исходя из припуска на обработку устанавливается максимально возможная глубина резания «t», т.к. она оказывает меньшее влияние на стойкость резца и скорость резания, чем подача.
Надо стремиться, чтобы припуск на черновую обработку снять сразу. Сумма припуска на черновую обработку hчерн. и чистовую обработку
hчист. представляет собой припуск на сторону при токарной обработке
цилиндрических поверхностей.
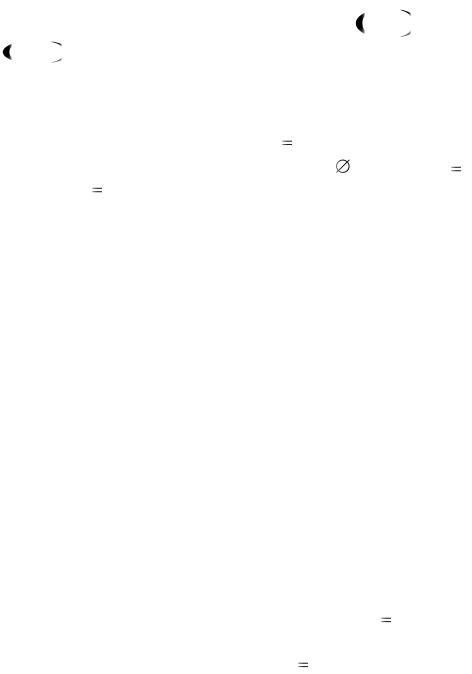
По величине общего припуска на обработку 5,0 мм (на сторону) с учетом необходимости оставления припуска на чистовую обработку 0,75 мм устанавливается глубина резания t 4,25 мм, для обработки по наружному
диаметру 81,5 мм; для обработки шейки 71,5 мм - t 5 мм и шейки 
61,5 мм - t 5 мм.
Определение подачи
При черновой обработке выбор подачи производится всегда в два этапа: а) определяется величина подачи по нормативам; б) производится уточнение подачи после проверки ее по целому ряду
ограничений (таких как прочность державки резца, прочность пластинки твердого сплава; усилие, допускаемое механизмом подач станка; крутящий момент или эффективная мощность резания, допускаемые механизмом главного движения станка; жесткость системы станок – приспособление – деталь – инструмент (СПИД); заданная точность и шероховатость обработанной детали).
В зависимости от глубины резания, свойств обрабатываемого и режущего материала, геометрических параметров резца по нормативной таблице определяется подача на 1 оборот детали.
По табл. 2 определяется подача, величина которой для обработки стали резцом с размером державки 25 х 25 мм при точении детали диаметром до 100 мм с глубиной резания = 5 мм рекомендуется в пределах 0,7 – 0,9 мм/об.
Принимается среднее значение подачи S 0,8 мм/об. Выбранная подача сопоставляется с паспортными данными по табл. 1. Ближайшее значение подачи по паспорту станка S 0,78 мм/об, которое и принимается для работы. Принятая для работы подача проверяется по осевой силе реза-