Материал: 4192
Продолжение приложения 3
4. Индивидуальные задания для расчета нормы времени на выполнение токарных работ
Станок – токарно-винторезный 1К62. Деталь – втулка.
Материал детали – сталь СТ5.
Режущий инструмент – резец проходной. Материал режущей кромки резца – Т15К6. Количество деталей в партии – 100 штук. Производство серийное.
Группа станков – 2.
Количество режущего инструмента – 1.
Установка резца на размер производится по лимбу.
Обработка производится без изменения оборотов, подачи и без поворота резцедержателя. Время вспомогательное, связанное с переходом, не вошедшее в комплексы работ – не считать.
Типовой технологический процесс обработки втулки
А. Установить заготовку в 3-кулачковом самоцентрирующем патроне. 1. Обточить D З до D .
Б. Переустановить втулку. 2. Обточить D до d на l . В. Снять втулку.
Паспортные данные станка 1К62 (выписка неполная)
Число оборотов шпинделя в минуту: 80, 100, 125, 160, 200, 250, 315,
400, 500, 530, 690, 800, 1000, 1100.
Продольные подачи S мм в минуту: 0,47; 0,52; 0,57; 0,61; 0,78; 0,87;
0,95; 1,04; 1,14; 1,21; 1,40; 1,56; 1,74.
Наибольшая сила, допустимая механизмом продольной подачи
 X 360 кг.
Мощность электродвигателя 10 кВт.
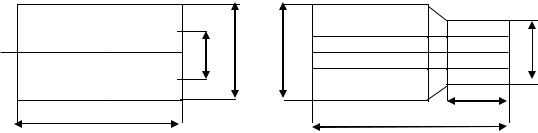
Варианты задания для расчета норм на токарные работы
Заготовка |
Деталь |
3 |
D |
D |
d |
d |
|||
|
X |
|
|
|
|
|
l |
|
|
|
Z |
d3
Варианты |
Размеры заготовки |
|
Размер детали |
|
Вес заго- |
||
|
ДЗ |
LЗ |
D |
d |
L |
l |
товки, кг |
1 |
30 |
50 |
28 |
22 |
45 |
15 |
2,16 |
2 |
32 |
55 |
30 |
24 |
50 |
20 |
2,65 |
3 |
34 |
60 |
32 |
26 |
88 |
25 |
3,06 |
4 |
36 |
65 |
34 |
28 |
60 |
30 |
3,57 |
5 |
38 |
70 |
36 |
30 |
65 |
35 |
4,11 |
6 |
40 |
75 |
38 |
32 |
70 |
40 |
4,40 |
7 |
42 |
80 |
40 |
34 |
75 |
40 |
5,33 |
8 |
44 |
85 |
42 |
36 |
80 |
40 |
5,99 |
9 |
46 |
90 |
44 |
38 |
85 |
40 |
6,70 |
10 |
48 |
95 |
46 |
40 |
90 |
40 |
7,45 |
11 |
50 |
100 |
48 |
42 |
95 |
40 |
9,04 |
12 |
30 |
40 |
28 |
22 |
35 |
10 |
1,72 |
13 |
32 |
45 |
30 |
24 |
40 |
15 |
1,88 |
14 |
34 |
50 |
32 |
26 |
45 |
20 |
2,55 |
15 |
36 |
55 |
34 |
28 |
50 |
25 |
3,02 |
16 |
38 |
60 |
36 |
30 |
55 |
30 |
3,53 |
17 |
40 |
65 |
38 |
32 |
60 |
35 |
4,08 |
18 |
42 |
70 |
40 |
34 |
65 |
40 |
4,53 |
19 |
44 |
75 |
42 |
36 |
70 |
40 |
5,29 |
20 |
46 |
80 |
44 |
38 |
75 |
40 |
5,96 |
21 |
48 |
85 |
46 |
40 |
80 |
40 |
6,66 |
22 |
50 |
90 |
48 |
42 |
85 |
40 |
8,13 |
23 |
30 |
60 |
28 |
22 |
55 |
20 |
2,69 |
24 |
32 |
65 |
30 |
24 |
60 |
25 |
3,06 |
25 |
34 |
70 |
32 |
26 |
65 |
25 |
3,57 |
26 |
36 |
70 |
34 |
28 |
65 |
25 |
3,84 |
27 |
38 |
70 |
36 |
30 |
65 |
25 |
4,11 |
28 |
40 |
75 |
38 |
32 |
70 |
30 |
4,70 |
29 |
42 |
75 |
40 |
34 |
70 |
30 |
4,99 |
30 |
44 |
80 |
42 |
36 |
75 |
30 |
5,64 |
Таблица 1
ВЫПИСКА ИЗ ПАСПОРТА ТОКАРНО-ВИНТОРЕЗНОГО СТАНКА
|
|
Наиболь- |
|
|
Наибольшая эффективная допустимая |
|
|
|
|||
|
|
ший допу- |
|
|
мощность на шпинделе, кВт (NЗ) |
|
|
|
|||
|
Число обо- |
стимый |
|
Мощность |
|
|
|
|
|
|
|
|
ротов |
двойной |
|
|
|
|
|
|
|
|
|
|
|
электро- |
|
с учетом |
|
|
|
|
|||
№ ступени |
шпинделя |
крутящий |
|
|
по наиболее |
Подачи, мм/об (S) |
|||||
|
двигателя, |
|
полуторо- |
||||||||
|
в минуту |
момент на |
|
по приводу |
слабому |
|
|
|
|||
|
(n) |
шпинделе, |
|
кВт (NЗ) |
|
кратной пе- |
звену |
|
|
|
|
|
|
|
|
регрузки |
|
|
|
||||
|
|
кгм (МСТ) |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
1 |
12,5 |
260 |
|
|
8 |
|
|
1,67 |
Продольные |
||
2 |
16 |
260 |
|
|
8 |
|
|
2,14 |
|
|
|
3 |
20 |
260 |
|
|
8 |
|
|
2,67 |
0,30; |
0,34; |
0,39; |
4 |
25 |
260 |
|
|
8 |
|
|
3,34 |
0,43; |
0,47; |
0,52; |
5 |
31,5 |
260 |
|
|
8 |
|
|
4,2 |
0,57; |
0,61; |
0,7; |
6 |
40 |
260 |
|
|
8 |
|
|
5,35 |
0,78; |
0,87; |
0,95; |
7 |
50 |
260 |
|
|
8 |
|
|
6,7 |
1,04; |
1,14; |
1,2; |
8 |
63 |
248 |
|
|
8 |
12,0 |
8 |
1,4; |
1,56; |
1,74; |
|
9 |
80 |
195 |
|
|
8 |
|
|
8 |
1,9; |
2,08; |
2,28; |
10 |
100 |
156 |
|
|
8 |
|
|
8 |
2,42; |
2,8; |
3,12; |
11 |
125 |
124 |
|
|
8 |
|
|
8 |
3,48; |
3,8; |
4,16; |
12 |
160 |
98 |
|
10,0 |
8 |
|
|
8 |
|
|
|
13 |
200 |
78 |
|
|
8 |
|
|
8 |
|
|
|
14 |
260 |
62 |
|
|
8 |
|
|
8 |
|
|
|
15 |
315 |
52 |
|
|
8,5 |
12,75 |
8,5 |
Поперечные |
|||
16 |
400 |
40,4 |
|
|
8,3 |
12,45 |
8,3 |
|
|
|
|
17 |
500 |
30,8 |
|
|
7,9 |
11,86 |
7,9 |
0,30; |
0,34; |
0,39; |
|
18 |
630 |
23,8 |
|
|
7,7 |
11,56 |
7,7 |
0,43; |
0,47; |
0,52; |
|
19 |
630 |
25,0 |
|
|
8,1 |
12,15 |
8,1 |
0,57; |
0,6; |
0,7; |
|
20 |
800 |
18,5 |
|
|
7,6 |
11,4 |
7,2 |
1,04; |
1,14; |
1,21; |
|
21 |
1000 |
14 |
|
|
7,2 |
10,8 |
7,2 |
1,04; |
1,14; |
1,21; |
|
22 |
1250 |
10,9 |
|
|
7,0 |
10,5 |
7,0 |
1,4; |
1,56; |
1,74; |
|
23 |
1600 |
8,4 |
|
|
6,9 |
10,35 |
6,9 |
1,9; |
2,08; |
|
|
24 |
2000 |
6 |
|
|
6,2 |
10,05 |
6,2 |
|
|
|
|
Наибольшее усилие, допускаемое механизмом подач, кг: |
|
|
продольное РХ = 360 кг |
|
|||||||
|
|
|
|
|
|
|
|
|
РZ = 1200 кг |
|
|
|
|
|
|
|
|
|
|
поперечное РХ =550 кг |
|
||
Наибольший диаметр изделия, устанавливаемого под станиной, мм |
|
400 |
|
|
|||||||
Наибольший диаметр обрабатываемого прутка, мм |
|
|
|
36 |
|
|
|||||
Наибольшая длина обтачивания, мм |
|
|
|
|
|
1330 |
|
|
|||
Число резцов в резцедержателе |
|
|
|
|
|
4 |
|
|
|||
Наибольший размеры державки резца, мм |
|
|
|
ширина «В» 25 |
|
|
|||||
|
|
|
|
|
|
|
|
высота «Н» 25 |
|
|
|

Таблица 2
ПОДАЧИ ДЛЯ ЧЕРНОВОГО НАРУЖНОГО ТОЧЕНИЯ Резцы с пластинками из твердого сплава и быстрорежущей стали
Обрабаты- |
Размер дер- |
Диаметр де- |
|
|
|
Глубина резания, мм (t). до: |
|
||||
ваемый ма- |
жавки резца, |
тали, мм. до |
|
3 |
|
5 |
|
8 |
|
12 |
Свыше 12 |
териал |
мм |
|
|
|
|
|
Подача, мм/ об (S) |
|
|
||
|
|
20 |
0,3 |
– 0,4 |
|
- |
|
- |
|
- |
- |
|
|
40 |
0,4 |
– 0,5 |
0,3 – 0,4 |
|
- |
|
- |
- |
|
|
16 х 25 |
60 |
0,5 |
– 0,7 |
0,4 |
– 0,6 |
|
0,3 – 0,5 |
|
- |
- |
|
|
100 |
0,6 – 0,9 |
0,5 |
– 0,7 |
|
0,5 – 0,6 |
|
0,4 – 0,5 |
- |
|
Стали кон- |
|
400 |
0,8 – 1,2 |
0,7 – 1,0 |
|
0,6 – 0,8 |
|
0,5 – 0,6 |
- |
||
|
20 |
0,3 |
– 0,4 |
|
- |
|
- |
|
- |
- |
|
струкцион- |
|
|
|
|
|||||||
|
40 |
0,4 – 0,5 |
0,3 |
– 0,4 |
|
- |
|
- |
- |
||
ные углеро- |
20 х 32 |
|
|
||||||||
60 |
0,6 – 0,7 |
0,5 – 0,7 |
|
0,4 – 0,6 |
|
- |
- |
||||
дистые ле- |
25 х 25 |
|
|
||||||||
100 |
0,8 – 1,0 |
0,7 – 0,9 |
|
0,5 – 0,7 |
|
0,4 – 0,7 |
- |
||||
гированные |
|
|
|
||||||||
|
600 |
1,2 – 1,4 |
1,0 – 1,2 |
|
0,8 – 1,0 |
|
0,6 – 0,9 |
0,4 – 0,6 |
|||
и жаропроч- |
|
|
|
||||||||
|
60 |
0,6 – 0,9 |
0,5 – 0,8 |
|
0,4 – 0,7 |
|
- |
- |
|||
ные |
|
|
|
||||||||
25 х 40 |
100 |
0,8 – 1,2 |
0,7 – 1,1 |
|
0,6 – 0,9 |
|
0,5 – 0,8 |
- |
|||
|
|
|
|||||||||
|
|
1000 |
1,2 – 1,5 |
1,1 – 1,5 |
|
0,9 – 1,2 |
|
0,8 – 1,0 |
0,7 – 0,8 |
||
|
32 х 40 |
500 |
1,1 – 1,4 |
1,1 – 1,4 |
|
1,0 – 1,2 |
|
0,8 – 1,2 |
0,7 – 1,1 |
||
|
40 х 63 |
2500 |
1,3 – 2,0 |
1,3 – 1,8 |
|
1,2 – 1,6 |
|
1,1 – 1,5 |
1,0 – 1,5 |
||
|
|
и более |
|
|
|
|
|
|
|
|
|
Примечание: 1. При обработке жаропрочных сталей и сплавов подачи свыше 1,0 мм/об не применять.
2. При обработке прерывистых поверхностей и на работах с ударами следует табличные
значения подачи умножать на коэффициент K |
S |
0,75 0,85 . |
|
|
3. При обработке сталей закаленных к табличным данным применять коэффициент: для сталей с НRC 44 – 56 КЗ = 8,0, для сталей с НRC 57 – 62 КЗ = 0,5.
где НRC – твердость обрабатываемого материала по Роквеллу.
Таблица 3
СКОРОСТЬ РЕЗАНИЯ Сталь конструкционная углеродистая, хромистая, хромоникелевая и стальные отливки
|
|
Предел прочности при растяжении, кг/мм2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
44-49 |
50-55 |
56-62 |
63-70 |
71-79 |
80-89 |
90-100 |
Свыше |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
100 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Твердость по Бринелю НВ |
|
|
|
|
|
|
|
|
|
Подача, мм до: |
|
|
|
|
|
|
|
||||||
120-140 |
141-158 |
159-177 |
178-200 |
201-226 |
227-255 |
256-286 |
Свыше |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
286 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Глубина резания, мм до: |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
2 |
|
1 |
- |
- |
|
- |
- |
- |
- |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
2,8 |
- |
- |
- |
- |
|
- |
||
4 |
|
2 |
1 |
- |
|
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
2,8 |
- |
- |
- |
|
- |
||
8 |
|
4 |
2 |
1 |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
2,8 |
- |
- |
|
- |
|||
20 |
|
8 |
4 |
2 |
1 |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
2,8 |
- |
|
- |
|||
- |
|
20 |
8 |
4 |
2 |
1 |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
2,8 |
|
- |
|||
- |
|
- |
20 |
8 |
4 |
2 |
1 |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
2,15 |
|
2,8 |
|||
- |
|
- |
- |
20 |
8 |
4 |
2 |
1 |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
1,65 |
|
2,15 |
|||
- |
|
- |
- |
- |
|
20 |
8 |
4 |
2 |
- |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
1,27 |
|
1,65 |
||
- |
|
- |
- |
- |
|
- |
20 |
8 |
4 |
- |
- |
- |
- |
- |
- |
- |
0,14 |
0,25 |
0,38 |
0,54 |
0,75 |
0,97 |
|
1,27 |
||
|
|
Характер обработки |
|
Главный угол в плане, |
|
|
|
|
|
|
|
Скорость резания, м/мин |
|
|
|
|
|
|
||||||||
|
|
|
|
град |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Наружное продольное и |
поперечное |
|
45 – 60 |
|
188 |
|
167 |
148 |
132 |
117 |
104 |
93 |
82 |
73 |
65 |
58 |
51 |
46 |
|
41 |
||||||
точение |
при |
отношении |
диаметров |
|
|
|
|
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
начальной и конечной обработки |
|
90 |
|
167 |
|
148 |
132 |
117 |
104 |
93 |
82 |
73 |
65 |
58 |
51 |
46 |
41 |
|
36 |
|||||||
D1 : D2 = 0,8 + 1,0 |
|
|
|
|
|
|
|
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
Поперечное точение |
при отношении |
|
45 – 60 |
|
230 |
|
200 |
179 |
159 |
141 |
125 |
111 |
99 |
88 |
78 |
70 |
62 |
55 |
|
49 |
||||||
диаметров начальной и конечной об- |
|
|
|
|
||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
работки |
|
|
|
|
|
|
90 |
|
199 |
|
177 |
157 |
140 |
124 |
110 |
98 |
87 |
78 |
69 |
61 |
54 |
48 |
|
43 |
||
D1 : D2 = 0,5 +0,7 |
|
|
|
|
|
|
|
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
Растачивание (до D = 500 мм) |
|
|
45 – 60 |
|
167 |
|
148 |
132 |
117 |
104 |
93 |
82 |
73 |
65 |
58 |
46 |
46 |
41 |
|
36 |
||||||
|
|
90 |
|
148 |
|
132 |
117 |
104 |
93 |
82 |
73 |
65 |
58 |
51 |
51 |
41 |
36 |
|
32 |
|||||||
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||
Прибавочный коэффициент на скорость резания в зависимости |
|
Поверхность |
|
|
Без корки |
|
|
С коркой |
|
|
|
|
|
|||||||||||||
|
|
от состояния поверхности заготовки |
|
|
|
|
|
|
|
|
|
|
|
литейной |
|
литейной |
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
загрязненной |
|||
|
|
|
|
|
|
|
|
|
|
Коэффициент (К) |
|
|
|
0,1 |
|
|
0,8 – 0,85 |
|
0,5 – 0,6 |
|
||||||