Материал: 4192
Таблица 4
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ Сталь. Резцы с пластинками из твердого сплава. Точение и растачивание
Предел прочности |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
при растяжении, |
Жаро- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
кг/мм2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
прочная |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
58 |
59-97 |
|
97 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
сталь |
|
|
|
|
|
|
|
|
Подача, мм/об до: |
|
|
|
|
|
|
|
|
||||
Твердость по Брине- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
Х16Н9Т |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
лю НВ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
165 |
166-277 |
277 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Глубина резания, мм до: |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
2,0 |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
- |
- |
- |
- |
- |
|
2,4 |
2,0 |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
- |
- |
- |
- |
|
2,8 |
2,4 |
2,0 |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
- |
- |
- |
|
3,4 |
2,8 |
2,4 |
2,4 |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
- |
- |
|
4,0 |
3,4 |
2,8 |
2,4 |
- |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
- |
|
4,8 |
4,0 |
3,4 |
3,4 |
- |
- |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
- |
|
5,7 |
4,8 |
4,0 |
3,4 |
- |
- |
- |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
- |
|
6,8 |
5,7 |
4,8 |
4,0 |
- |
- |
- |
- |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
- |
|
8,0 |
6,8 |
5,7 |
5,7 |
- |
- |
- |
- |
- |
- |
- |
- |
0,25 |
0,3 |
0,37 |
0,47 |
0,6 |
0,75 |
0,96 |
1,2 |
1,5 |
1,9 |
|
Скорость резания, м/мин |
|
|
|
|
|
|
|
Мощность резания, кВт |
|
|
|
|
|
|
|
|||||||
|
|
70 |
|
- |
1,0 |
1,2 |
1,4 |
1,7 |
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
|
|
|
86 |
|
1,0 |
1,2 |
1,4 |
1,7 |
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
|
|
|
106 |
|
1,2 |
1,4 |
1,7 |
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
24 |
|
|
|
131 |
|
1,4 |
1,7 |
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
24 |
- |
|
|
|
162 |
|
1,7 |
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
24 |
- |
- |
|
|
|
200 |
|
2,0 |
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
24 |
- |
- |
- |
|
|
|
245 |
|
2,4 |
2,9 |
3,4 |
4,1 |
4,9 |
5,8 |
7,0 |
8,3 |
10,0 |
12 |
14 |
17 |
20 |
24 |
- |
- |
- |
- |
|
Поправочные коэффициенты на мощность в зависимости от Угол резца, град |
|
Передний угол |
+10 |
- 10 |
|
переднего угла и главного угла в плане |
Угол в плане |
45 - 90 |
45 – 90 |
||
|
Поправочный коэффициент К |
|
1,0 |
1,2 |
|
Примечание: При одновременной работе несколькими резцами мощность, потребную на резание, суммировать.
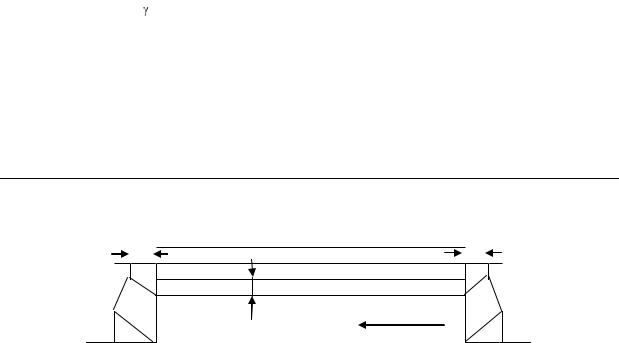
Таблица 5
Величина врезания и перебега инструмента
Тип рез- |
|
Угол |
|
|
|
|
|
Глубина резания, мм (t) |
|
|
|
|||
цов и |
|
|
|
|
|
|
|
|
|
|||||
Способ |
резца в |
|
|
|
|
|
|
|
|
|
|
|
||
1 |
2 |
4 |
|
6 |
8 |
10 |
|
12 |
16 |
20 |
||||
характер |
|
|
||||||||||||
резания |
плане, |
|
|
|
||||||||||
обра- |
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
град. ( |
) |
|
|
|
Врезание и перебег, мм (l1,2) |
|
|
|
|||||
ботки |
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Проход- |
|
45 |
|
2 |
3,5 |
6 |
6 |
11 |
13 |
|
15 |
18 |
24 |
|
ные, |
|
60 |
|
2 |
2,5 |
4 |
5 |
7 |
8 |
|
9 |
11 |
16 |
|
подрез- |
- |
75 |
|
2 |
2,5 |
3 |
4 |
5 |
6 |
|
6 |
7 |
10 |
|
ные и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
раточ- |
|
90 |
|
|
|
|
|
|
3 – 5 |
|
|
|
|
|
ные |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Отрез- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ные и |
- |
- |
|
|
|
|
|
|
2 – 5 |
|
|
|
|
|
прорез- |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ные
|
|
|
|
|
|
|
l2 |
|
|
|
|
|
l1 |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
t
S
Рис. 3. 1. Обработка одним резцом
Таблица 6
Вспомогательное время, связанное с переходом
|
|
|
|
Время на проход при продольной обточке или расточке |
|
|
|
|
||||||||
|
|
|
|
|
|
Время на комплекс приемов |
|
|
|
|
||||||
|
Характер обработки |
|
|
|
|
|
|
Высота центров станка, мм. до: |
|
|||||||
|
|
|
Измери- |
|
125 |
|
|
200 |
|
300 |
|
|||||
№ позиции |
Способ установки резца |
|
Измери- |
|
|
|
|
|
||||||||
|
тельный |
|
|
|
|
Способ перемещения суппорта |
|
|||||||||
|
на стружку |
|
тельный ин- |
|
|
|
|
|
||||||||
|
|
диаметр, |
|
автоматиче- |
|
ручной |
|
автоматиче- |
|
ручной |
автоматиче- |
|
ручной |
|||
|
|
|
|
струмент |
|
|
|
|
|
|||||||
|
|
|
|
мм. до |
|
ский |
|
|
|
ский |
|
|
ский |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
время, мин |
|
|
|
||
1 |
|
Резцом, установленным на размер |
- |
- |
0,05 |
|
0,09 |
0,06 |
|
0,10 |
0,07 |
|
0,12 |
|||
2 |
|
|
по лимбу с точностью |
- |
- |
0,11 |
|
0,15 |
0,13 |
|
0,17 |
0,15 |
|
0,20 |
||
Продольная |
с установ- |
0,2 мм |
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
3 |
обточка или |
кой резца |
по упору или по лимбу |
- |
- |
0,09 |
|
0,13 |
0,11 |
|
0,15 |
0,13 |
|
0,18 |
||
расточка |
|
грубо |
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
4 |
|
С предварительным примером |
кронцир- |
100 |
0,30 |
|
0,34 |
0,32 |
|
0,56 |
0,35 |
|
0,40 |
|||
|
куль |
300 |
0,36 |
|
0,40 |
0,38 |
|
0,42 |
0,41 |
|
0,46 |
|||||
|
|
|
|
|
|
|
||||||||||
|
|
|
Время на приемы, не вошедшие в комплексы |
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
Высота центров станка, мм. до: |
|
||||||
№ позиции |
|
|
Наименование приемов |
|
|
|
125 |
|
|
200 |
|
300 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
Время, мин |
|
|
|
||
5 |
Изменить число оборотов или изменить величину подачи |
|
|
0,07 |
|
|
0,07 |
|
0,08 |
|
||||||
6 |
Повернуть резцевую головку |
|
|
|
0,05 |
|
|
0,05 |
|
0,05 |
|
|||||
Таблица 7
Вспомогательное время на установку и снятие деталей при работе в центрах, мин
|
|
Установка вручную |
|
|
|
|
|
|
|
Подъемником |
|
||
№ позиции |
Способ установки деталей |
Условия выполнения работы |
|
|
|
Вес детали, кг. до: |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|||
0,5 |
1 |
3 |
|
5 |
8 |
12 |
|
20 |
|
30 |
|||
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
В центрах |
Без надевания хомутика |
0,17 |
0,18 |
0,20 |
0,24 |
0,26 |
0,29 |
0,34 |
|
|
||
2 |
С надеванием хомутика |
0,21 |
0,23 |
0,25 |
0,28 |
0,33 |
0,37 |
0,43 |
|
1,8 |
|||
|
|
||||||||||||
3 |
В центрах с ведущим передним центром |
|
0,18 |
0,19 |
0,22 |
0,26 |
- |
- |
- |
|
- |
||
Таблица 8
Подготовительно-заключительное время, время на обслуживание рабочего места, отдых и естественные надобности
I. Подготовительно-заключительное время
№ |
Способ установки детали |
Количество |
Высота центров станка, мм. до: |
|||
пози- |
|
режущего |
125 |
200 |
300 |
|
ции |
|
инструмента |
|
Время, мин |
|
|
|
А. На наладку станка, инструмента и приспособлений |
|
||||
1 |
В центрах |
2 |
6,0 |
7,0 |
8,0 |
|
2 |
4 |
8,0 |
9,0 |
10,0 |
||
|
||||||
3 |
В патроне самоцентрирую- |
2 |
7,0 |
8,0 |
12,0 |
|
4 |
щем или пневматическом |
4 |
9,0 |
10,0 |
14,0 |
|
|
В. На дополнительные приемы |
|
|
|
||
|
|
|
|
|
|
|
№ |
|
|
Высота центров станка, мм. до: |
|||
пози- |
Наименование приемов |
125 |
200 |
300 |
||
ции |
|
|
|
Время, мин. |
|
|
5 |
Установка упора |
|
1,0 |
1,5 |
2,0 |
|
6 |
Установка копира |
|
4,0 |
4,0 |
5,0 |
|
7 |
Установка люнета с регулировкой |
2,0 |
2,7 |
3,8 |
||
|
II. Время на обслуживание рабочего места |
|
||||
|
|
|
|
|
||
8 |
Процент от оперативного времени |
2,0 |
2,5 |
3,0 |
||
|
III. Время перерывов на отдых и естественные надобности |
|
||||
|
|
|
|
|
||
9 |
Процент от оперативного времени |
4,0 |
4,0 |
4,0 |
||
Таблица 9
Технологическая карта
перехода№ |
|
Приспособление |
режущий |
-меритель ный |
Длина |
Врезание выходи |
Расчетная длина |
сторонунаПрипуск, мм |
проходовЧисло |
Глубина ,резания мм |
|
,Подача об/мм |
Скорость ,резания |
мин Число оборотов минутув |
технологи(Основноемин,время)ческое |
||
|
|
|
Инструмент |
|
Размеры обработки, мм. |
|
|
|
Режим обработки |
|
|||||||
|
|
|
|
|
до: |
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Наименование переходов |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
Обточка вала по диаметру 1 до 81,5 мм |
|
Резец проходной; |
|
- |
515 |
8 |
523 |
4,25 |
1 |
4,25 |
|
0,78 |
71 |
|
250 |
2,68 |
Центра |
= 450, Т5К10 |
|
|
|
|||||||||||||
3 |
Обточка шейки вала 3 до 61,5 мм |
= 900 Т5К10 |
|
- |
70 |
4 |
74 |
5,0 |
1 |
5,0 |
|
0,78 |
56 |
|
250 |
0,38 |
|
2 |
Обточка шейки вала 2 до 71,5 мм |
|
Резец проходной; |
|
- |
90 |
4 |
94 |
5,0 |
1 |
5,0 |
|
0,78 |
64 |
|
250 |
0,48 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3,54 |