Материал: Автоматизированная система управления технологическим процессом производства щебня (на примере ООО "БЩЗ")
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
склада щебень подштабельными конвейерами № 17 и № 15 подается на
контрольный грохот № 5, на конвейер № 10 и в бункер отгрузки. С бункера
отгрузки щебня фракции 5-20 мм производится отгрузка в железнодорожные
вагоны.
Подрешетный продукт грохотов № 3 и № 4 (нижнее сито, фр. 0-8 мм)
попадает через конвейеры № 5 и № 22 на конвейеры № 26 и № 27, на грохот
№ 7 с ситом 5*5 мм, где происходит рассев на две фракции 5-8 мм и 0-5 мм.
Фракция 5-8 мм выводится на конвейер № 28 и ссыпается на открытый
склад. Фракция 0-5 мм ссыпается в бункер отходов и вывозится в отвал.
Конвейеры № 24 и № 25 служат для вывода фракции 0-5 мм из-под грохота
№ 5 на конвейер № 26 и № 27 в бункер ПЩС.
Бункер конвейера № 18 служит для отгрузки и фракции 5-8 мм через
конвейер № 18 в железнодорожные вагоны.
Качественно-количественная схема дробильного цеха №1 представлена
в Приложении Б.
1.3 Описание технологического процесса ДСФ № 2
Исходная горная масса, привезенная из карьера автосамосвалами
«БелАЗ», выгружается в приемный бункер и питателем типа ПП-1-18-120
доставляется на колосниковый грохот. Мелкий камень, просеиваясь через
грохот, попадает на конвейер № 1а, расположенный под лентой питателя, и с
конвейера 1-а пересыпается на конвейер № 1, создавая на ленте конвейера №
1 предохранительную подушку, предохраняющую ленту от прямых ударов
камня из зёва щековой дробилки. Крупный камень, который не проходит
через щели колосникового грохота, попадает в зёв щековой дробилки СМД
118Б и, раздрабливаясь, падает на конвейер № 1. Характеристика щековой
дробилки СМД-118Б/1200*1500 представлена в таблице 7.
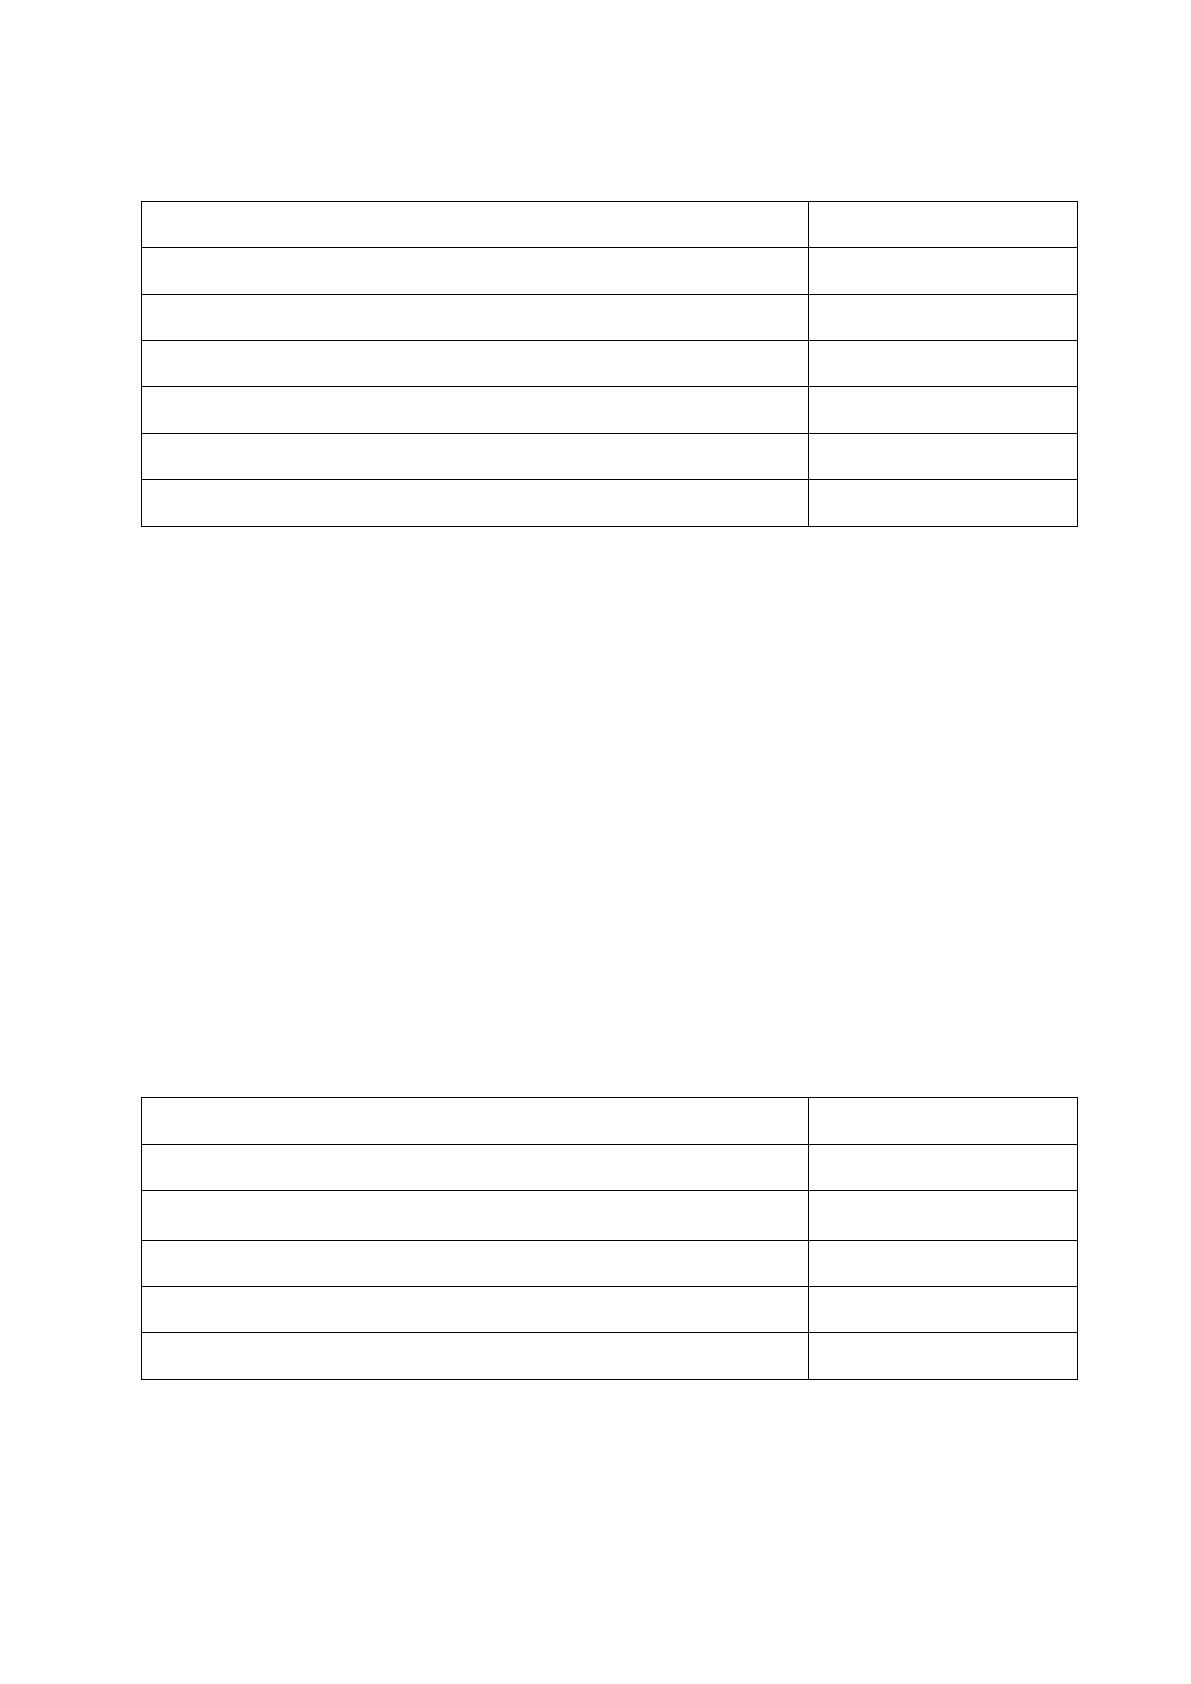
Таблица 7
Характеристика Щековой дробилки СМД-118Б/1200*1500
Наименование показателя
Значения
Размеры приемного отверстия ширина и длина, мм
1200/1500
Наибольший размер куска исходного материала, мм
1000
Ширина выходной щели в фазе раскрытия, мм
155
Объемная производительность, м
3
/час
310
Установленная мощность, кВт
160
Масса дробилки без привода, т
119,6
Конвейером № 1 раздробленная горная масса доставляется на грохоты
ГИТ-53П № 1 и № 2 первой сортировки. На грохотах установлены сита
верхнее с ячейкой 150 мм, среднее – 70 мм, нижнее – 10 мм. Отсеянная
горная масса с верхнего (150 мм) и нижнего (70 мм) попадает на роторные
дробилки 2-ой стадии дробления СМД 86А. Подрешетный продукт верхнего
сита (70-150 мм) конвейером № 2 сбрасывается в конус, но может в случае
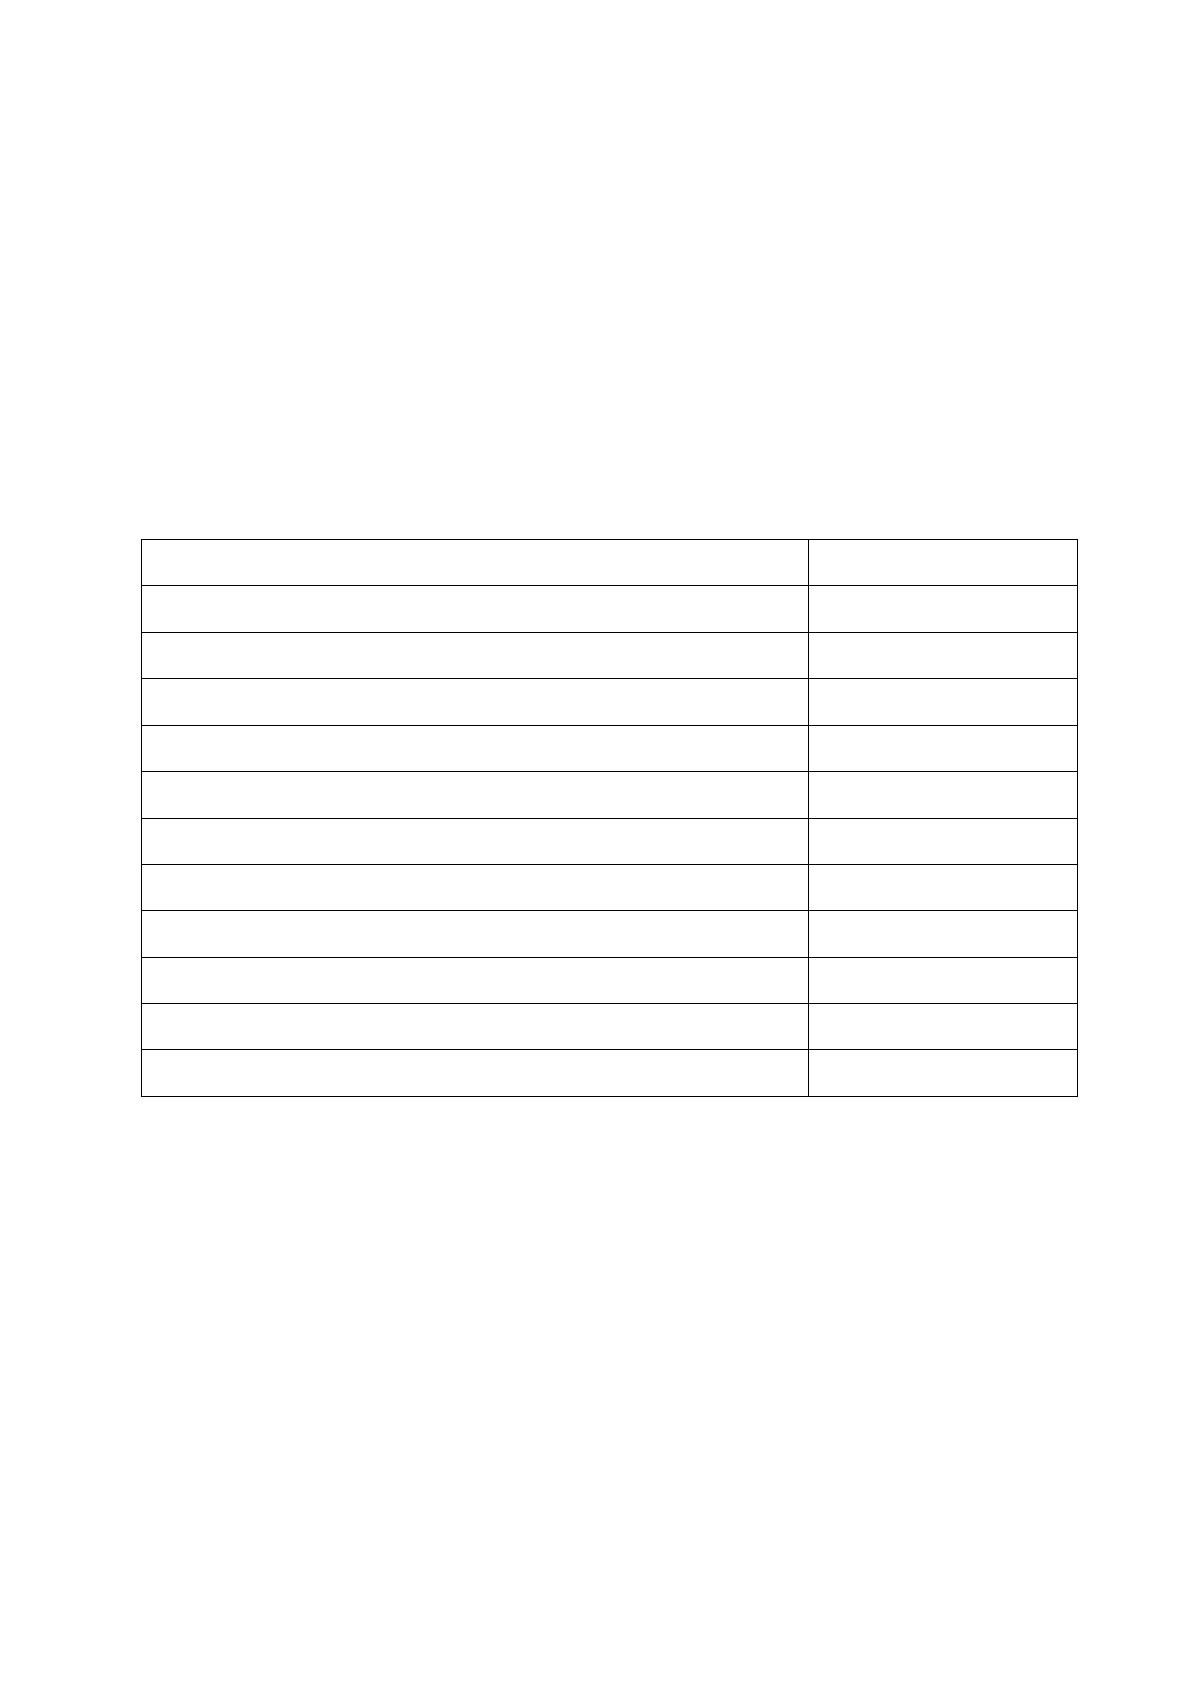
необходимости через течку попадать в дробилку СМД 86А. Характеристика
Роторной дробилки СМД-86А представлена в таблице 8.
Таблица 8
Характеристика Роторной дробилки СМД-86А
Наименование показателя
Значения
Размеры ротора, ширина и длина, мм
1000/1000
Размеры приемного отверстия продольный и поперечный,
мм
135
Производительность, м
3
/час
300
Размер максимального куска, мм
132
Установленная мощность, кВт
135
Подрешетный продукт с 3 сита ссыпается в бункер (0-10 мм) и
автосамосвалами «БелАЗ» вывозится в отвал.
Оставшаяся просеянная горная масса, пройдя через роторные дробилки
СМД 86А № 1 и СМД 86А № 2 и раздробившись там, конвейерами № 3 и №
4, доставляется на грохоты ГИС-53 № 3 и № 4 второй сортировки. На
грохотах второй сортировки установлены сита верхнее с ячейкой 70*70 мм,
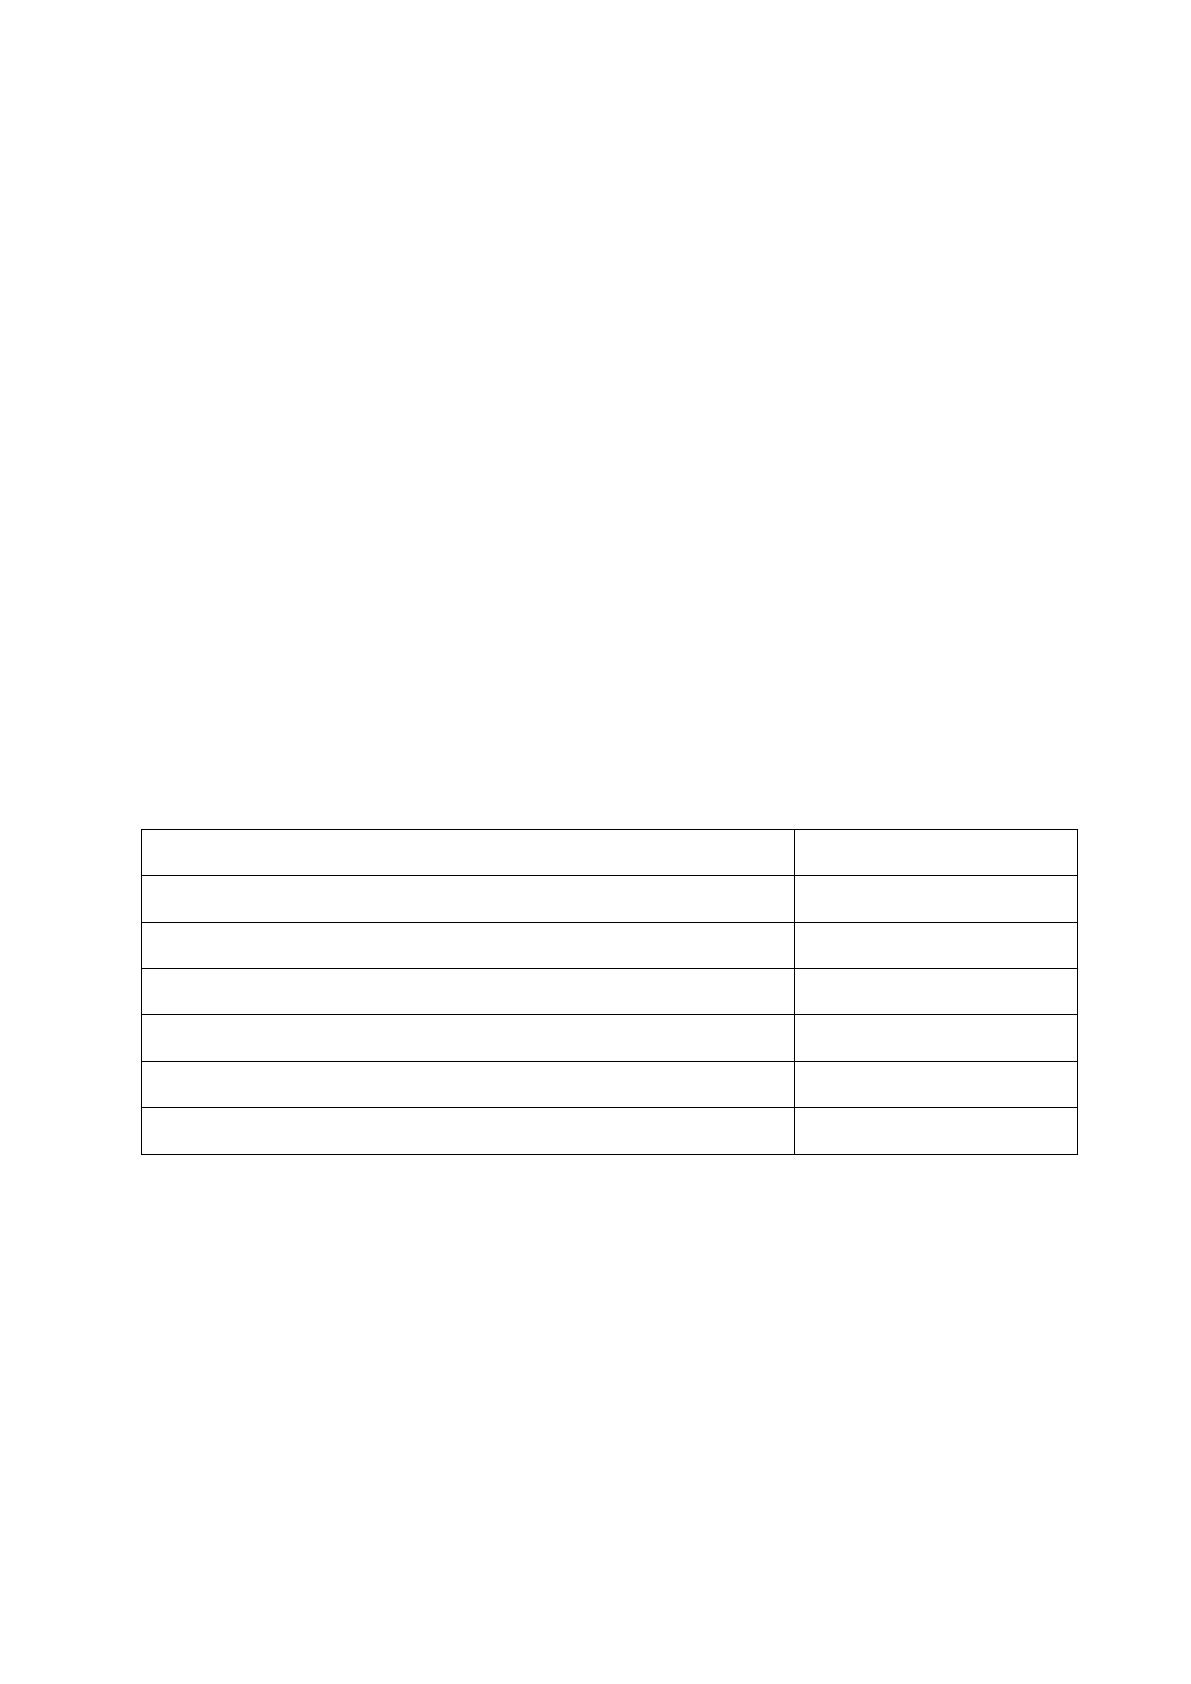
среднее 40*40 мм и нижнее 20*20 мм. Характеристика грохота ГИТ 53П
представлена в таблице 9.
Таблица 9
Характеристика грохота ГИТ 53П
Наименование показателя
Значения
Производительность, т/час
400
Мощность двигателя, кВт
18,5
Размеры просеивающей поверхности, мм
1750*4200
Число ярусов сит, шт.
3
Масса грохота, т
5,868
Производительность, м
3
/час
160
Мощность двигателя, кВт
15
Размеры просеивающей поверхности, мм
1750*5000
Наибольший размер куска исходного материала, мм
100
Число ярусов сит, шт.
3
Масса грохота, т
5,5
Подрешетный продукт верхнего сита (40-70 мм) конвейерами № 5 и №
6 доставляется в конус готовой продукции фракции 40-70. Подрешетный
продукт второго сита (20-40 мм) и надрешетный продукт верхнего сита
(70 мм) сбрасывается на роторные дробилки СМД 86А III-ей стадии
дробления, подрешетный продукт третьего сита (0-20 мм) конвейером № 12
сбрасываются на конвейер № 7, идущего из-под роторных дробилок на
грохоты третьей сортировки.
Пройдя дробилки III-ей стадии дробления, раздробленный продукт
поступает на грохоты ГИС 63 № 5 и ГИС 63 № 6 третьей сортировки с
ячейками сит: верхнее 40*40 мм, среднее 20*20 мм и нижнее 5*5 мм.
Подрешетный продукт верхнего сита (фракции 20-40 мм) по конвейеру № 11
поступает на склад фракции 20-40 мм, подрешетный продукт среднего сита
фракции 5-20 мм по конвейерам № 8 и № 10 попадает на склад готовой
продукции фракции 5-20 мм.
Подрешетный продукт нижнего сита (0-5 мм) попадает в бункер и
автосамосвалами вывозится или в отвал, или на железнодорожную эстакаду
для дальнейшей погрузки. Надрешетный продукт верхнего сита (40 мм) по
конвейеру № 9 возвращается на роторные дробилки III-ей стадии дробления
на додрабливание. Характеристика грохота ГИТ 63П представлена в таблице
10.
Таблица 10
Характеристика Грохота ГИС 63
Наименование показателя
Значения
Производительность, м
3
/час
220
Мощность двигателя, кВт
22
Размеры просеивающей поверхности, мм
2000*6000
Наибольший размер куска исходного материала, мм
100
Число ярусов сит, шт.
3
Масса грохота, т
8,3
Для транспортировки материала и готовой продукции приняты
ленточные конвейеры с шириной ленты 1400, 1200, 1000 и 800 мм [7].
Качественно - количественная схема дробильного цеха № 2
представлена в Приложении В.
1.4 Недостатки существующей системы управления
К недостаткам существующей системы управления дробильно-
сортировочных фабрик относятся:
из-за ограниченности длины грохота не все частицы с размерами
меньше размера отверстия сита успевают просеяться, часть из них остаётся в
надрешётном продукте, засоряя его и уменьшая массу подрешётного;
при большом количестве крупных кусков в исходном материале,
частично закрывающих отверстия сита, эффективность грохочения
снижается;
неисправность конвейера или завал породой приводят практически
к полной остановке технологической цепочки;
отсутствие централизованного автоматизированного и
диспетчерского управления механизмами;
отсутствуие контроля работоспособности, оперативности настройки
и ремонта оборудования;
документация и отчетность заполняется технологическим
персоналом вручную;
дробильно-сортировочные фабрики часто находятся в аврийном
состояние.
1.5 Цель работы системы автоматизации дробильно-
сортировочных фабрик
Основные цели автоматизации дробильно-сортировочных фабрик:
установка систем сигнализации и контроля отдельных
технологических узлов и режимных параметров оборудования, механизмов,
вспомогательных процессов;
Источник: https://baza.diplomsite.ru/previewfile/2514