Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
Размер элементарной поверх- |
Элементы припуска |
Расчетн. |
До- |
№№ |
Предельные размеры, мм |
Предельные значения припусков |
|||||||||
ности и технологические переходы ее обработки |
|
мкм |
№№ ист., табл. стр. |
мкм |
№ ссылки |
мкм |
№№ ист., табл. стр. |
Расчет.
припуск,
|
размер, мм |
пуск мм |
ист., табл стр. |
мм |
мм |
Max, мм |
Min, мм |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
Вал 100 р6
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Штамповка |
|
|
|
|
|
|
|
|
103,733 |
2,700 |
|
106,500 |
103,800 |
|
|
Точение черновое |
240 |
250 |
/ 6 / т.5, с.169 |
838 |
1 |
300 |
/ 6 / т.13, с.26 |
2,760 |
100,973 |
0,350 |
/ 6 т.2, с.77/ |
101,330 |
100,980 |
5,170 |
2,820 |
Точение чистовое |
50 |
50 |
/ 6 /, т.12, с.173 |
50 |
2 |
150 |
/ 6 /, т.13, с.26 |
0,516 |
100,457 |
0,140 |
/ 6 т.2, с.77/ |
100,600 |
100,460 |
0,730 |
0,520 |
Термообраб. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Шлифование предв. |
25 |
- |
/ 6 /, т.12, с.173 |
76 |
3 |
80 |
/ 6 /, т.13, с.26 |
0,270 |
100,187 |
0,054 |
/ 6 т.2, с.77/ |
100,241 |
100,187 |
0,359 |
0,273 |
Шлифование оконч. |
10 |
20 |
/ 6 /, т.12, с.173 |
34 |
4 |
30 |
/ 6 /, т.13, с.26 |
0,150 |
100,037 |
0,022 |
/ 6 т.2, с.77/ |
100,059 |
100,037 |
0,182 |
0,150 |
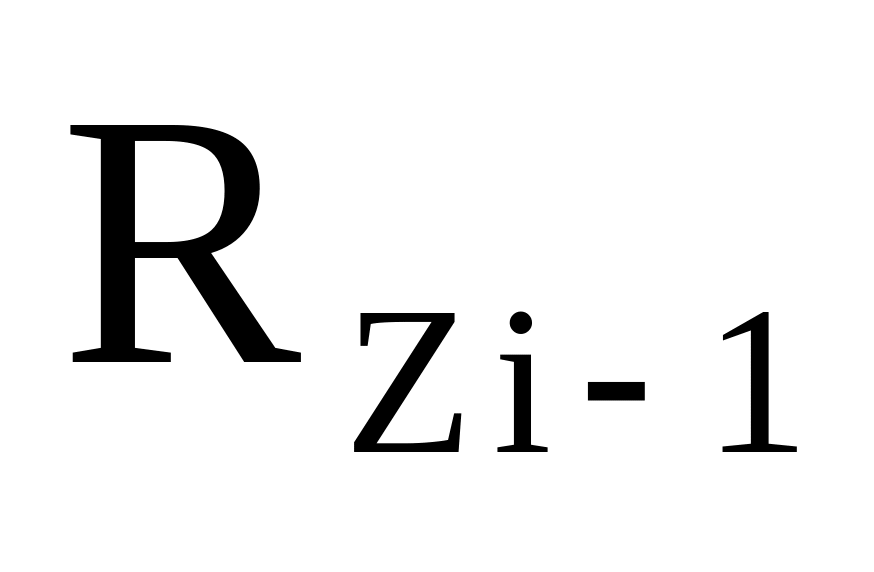 мкм
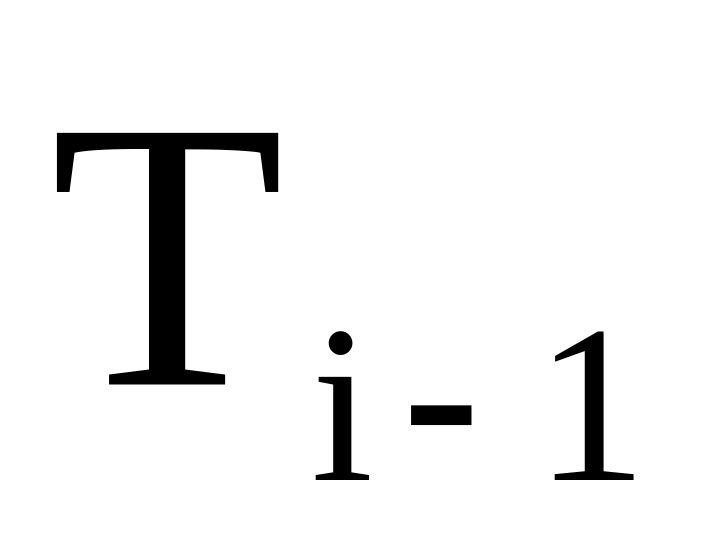
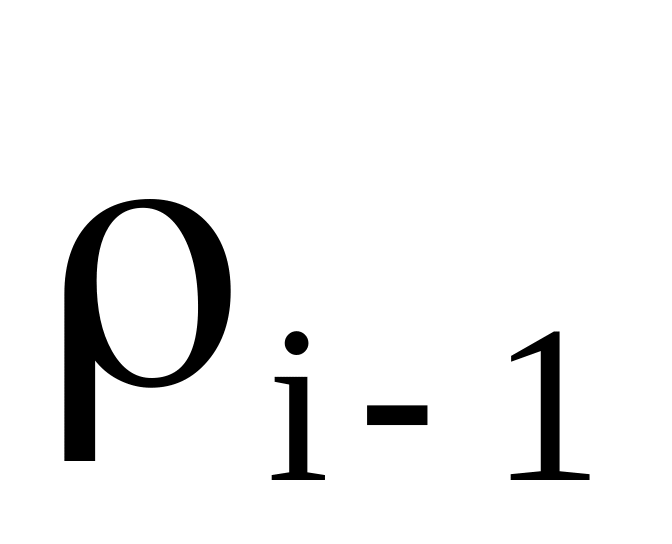 ,
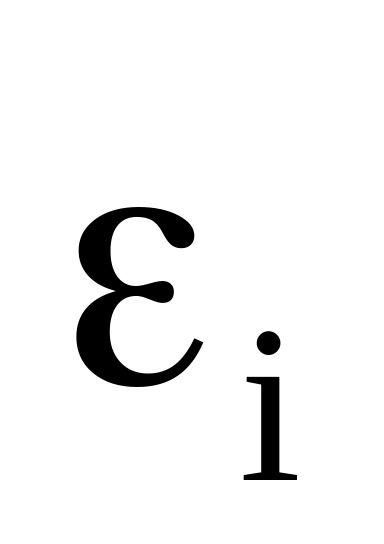 ,
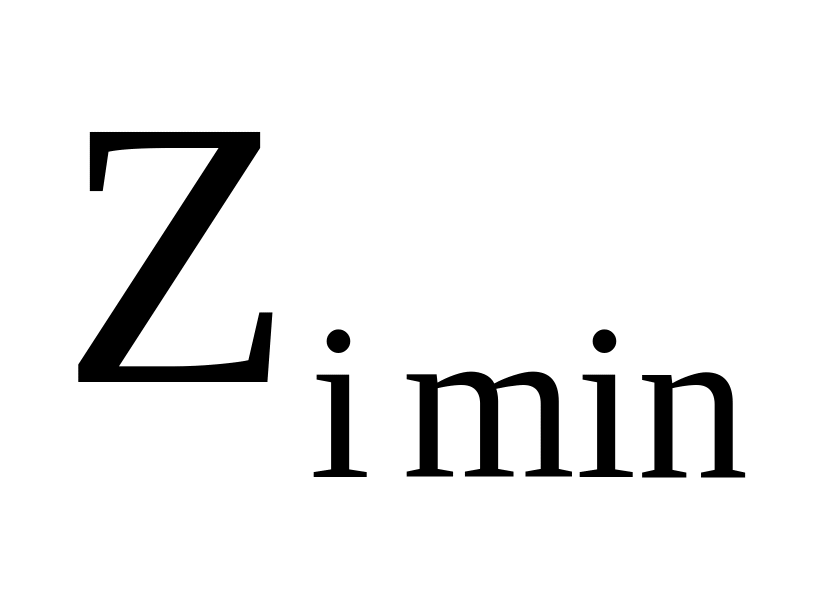
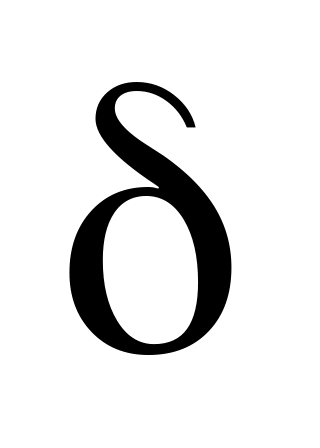
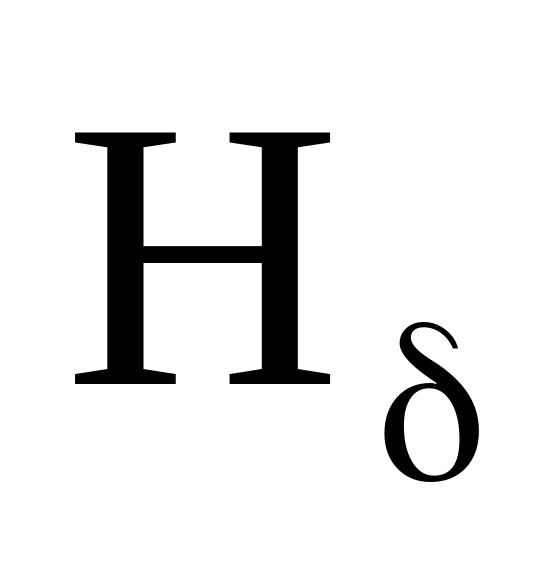 ,
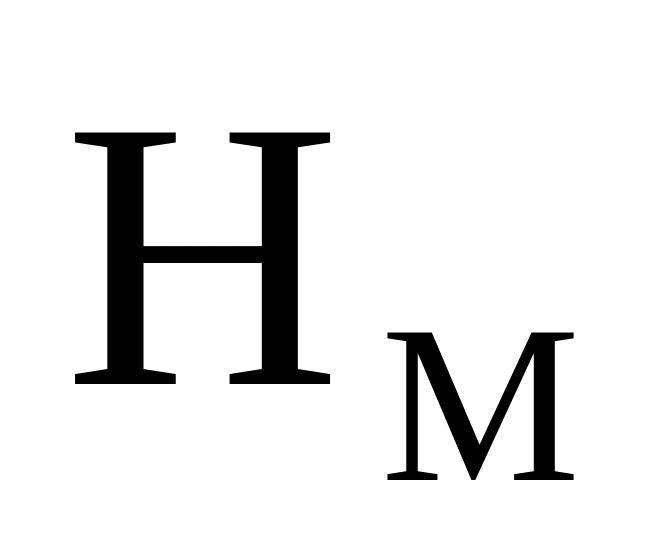 ,
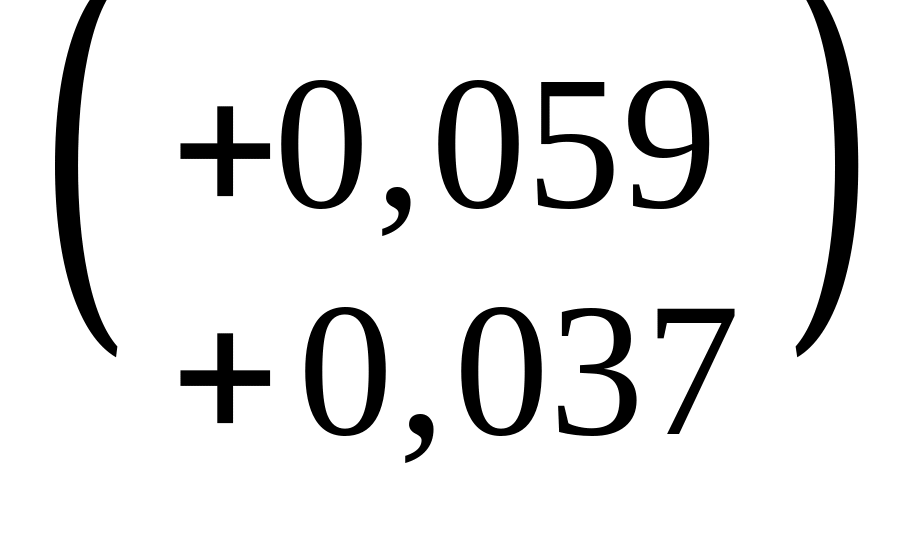
Продолжение таблицы 3
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
Отв.50 Н7
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Литье центробежное |
|
|
|
|
|
|
|
|
46,665 |
2,000 |
|
46,000 |
44,000 |
|
|
Растачивание черновое |
200 |
200 |
/ 6 /. т.13, с.174 |
1006 |
5 |
150 |
/ 6 /, т.13, с.26 |
2,822 |
49,487 |
0,340 |
/ 6 /, т.3, с.8 |
49,480 |
49,140 |
5,140 |
3,480 |
Растачивание чистовое |
50 |
50 |
/ 6 /, т.16, с.176 |
50 |
6 |
80 |
/ 6 /, т.13, с.26 |
0,388 |
49,875 |
0,100 |
/ 6 /, т.3, с.8 |
49,800 |
49,700 |
0,560 |
0,320 |
Растачивание тонкое |
20 |
25 |
/ 6 /, т.16, с.176 |
5 |
7 |
30 |
/ 6 /, т.13, с.26 |
0,150 |
50,025 |
0,025 |
/ 6 /, т.3, с.8 |
50,025 |
50,000 |
0,300 |
0,225 |
Расстояние между плоскост.
20 h10
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Литье по выплавляемым моделям |
|
|
|
|
|
|
|
|
20,538 |
1,000 |
|
22,000 |
21,000 |
|
|
Фрезерование черновое |
30 |
100 |
/ 6 /, т.13, с.174 |
70 |
8 |
30 |
/ 6 /, т.15, с.28 |
0,460 |
20,078 |
1,280 |
/ 6 /, т.2, с.7 |
20,360 |
20,080 |
1,640 |
0,920 |
Фрезерование чистовое |
15 |
20 |
/ 6 /, т.15, с.175 |
4 |
9 |
60 |
/ 6 /, т.15, с.28 |
0,178 |
19,900 |
0,100 |
/ 6 /, т.2, с.7 |
20,000 |
19,900 |
0,360 |
0,180 |
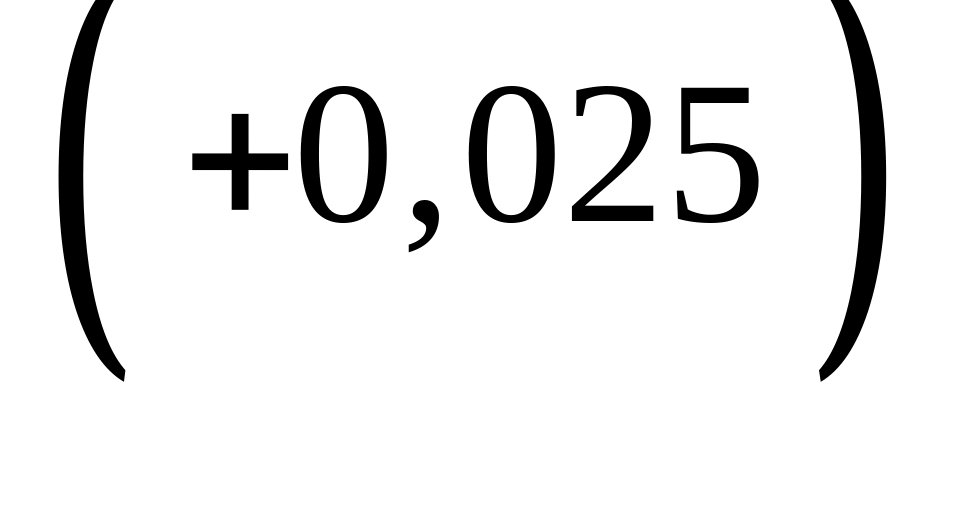
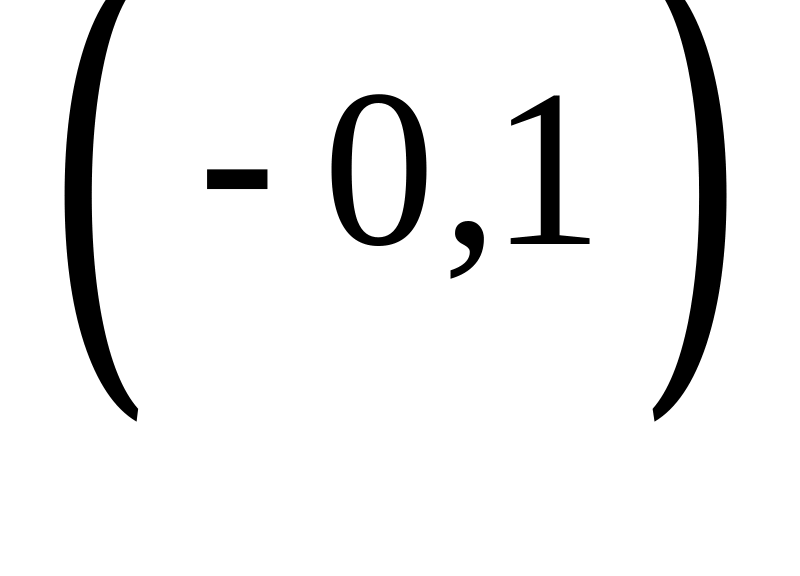
Таблица 4 - Предельные размеры, припуски и допуски
Размер элемент. поверхн. и технологич. |
Табл. значен. |
№№ ист., |
Расчетный |
Допуск, |
№№ ист., |
Предельные размеры, мм |
Предельные значения, мм |
||
переходы ее обработки |
прип., мм |
табл стр. |
размер, мм |
мм |
табл стр. |
|
|
Max |
|
Наружная
поверхность вала 35
h8
|
|
|
|
|
|
|
|
|
|
Штамповка |
|
|
37,661 |
1,800 |
/ 6 /, т.47, с.245 |
39,50 |
37,700 |
|
|
Точение черновое |
2,3 |
/ 6 /, т.27, с.186 |
35,361 |
0,340 |
/ 6 /, т.2, с.7 |
35,74 |
35,400 |
3,76 |
2,300 |
Точение чистовое |
0,3 |
/ 6 /, т.27, с.186 |
35,061 |
0,050 |
/ 6 /, т.2, с.7 |
35,11 |
35,060 |
0,63 |
0,340 |
Шлифование предварительное |
0,1 |
/ 6 /, т.27, с.186 |
34,961 |
0,039 |
/ 6 /, т.2, с.7 |
35,00 |
34,961 |
0,11 |
0,099 |
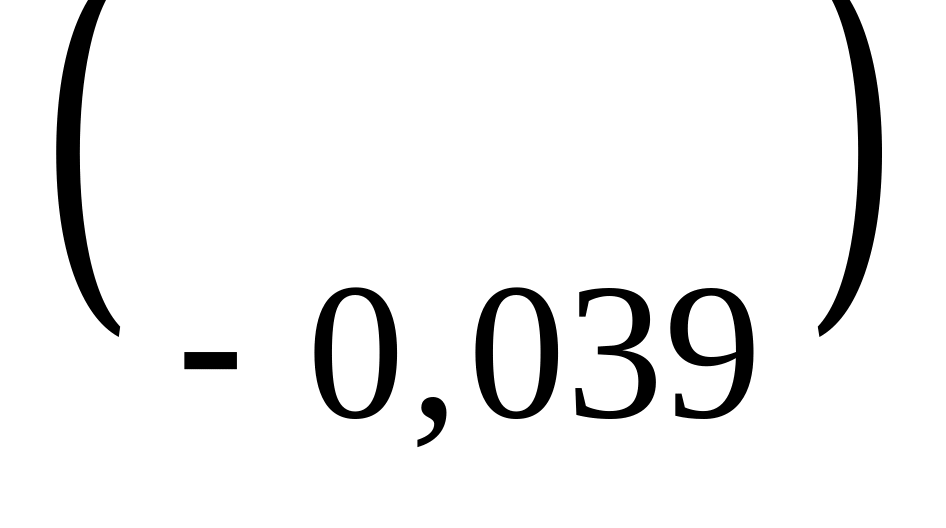
Расчеты, ссылки на которые представлены в графе 6 таблицы:
1.
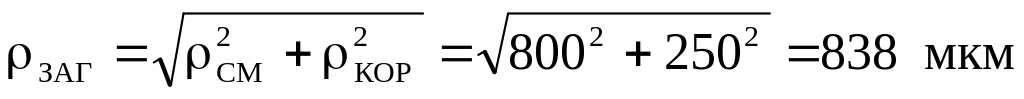 ;
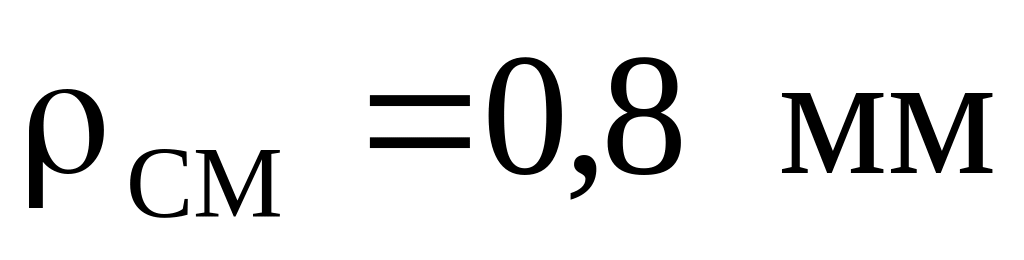 ;
/ 6 /, таблица 6, с. 169;
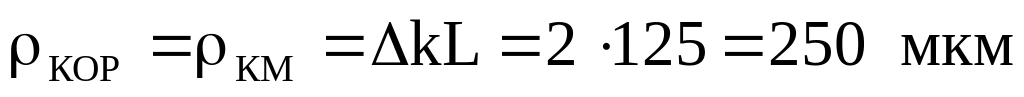 ;
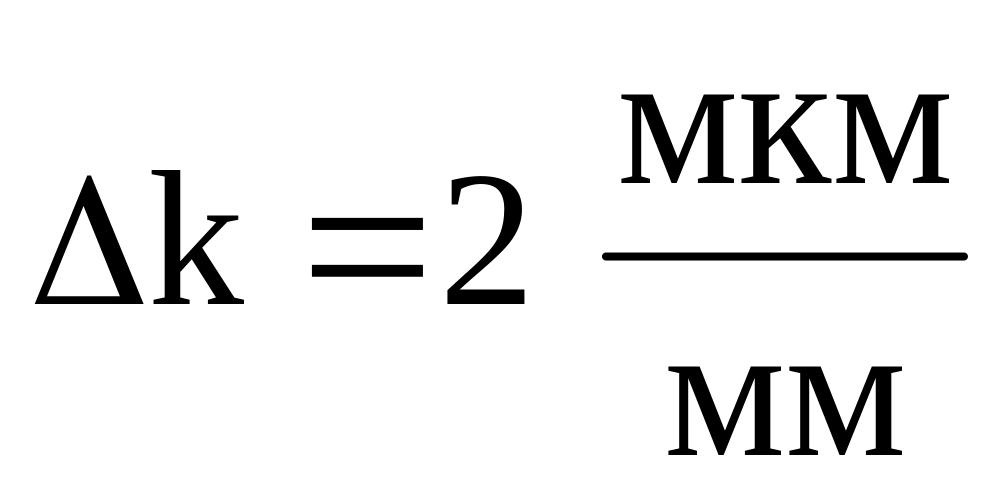 ;
/ 6 /, таблица 19, с. 178;
2.
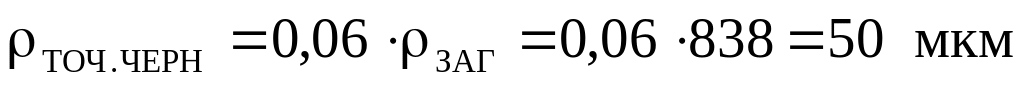 ;
/ 6 /, таблица 22, с. 181;
3. Пространственные отклонения после чистового точения с учетом термообработки:
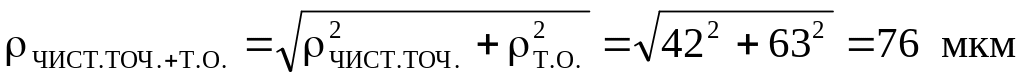 ;
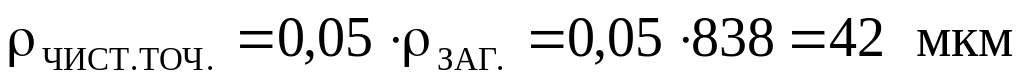 ;
/ 6 /, таблица 22, с. 181;
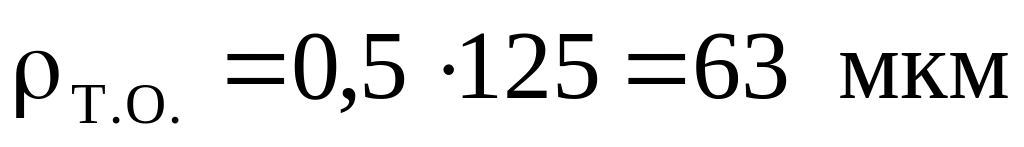 ;
/ 6 /, таблица 19, с. 178;
4.
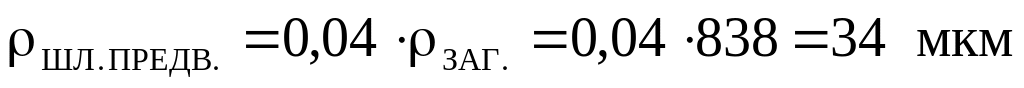 ;
/ 6 /, таблица 22, с. 181;
5.
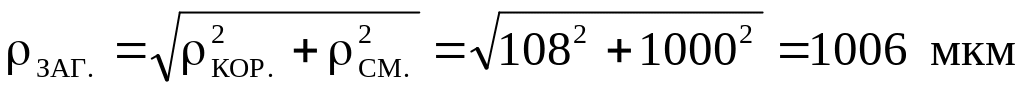 ;
/ 6 /, таблица 14, с. 174;
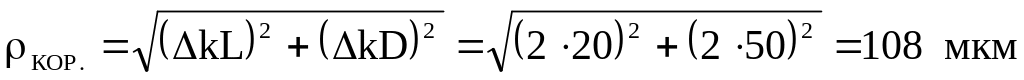 ;
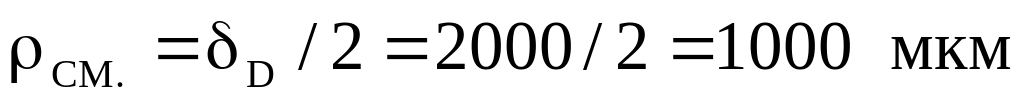 ;
/ 6 /, таблица 14, с. 174;
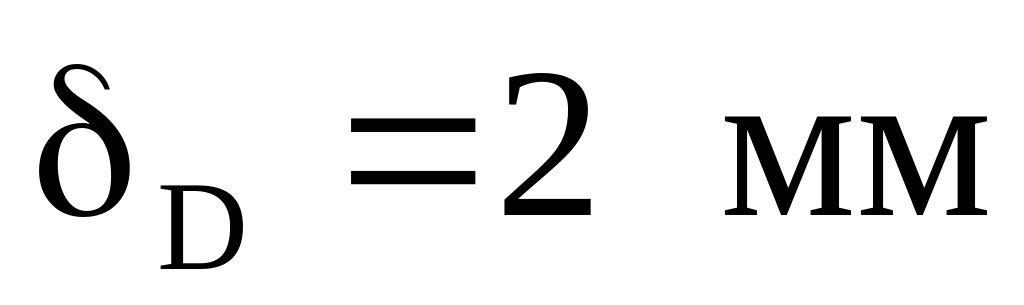 ;
ГОСТ 2009-55;
6.
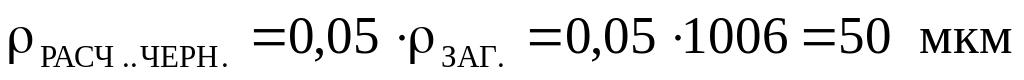 ;
/ 6 /, таблица 17, с. 177;
7.
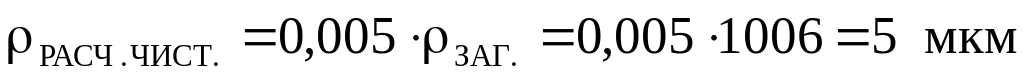 ;
/ 6 /, таблица 17, с. 177;
8.
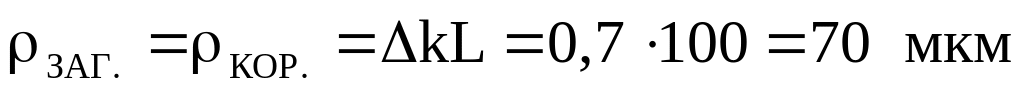 ;
/ 6 /, таблица 14, с. 174;
9.
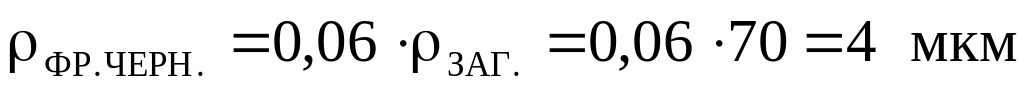 ;
/ 6 /, таблица 22, с. 181.
2.10 Выбор оборудования и оснастки
На данном этапе разработки технологического процесса необходимо подобрать тип и предварительно модели оборудования, характеристику приспособлений, режущего и мерительного инструмента. Окончательное решение о целесообразности применения выбранного оборудования и оснастки принимается после расчетов режимов резания, технического нормирования и технико-экономического обоснования разработанного технологического процесса.
В данном разделе расчетно-пояснительной записки следует отразить основные принципы, которые были использованы при выборе оборудования и технологической оснастки. Необходимо привести краткие характеристики моделей оборудования, типажа приспособлений, режущего и мерительного инструмента. Если в задании предлагается провести обоснование вариантности решений по выбору специального оборудования или оснастки, следует провести соответствующие технико-экономические расчеты.
Рекомендуемая литература к разделу 2.10: / 2 /, с. 131-134;
/ 3 /, с.252-256, с. 50-60.
2.11 Расчет и назначение режимов резания. Техническое
нормирование
Определение режимов резания производится на 2-3 разноплановые операции расчетно-аналитическим методом, а на остальные - по таблицам.
Примерный порядок расчета режимов резания следующий (применительно к точению):
1. Глубина резания.
2. Подача.
3. Определение соответствия выбранной модели станка по величине подачи.
4. Скорость резания.
5. Частота вращения шпинделя.
6. Коррекция частоты вращения шпинделя по станку.
7. Определение соответствия выбранной модели станка по требуемой частоте вращения шпинделя.
8. Действительная скорость резания.
9. Сила резания.
10. Мощность резания.
11. Мощность станка.
12. Определение соответствия выбранной модели станка по требуемой мощности.
13. Основное время.
14. Вспомогательное время.
15. Оперативное время.
16. Время на обслуживание рабочего места.
17. Время на отдых и физические потребности.
18. Штучное время.
19. Сравнение штучного времени на операцию с величиной такта выпуска.
20. Подготовительно-заключительное время.
21. Штучно-калькуляционное время.
В данном разделе расчетно-пояснительной записки все расчеты представляются по операциям, причем после номера и наименования операции приводится описание работы, которая в ней выполняется; модель оборудования; характеристика приспособления, режущего и мерительного инструмента.
Если операция имеет несколько переходов, то характеристика инструмента и расчет режимов резания приводится по переходам, после чего выполняется техническое нормирование.
Если операция выполняется на агрегатном станке, то указывается количество позиций, головок и тип головок.
При определении режимов резания по таблицам следует обратить внимание на следующее:
1. Условия, при обеспечении которых даются рекомендации в таблицах, редко полностью соответствуют конкретным условиям обработки. Для правильного выбора режимов резания следует пользоваться коэффициентами на измененные условия работы.
2. Корректировать режимы резания по оборудованию следует как при расчетно - аналитическом, так и при табличном методе.
Если в задании предлагается провести обоснование вариантности решений по выбору метода или режима обработки, следует привести соответствующие технико-экономические расчеты.